Instrumento De Medição De Comprimento

O que você precisa entender antes de comprar qualquer coisa
Você vai encontrar dezenas de opções no mercado e a maioria dos catálogos vende isso como se fosse coisa simples. Não é. Escolher um instrumento de medição de comprimento errado custou para mim uma peça refugada há três anos porque ninguém verificou a temperatura ambiente durante a medição. A peça estava dentro da tolerância no paquímetro do fornecedor, mas quando chegou aqui e medimos com controle térmico, fora 0,04 milímetro do especificado. Pequeno? Sim. Para o cliente? Inaceitável. O primeiro ponto que a maioria das pessoas esquece é que nenhum instrumento de medição de comprimento entrega medições confiáveis por si só. O fator mais negligenciado é a temperatura. O aço dilata aproximadamente 11 micrômetros por metro para cada grau Celsius de variação. Se sua oficina está a 22 graus e a peça foi usinada a 35 graus, você já começa com um erro sistemático antes mesmo de encostar o instrumento na superfície.
Tipos de instrumento de medição de comprimento e quando usar cada um
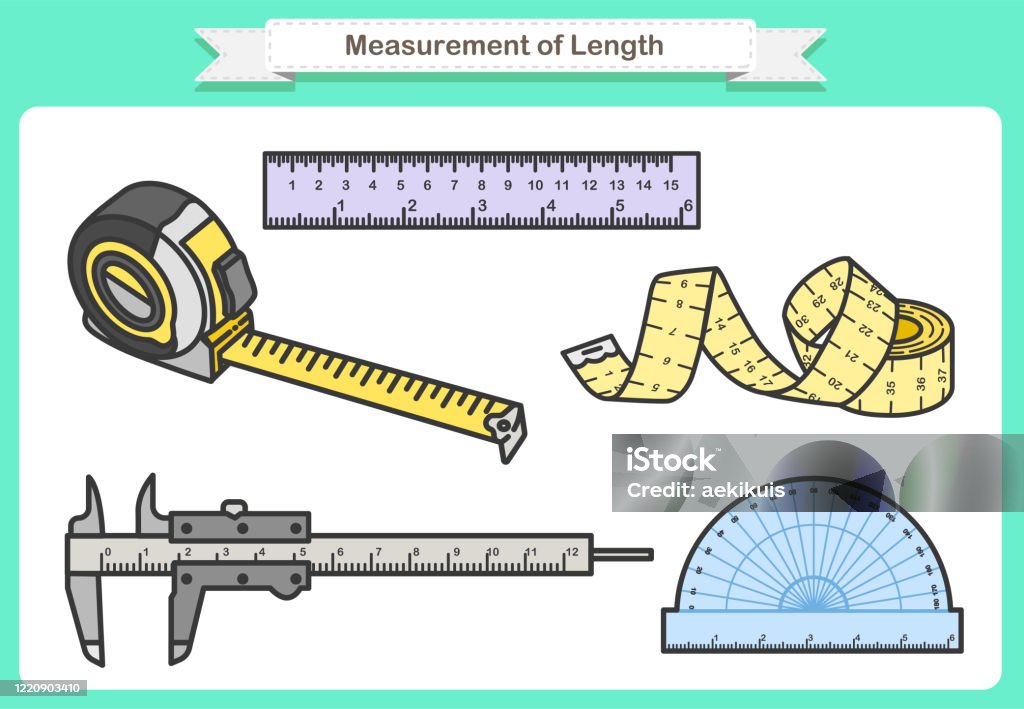
Paquímetro é o mais comum e o mais subutilizado. A precisão nominal de um paquímetro comum varia entre 0,02 mm e 0,01 mm, mas o erro real na mão de quem não tem prática frequentemente ultrapassa 0,05 mm nas pontas de medição. Isso acontece porque a força de contato e o ângulo de leitura influenciam diretamente o resultado. Use paquímetro para acompanhamento rápido, inspeção em linha e quando a tolerância for maior que 0,1 mm. Não use para controle de qualidade final em peças com tolerância abaixo de 0,02 mm. Palanca ou comparador mecânico funciona bem para verificação de variações e comparação entre peças. A resolução típica é de 0,001 mm ou 0,002 mm. O problema é que ele não dá medida absoluta, apenas diferencial. Se você precisar saber a medida exata de uma peça nova sem um bloco patrão para zerar, o palanca não resolve. Eu uso palanca quando preciso verificar parallelismo ou concentricidade em série de peças iguais, comparando cada uma com a primeira que já está dentro da especificação. Micrômetro externo é a ferramenta certa quando a tolerância exige precisão real na faixa de 0 a 25 mm, 25 a 50 mm, e assim sucessivamente. A resolução padrão é 0,01 mm com estimativa visual de 0,001 mm. O micrômetro tem um defeito que poucos mencionam: a força de apertamento. O modelo com travão de atrito padroniza essa força, mas se o travão estiver desgastado ou sujo, a compressão varia e o resultado fica inconsistentemente alto ou baixo. Troque o micrômetro quando o travão passar três vezes seguidas sem disparar.
Projetor de perfis serve para peças pequenas, complexas ou com geometrias que paquímetro e micrômetro não alcançam. Raios, filetes, perfis de ferramentas de corte. A precisão depende da qualidade da ótica e da calibração do retículo. Um projetor bem ajustado entrega leituras na casa dos micrômetros, mas exige superfície limpa, iluminação adequada e operador treinado para interpretar a silhueta no plano de foco. Máquina de medição por coordenadas (CMM) é overengineering para a maioria das oficinas. Funciona, mas o custo de aquisição, manutenção e a necessidade de sala climatizada tornam inviável para produção pequena e média. Use CMM apenas quando tiver que verificar múltiplas cotas geométricas em uma única montagem e a documentação exigir rastreabilidade completa.

Como fazer uma medição confiável na prática
Aqui está o processo que eu sigo e que funciona consistentemente. Não é diferente do que os manuais ensinam, mas tem alguns detalhes que aparecem só com o tempo. Passo 1: estabilização térmica. Coloque a peça e o instrumento na mesma área por pelo menos duas horas antes de começar a medição. Se você não tem sala climatizada, pelo menos deixe ambos no mesmo banco de trabalho, longe de correntes de ar, radiação solar direta e fontes de calor. Em minha experiência, isso reduz a variância entre medições repetidas de 0,03 mm para cerca de 0,008 mm usando o mesmo operador e o mesmo paquímetro. Passo 2: limpeza das faces de medição. Um único grão de rebarba ou partícula de fluido de usinagem entre a face do paquímetro e a peça gera erro de 0,02 mm a 0,05 mm. Limpe com pano seco e solvente adequado. Passa o dedo nas faces? Remove. Resopla e limpa? Também funciona em emergência. O importante é que não haja nada entre as superfícies.
Passo 3: posicionamento correto. No paquímetro, a régua deve estar paralela à dimensão medida. Se inclinar mesmo que 2 graus, o erro é de aproximadamente 0,17 mm para uma medição de 30 mm. No micrômetro, a peça deve ficar entre o fixo e o móviles com leve contato, girando o tambor pelo aro, nunca pelo tambor inteiro. A pressão excessiva deforma a peça e o instrumento simultaneamente. Passo 4: leitura. No paquímetro vernier, alinhe o zero do cursor com a escala fixa e encontre o traço do vernier que mais se alinha com algum traço da régua principal. Se nenhum traço combina perfeitamente, o valor está entre duas divisões. Anote o intervalo. No paquímetro digital, espere a leitura estabilizar. O botão de zero deve ser usado apenas para referência relativa, nunca para compensar desgaste ou folga do instrumento. Passo 5: registro. Anote a temperatura ambiente, o instrumento usado, a referência de calibração e o resultado. Se estiver medindo em série, anote todas as leituras, não apenas a última. A variação entre leituras é tão importante quanto o valor absoluto para detectar problemas de processo.
Erros que eu vi acontecerem repetidamente
Operadores que apertam o parafuso de fixação do cursor do paquímetro com força excessiva criam resistência e a leitura fica presa num valor ligeiramente errado. O cursor deve travar suavemente, sem esforço. Pessoas que medem com o paquímetro inclinado em relação à peça. A régua tem que estar alinhada com a direção da medida. Incline e o erro é trigonométrico, não linear. Uso de micrômetro sem verificar o zero com bloco patrão ou folha de papel padrão antes de cada lote. O zero desvia com o uso. Verificar o zero leva cinco segundos e evita refugo em lote inteiro.

Comparar medições feitas em instrumentos com padrões de calibração diferentes. Um paquímetro calibrado com bloco de aço e outro com bloco de cerâmica podem apresentar diferenças de até 0,005 mm devido ao coeficiente de expansão térmica distinto dos materiais dos blocos patrão.
Manutenção e calibração: o que realmente importa
Instrumento de medição de comprimento precisa de calibração periódica. A intervalidade depende do uso e da exigência da medição. Para produção diária com tolerâncias apertadas, a cada seis meses. Para uso ocasional e tolerâncias folgadas, anual. A calibração deve ser feita por laboratório acreditado pela ISO/IEC 17025, senão o certificado não tem validade técnica. Armazenamento importa tanto quanto o uso. Guarde em estojo rígido, seco, longe de produtos químicos e vibração. Paquímetros e micrômetros nunca devem ser guardados totalmente fechados. Deixe uma folga de 0,5 mm entre as faces para evitar deformação permanente das molas e dos planos de medição. Verificação Diapdown simples: feche o instrumento em uma superfície plana e conhecida, como uma placa de aço polida ou um bloco patrão. Se a leitura não corresponder ao valor esperado, o instrumento está fora de ajuste. Não tente ajustar sozinho unless you have the training and tools for it.
Quando esse tipo de medição simplesmente não funciona
Superfícies muito rugosas. Paquímetro e micrômetro precisam de contato superficial. Rugosidade Ra acima de 1,6 micrômetros introduz variância significativa porque as asperezas criam pontos de contato aleatórios. Nesse caso, use contato com ponta cônica padronizada ou recorra a projetor de perfis ou CMM com probe ruby. Peças flexíveis ou deformáveis. Materiais como alumínio leve, plástico e ligas de magnésio cedem sob a força de medição. A solução é reduzir a força de contato usando micrômetro com travão de atrito bem regulado ou optar por medição sem contato, como fotogrametria ou visão computacional, quando a precisão permitida for mais ampla. Medidas internas profundas com paquímetro. A flexão da haste do cursor gera erro crescente conforme a profundidade aumenta. Para furos profundos com diâmetro pequeno, use pin gauges ou micrômetro interno com extensor calibrado.
O que funciona para a maioria dos casos é manter o instrumento limpo, calibrado, na temperatura ambiente correta e ser consistente com o método de medição. Variabilidade no processo de medição é quase sempre mais problemática do que erro sistemático do instrumento em si.
Galeria
-
Gabarito digital para marcação e medição de comprimento e ângulo 0 ... -

Ferramentas de medição Instrumentos realistas para medição de ...
