Instrumentos Para Medir Comprimento

Como escolher e usar instrumentos para medir comprimento no dia a dia
A gente costuma achar que medir comprimento é coisa simples, mas na prática existe uma diferença enorme entre o que o manual diz e o que acontece quando você coloca a ferramenta na peça. A escolha do instrumento errado vai te custar retrabalho, refugo e perda de tempo que não volta. Paquímetro é o primeiro instrumento que todo mundo pensa. Ele mede de 0 a 150mm com resolução de 0,02mm ou 0,01mm na versão digital. A resolução não é a mesma coisa que precisão. Um paquímetro digital barateiro pode acusar 0,01mm mas ter erro real de até 0,05mm em toda a escala. Sempre confere com um calibrador de blocos ou uma peça patronal antes de iniciar a produção. Isso leva dois minutos e te evita uma noite inteira de recapitulação.
O que são instrumentos para medir comprimento e por que a categoria importa
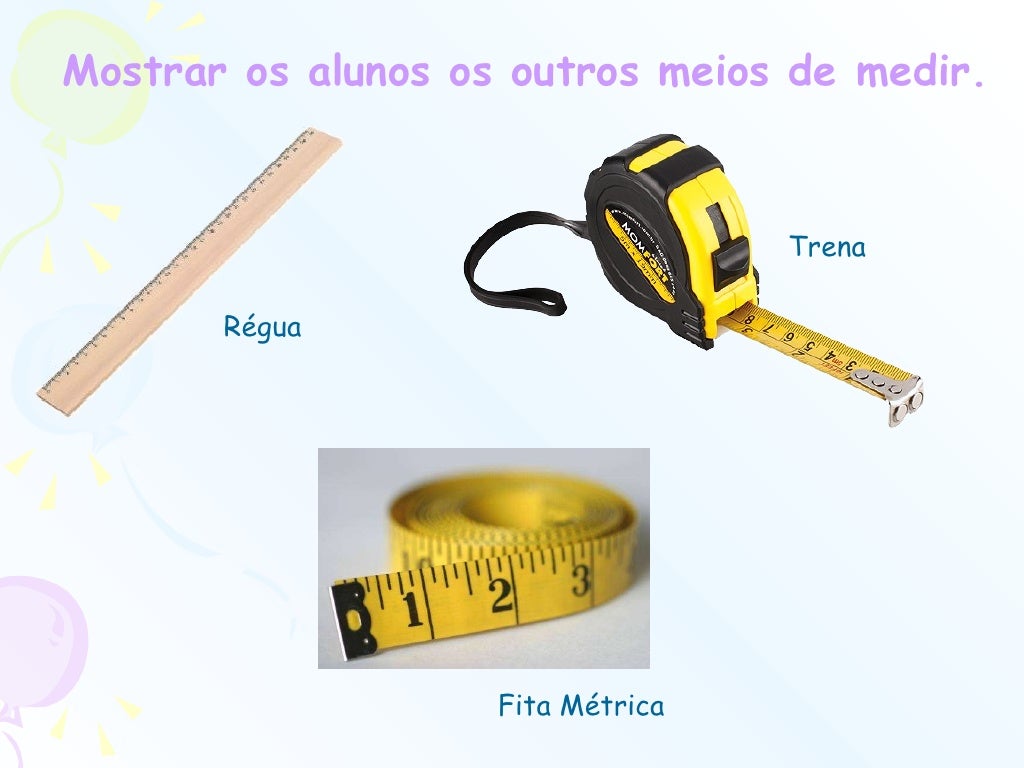
A categoria instrumentos para medir comprimento engloba desde ferramentas manuais até sistemas ópticos e a laser. O agrupamento é útil porque mostra que não existe uma única resposta para todos os casos. Medir uma chapa de aço de 2 metros exige algo completamente diferente de medir o diâmetro interno de um furo de 12mm em uma peça usinada. Os principais grupos são: ferramentas de comparação direta (régua, fita métrica, paquímetro, micrômetro), ferramentas de comparação relativa (comparadores mecânicos e eletrônicos usados junto com base magnética ou apoio), e métodos indiretos (CMM, medidores a laser, projetores de perfis). Cada grupo tem seu lugar. Tentar resolver tudo com paquímetro é o erro mais comum que eu vejo em oficina. Eu estava numa retífica de eixos hidráulicos e precisei medir o diâmetro externo de um eixo de 45mm com tolerância de h6. O paquímetro daria margem de erro aceitável, mas eu queria garantir. Usei micrômetro externo de 50 a 80mm com tambor digital e chave de cilindros como patrona. A primeira medição veio 44,982mm. A segunda, 44,979mm. Terceira, 44,981mm. A variação estava dentro do que o instrumento consegue mostrar, mas a instabilidade me chamou atenção. A temperatura da sala estava cerca de 2°C acima da padrão 20°C. O eixo de aço tinha absorvido calor do ambiente e expandido levemente. Eu aguardei quinze minutos, limpei as faces de medição com pano de celulose isento de fiapos e refiz. O resultado estabilizou em 44,976mm, que era o valor correto pela referência térmica. Se eu tivesse enviado a peça sem essa espera, ela teria voltado rejeitada pelo cliente porque a tolerância h6 para esse diâmetro é de apenas 0,026mm de amplitude.
Micrômetro: quando o paquímetro não basta
O micrômetro externo oferece resolução de 0,001mm e precisão na faixa de ±0,002mm para instrumentos classificados como grau 0. A diferença prática é que o micrro metro usa contato por força controlada pelo travão de atrito. Isso elimina a variável da pressão do operador. No paquímetro, você aperta as garras e quanto mais firme, pior a leitura se houver excentricidade ou desgaste nas guias. Dois detalhes que gente nova quase nunca considera: a plani-parallelidade das faces do micrômetro se perde com o tempo se você deixar a ferramenta batida ou caída. E a temperatura de referência é 20°C conforme a norma ISO 1. Medir peça quente ou ferramenta gelada introduz erro sistemático que não some com melhor técnica. Um erro comum é usar micrômetro para medir face rugosa de fundição. O instrumento foi feito para contato em superfícies maquinadas ou polidas. Em material bruto, as cristas de rugosidade comprmem de forma aleatória e a leitura flutua. Nesses casos, o correto é usar paquímetro com pontas adaptadas ou, se a tolerância permitir, confiar em medição por projeção com projetor de perfis.

Pé de pau e régua de aço: o básico que todo mundo subestima
Pé de pau de 300mm com resolução de 1mm serve para marcação e conferência rápida. Não serve para controle dimensional de peças usinadas com tolerância abaixo de 0,5mm. Régua de aço com graduação em milímetros é útil para verificar comprimento de barras, deslocamentos e como gabarito de aperto. Mas a régua também tem armadilha: o peso dela faz flexionar, especialmente em modelos de 500mm ou mais. Uma régua de 1m apoiada nas pontas e com o peso do próprio corpo pode dar flecha de 0,3mm a 0,5mm. Se você pressiona contra a peça enquanto lê, essa flecha se transferi como erro de parallaxe e de assentamento. Se o trabalho exige rapidez e a tolerância é folga, pé de pau resolve. Se a tolerância é apertada, o caminho é migrar para paquímetro ou micrômetro sem discussão.
Comparadores e altímetros: a ferramenta de diferença, não de valor absoluto
Comparador mecânico ou eletrônico monta em base magnética e serve para medição relativa. Você zera na patrona e depois verifica desvios. Isso é rápido e eficiente para linhas de produção, especialmente em inspeção de lote. Um comparador eletrônico com resolucionde 0,001mm em base magnética dá para fazer mapeamento de planicidade, paralelismo e cotas relativas em menos de três minutos por peça. O limitante aqui é que o comparador não te diz o tamanho real. Ele só mostra o desvio. Se a patrona estiver fora de tolerância, todo o conjunto de leituras estará comprometido desde o início. Sempre verifique a patrona em balança calibrada ou em micrômetro antes de zeroar o comparador. Esse passo leva quarenta segundos e é o que separa inspeção confiável de inspeção que parece confiável.
CMM e medição a laser: quando o manual começa a ficar caro
Coordenometria (CMM) é o método padrão para geometrias complexas. A precisão depende do cabeçote, da sonda, da estabilidade térmica da sala e do software de avaliação. Uma CMM de ponte com sistema óptico de boa qualidade entrega repetibilidade na casa dos 2µm para medições de até 1m. Custo de aquisição varia muito, mas o ponto crítico é a manutenção e a certificação periódica. Sem rastreabilidade, o aparelho vira um brinquedo caro. Medidores a laser de deslocamento, como os baseados em triangulação ou interferometria, são rápidos e sem contato. Servem bem para superfícies contínuas, fios, chapas e perfis. O problema é que eles dependem fortemente do tipo de superfície. Material brilhante, transparente ou com textura irregular pode distorcer o feixe e gerar erro de até 10% em condições ruins. Se você for usar laser em alumínio polido, aplique massa de marcação ou fita de medição no ponto de leitura. Sem preparação, a medição vai flutuar e você vai perder tempo tentando ajustar configuração de software.

Tabela prática de escolha
Aqui vai um guia direto baseado em faixa de medição e tolerância típica: Até 30mm com tolerância abaixo de 0,05mm: micrômetro externo grau 0. Evite paquímetro digital nessa faixa se a tolerância for apertada. 30mm a 150mm com tolerância entre 0,05mm e 0,2mm: paquímetro digital de boa qualidade, confirmado com blocos patronais. Se a tolerância cair para baixo de 0,05mm, troca para micrômetro.
150mm a 500mm com tolerância entre 0,1mm e 0,5mm: paquímetro de barra ou pés de pau calibrados, com conferência em CMM se a peça for crítica. Acima de 500mm: fitas métricas industriais para Rough, paquímetros de grande porte para médio, CMM ou scanners a laser para controle final. Geometrias complexas e posições relativas: CMM é a resposta padrão. Projetos de perfis podem usar projetor de perfis ou scanner 3D.
Erros frequentes que eu vejo todo dia
O primeiro erro é confiar na resolução do display como sinônimo de precisão. Display de 0,001mm não significa que a leitura é precisa até esse milésimo. Verifique o certificado de calibração e a indicação de erro máximo permitido do fabricante. O segundo erro é não controlar temperatura. Peça usinada sai da máquina quente. Ferramenta fica em prateleira fria. Se você medir imediatamente, o resultado estará errado. Aguarde equilíbrio térmico. Em média, peças de aço até 5kg em ambiente controlado levam cerca de vinte minutos para estabilizar. Peças maiores, mais tempo. O terceiro erro é medir com força excessiva. Paquímetro e micrômetro têm limite de contato. Força excessiva deforma a peça, especialmente se for material mole como alumínio ou bronze. No micrômetro, o travão de atrito resolve esse problema na maioria dos modelos. Se o seu modelo não tiver travão, use força leve e consistente, e prefira outro instrumento.
Outro erro comum é não limpar as faces de contato. Cavaco, óleo e pó alteram o assentamento. Limpe com solvente adequado e pano que não solte fiapos antes de qualquer leitura crítica.
Calibração e rastreabilidade: o que realmente importa
Calibração não é o mesmo que ajuste. Calibrar significa comparar o instrumento contra uma referência rastreável e registrar o erro. Ajustar significa corrigir o instrumento para que ele entregue o valor correto. Ambos são necessários em diferentes momentos. O ideal é calibrar periodicamente conforme a frequência indicada pelo fabricante e pelo uso. Instrumento de uso intenso em produção requer recalibração mais frequente do que instrumento de laboratório que fica guardado. Certificados de calibração devem indicar incerteza expandida, condição térmica, padrão utilizado e data. Se o certificado não tem incerteza, ele tem valor limitado. Incerteza é o que te diz se o instrumento é adequado para a tolerância da peça. Uma regra prática: a incerteza de medição do instrumento deve ser no máximo um terço da tolerância da característica que você está verificando. Se a tolerância é 0,06mm, a incerteza do instrumento deve ficar abaixo de 0,02mm. Caso contrário, o risco deAceitar/rejeitar errado aumenta significativamente.
Manutenção básica que estende a vida do instrumento
Guarde os instrumentos com folga nas partes móveis. Nunca deixe paquímetro ou micrômetro fechados completamente sob pressão prolongada. Limpe após o uso e aplique fina camada de óleo antiaderente se a região for úmida. Evite solventes agressivos que removam a gravação ou corroam o revestimento. Verifique periodicamente o zeramento com blocos patronais. Se o desvio for maior que a resolução do instrumento, leve para ajuste ou substituição. Uma dica prática de quem já quebrou mais instrumento do que gostaria de admitting: nunca use a ferramenta como marcador, risca ou alavanca. Paquímetro barato tem guias de aço temperado que amassam com facilidade. Um amasso pequeno nas guias gera erro de paralelo que se reproduz em todas as leituras e é irreversível sem retífica profissional.

Fluxo recomendado para medição de comprimento com instrumentos para medir comprimento
Escolha o instrumento com base na faixa e na tolerância. Confere a condição térmica da peça e do ambiente. Limpa as faces de contato. Zera ou confere com patrona. Mede em pelo menos três pontos diferentes para capturar conicidade ou ovalização. Registra o valor e a incerteza associada. Compara com a tolerância especificada. Se a peça estiver próxima do limite, refaz a medição com outro instrumento ou em equipamento de referência. Só então decide por aceitar ou rejeitar. Esse fluxo leva cerca de cinco a oito minutos por peça em condições normais. Se você pular passos, o tempo cai, mas o risco de erro sobe na mesma proporção. Em lote grande, compensa usar comparador em base magnética para agilizar, mas mantenha a conferência periódica em micrômetro ou CMM para validar o procedimento. A escolha certa do instrumento para medir comprimento depende de tolerância, material, geometria, temperatura e frequência de uso. Não existe solução única. Ter clareza sobre o que cada ferramenta faz e onde ela falha evita retrabalho e garante que a decisão de aceitação ou rejeição tenha fundamento técnico sólido.
Galeria
-

Um Conjunto De Instrumentos De Medição Para Medir a Temperatura, O ...
