Inversora Mig Sem Gas
O que é e como funciona a inversora MIG sem gás na prática
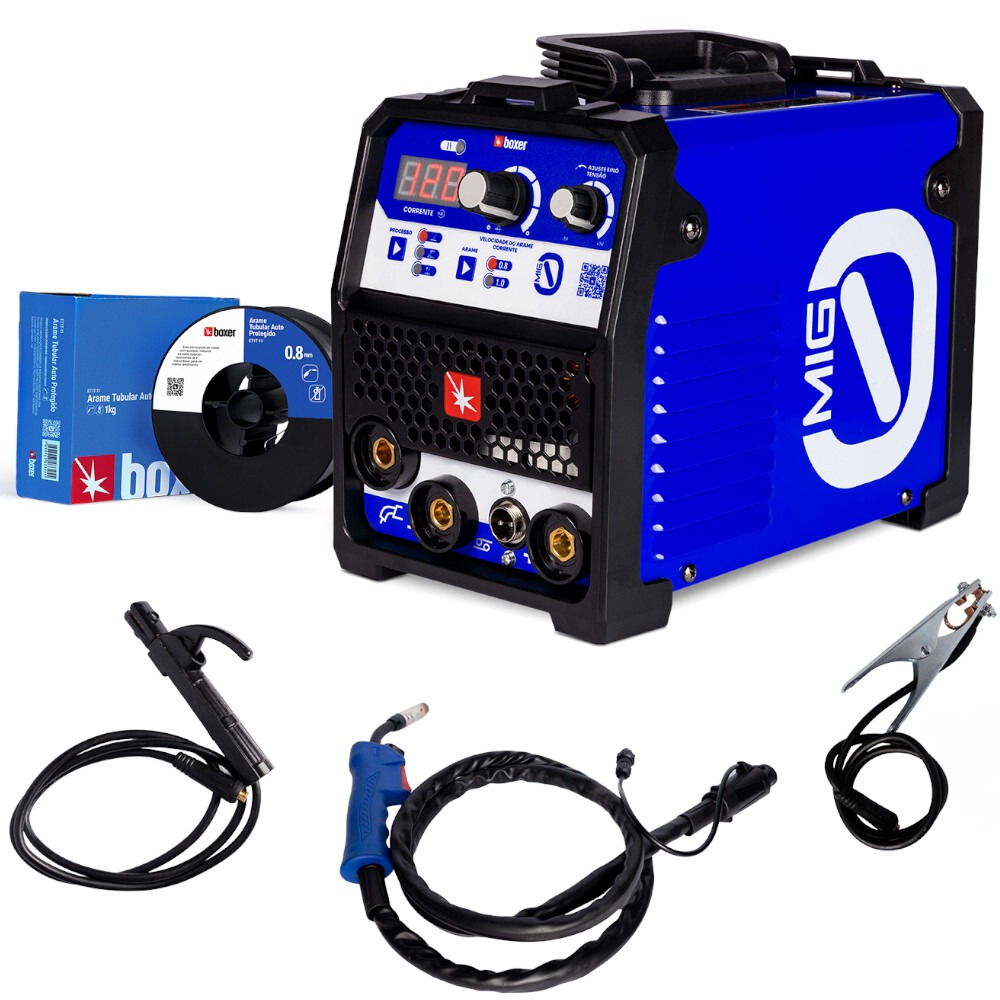
A inversora MIG sem gás nada mais é do que uma fonte de energia digital (inversor) configurada para operar com arame tubular autoprotegido (FCAW self-shielded). A corrente é contínua, polaridade DCEP, e o arame carrega em seu interior o fluxo que gera a proteção gasosa e a escória. O equipamento básico é simples: inversor com saída MIG, pistola MIG, roldana de alimentação e o arame tubular correto. Nada de cilindros, redutores ou mangueiras. Isso muda completamente a logística de trabalho. Você monta o equipamento em dez minutos e já começa a soldar. Não há risco de gás escapar, não precisa verificar pressão, e pode trabalhar em áreas abertas com vento sem o problema clássico de soprar a proteção. É por isso que muitos profissionais adotam essa configuração para manutenção estrutural, serralheria e reparos no campo.
Escolhendo a inversora MIG sem gás certa
O primeiro ponto que muita gente erra é achar que qualquer inversora MIG serve. Não serve. Para arame tubular autoprotegido, a fonte precisa ter curva descendente adequada e controle estável de tensão e velocidade de arame. Inversores MIG de entrada com regulagem puramente resistiva ou sem indutância ajustável tendem a dar respingos excessivos e penetração irregular com esse tipo de arame. Busque um inversor que tenha pelo menos ajuste de indutância (indutância controla o momento de solidificação do banho e o padrão de transferência). Marca e modelo importados variam bastante nessa característica. Diâmetro do arame define o porta-aro e a capacidade da pistola. Os mais comuns no Brasil são 0,8mm e 1,0mm. Para chapas grossas, 1,2mm também é viável, mas exige mais potência. Um inversor de 200A RMS é suficiente para a maioria das aplicações com 0,8mm e 1,0mm. Para 1,2mm, considere 250A ou mais. Verifique se o duty cycle (taxa de uso) informado corresponde à corrente real, não ao pico máximo. Alguns fabricantes especulam corrente de pico sem duty cycle, o que é enganoso.
Configuração dos parâmetros
O ajuste correto começa pela tensão. Cada fabricante de arame tubular autoprotegido recomenda uma faixa. A diferença entre uma tensão muito baixa e muito alta é nítida: tensão baixa gera respingo excessivo e penetração rasa; tensão alta tende a causar porosidade e respingo também, só que por outro motivo. O segredo é ajustar até o ruído da poça ficar constante e o cordão assumir aspecto uniforme. Velocidade de arame acompanha a tensão. A relação geralmente é direta: mais tensão pede mais velocidade. Comece com valores próximos aos recomendados pelo fabricante do arame para a espessura desejada e ajuste por tentativa. Use a técnica de arrastar o arame sobre a peça (drag technique) quando possível. Isso estabiliza o comprimento do arco, melhora a penetração e reduz respingos. A distância contato-peça (CTWD) deve ficar entre 10mm e 15mm para arames de 0,8mm e 1,0mm. Mais longe do que isso causa instabilidade e perda de proteção. A indutância é o ajuste que poucos dominam. Ela retarda a solidificação do metal de solda no final do arco. Indutância baixa demais gera craters com trincas e respingo no recolhimento. Indutância alta demais deixa o cordão muito plano e largo, com penetração rasa. O ajuste ideal depende do arame e da posição, então testem em retalho da mesma espessura antes de ir para a peça real. O tempo de back gas (quando há) também influencia, mas emautoprotegido puro esse parâmetro muitas vezes não se aplica.
Processo de soldagem passo a passo
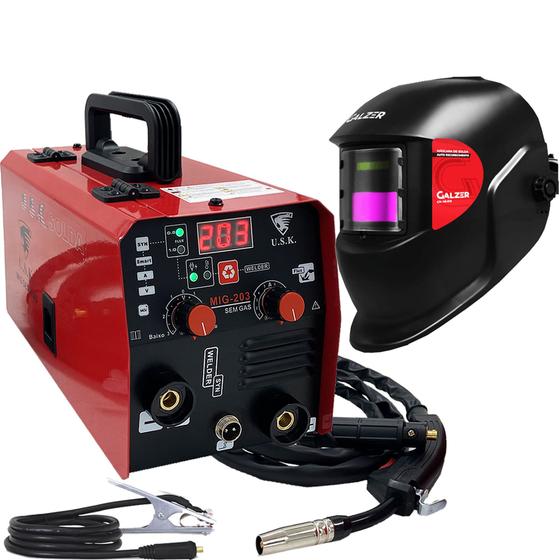
Preparação do material é crítica. Arame tubular autoprotegido é tolerante à oxidação e à umidade relativa, mas suja visível compromete a qualidade. Remova tinta, óleos pesados, ferrugem solta e pintura epóxi espessa da área de solda. Limpeza mecânica com escova de aço ou lixadeira resolve. Para chapas galvanizadas, o zinco volatiliza e gera fumaça tóxica. Se precisar soldar galvanizado, escolha um arame tubular específico para galvanizados ou remova o zinco da zona de solda antes. Precisão na montagem conta mais do que em SMAW com Eletrodo Revestido.jangadas e folgas mal ajustadas vão se refletir diretamente no cordão. Use travas magnéticas ou grampos para manter o encaixe. pré-aquecimento é raramente necessário com arame tubular autoprotegido, exceto para aços de alta resistência ou espessuras acima de 25mm em ambientes frios. Nesse caso, mantenha temperatura interpass entre 100°C e 150°C. Posição de trabalho: para os diâmetros mais usados (0,8mm e 1,0mm), a solda posível em todas as posições, mas a técnica de arrasto funciona melhor em semiposição e plana. Em vertical para cima, reduza a corrente em cerca de 10% a 15% em relação à posição plana e use passes mais curtos (40mm a 60mm) para controlar a poça. Em sobrecabeça, a poça tende a cair; use correntes mais baixas e movimentos rápidos de varredura.
Problema real que enfrentei e como contornei
Em um serviço de manutenção em oficina mecânica, precisei soldar uma estrutura de suporte para transportador de carga usando arame tubular 1,0mm autoprotegido sobre chapa de 6mm com presença de escala de laminação e leve oleosidade. A primeira tentativa resultou em porosidade dispersa e cordão irregular, mesmo com limpeza aparente. O problema era a escala de laminação compacta sob a oleosidade, que não havia sido removida. A solução foi passar uma lixa flexível e depois uma escova de aço rotativa, criando superfície metalúrgica limpa. Após essa preparação, os cordões ficaram com penetração adequada e sem indicação de porosidade em teste de líquidas penetrantes. Isso mostra que a sensibilidade à preparação de superfície com FCAW autoprotegido é maior do que muitos supõem, especialmente em materiais laminados. O primeiro aviso é sobre umidade do arame. Embora o arame tubular autoprotegido seja mais tolerante que o arame sólido com gás, ele ainda absorve umidade com o tempo. Se o rolo ficar exposto a ambientes úmidos ou armazenado sem embalagem adequada, a porosidade aumenta significativamente. Mantenha o arame em recipiente selado e descarte os primeiros metros de cada bobina se houver suspeita de umidade. Segundo aviso: alinhamento do porta-aro. Roldanas desalinhadas causam alimentação intermitente do arame, oscilação de tensão e arco instável. Verifique o alinhamento das roldanas com o bico de contato antes de cada uso. Bicos de contato gastos alteram a CTWD efetiva e geram respingos que grudam no bico, reduzindo a vida útil e a estabilidade do processo. Substitua o bico quando o furo interno apresentar erosão visível ou quando a tolerância ao arame ultrapassar 0,2mm a mais que a nominal.
Terceiro ponto, menos óbvio: ventilação. Arames tubulares autoprotegidos geram mais fumaça e gases do que o processo MIG com gás. Em espaços confinados, a ventilação local exaustora (LEV) ou ventilação geral adequada são obrigatórias. A exposição prolongada a fumos de solda pode causar febre do fumoso e problemas respiratórios crônicos. EPIs incluem óculos de solda com filtro adequado (recomendo lente autoescurecente com faixa de densidade ajustável), luvas de couro, avental e, em espaços confinados, respirador com filtro P100 para partículas.
Vantagens e limitações honestas
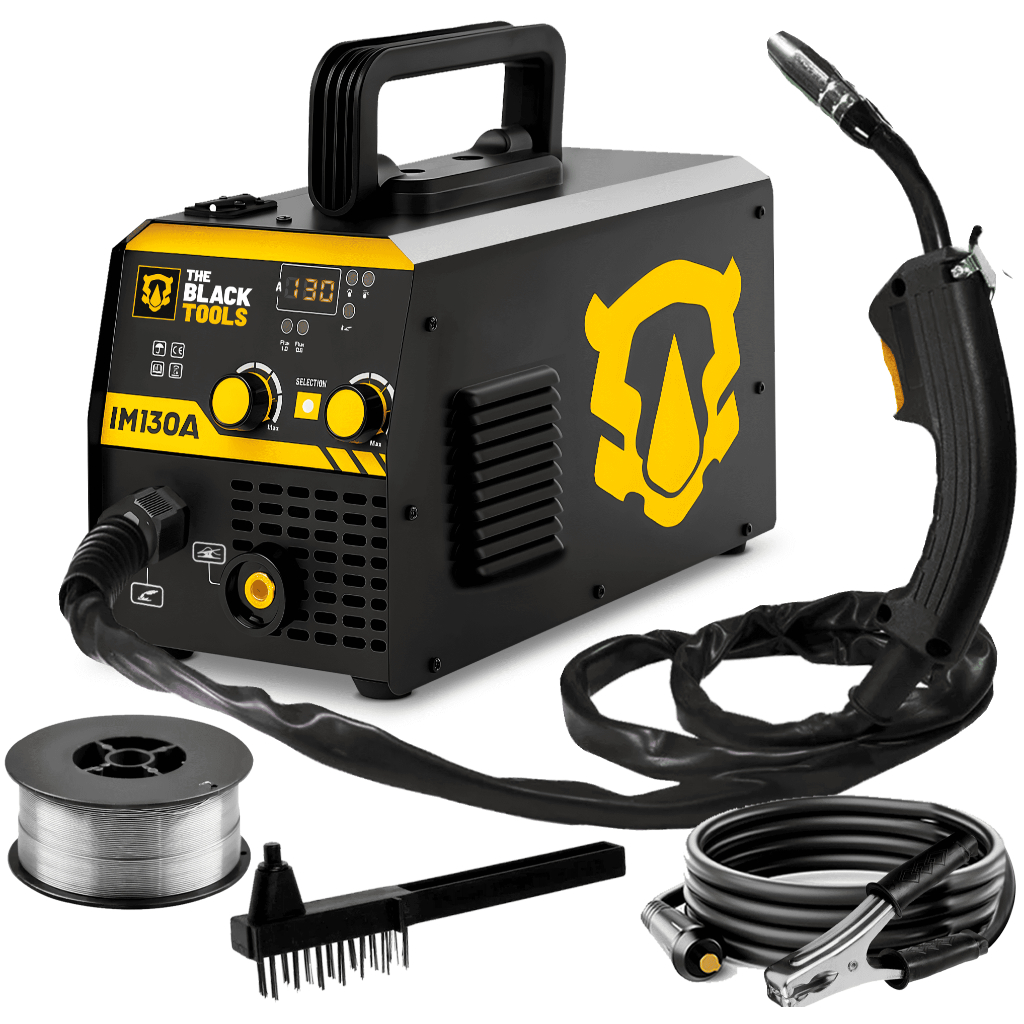
A principal vantagem é a portabilidade e a independência de gás. Você pode soldar em telhados, caminhões, obras civis e marcenaria ferro sem carregar cilindros. O custo operacional por metro de cordão costuma ser competitivo quando se considera a eliminação do gasto com gás de proteção e a menor necessidade de limpeza pós-solda (a escória do arame tubular facilita remoção). As desvantagens são reais. A qualidade do cordão depende muito da habilidade do operador e da preparação da junta. Penetração profunda e aspecto estético superior são mais difíceis de alcançar consistentemente do que com MIG gás (GMAW com CO ou misturas). Em chapas finas abaixo de 1,5mm, o processo é difícil de controlar e tende a queimar ou distorcer o material. Nesses casos, TIG ou SMAW com eletrodo revestido fino são alternativas mais adequadas. Também há geração maior de respingos e fumaça, exigindo mais cuidados com limpeza e ventilação.
Download e obtenção do equipamento
Não há software para download neste contexto, pois se trata de equipamento físico. Para adquirir uma inversora MIG sem gás, procure distribuidores autorizados de marcas como Esab, Lincoln Electric, Miller, Okamura ou Telles. Verifique sempre se o modelo inclui regulagem deindutância e se a pistola fornecida é compatível com o diâmetro de arame pretendido. Manuais técnicos disponíveis nos sites dos fabricantes fornecem tabelas completas de parâmetros por espessura e posição. Para referência rápida de parâmetros iniciais, a tabela abaixo cobre valores típicos para arame tubular autoprotegido 0,8mm: Chapa 1,6mm: tensão 16V a 18V, corrente 60A a 80A, velocidade de arame 2,5m/min a 3,5m/min.
Chapa 3,2mm: tensão 20V a 22V, corrente 100A a 130A, velocidade de arame 4,0m/min a 5,5m/min. Chapa 6,0mm: tensão 22V a 25V, corrente 150A a 180A, velocidade de arame 6,0m/min a 7,5m/min. Valores exatos variam conforme fabricante do arame e do inversor. Sempre cross-reference com a ficha técnica do produto. Testes em retalho são a forma mais confiável de validar parâmetros antes de prosseguir com a produção.

Galeria
-

Inversora de Solda MIG sem Gás 150A Multiprocesso Smig 150 220V com ... -
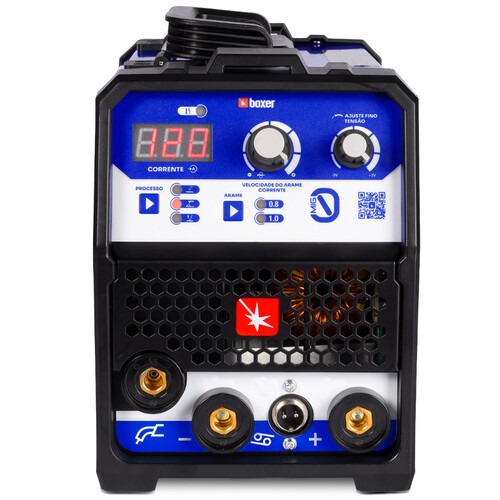
Inversora de solda Mig sem gás 120A Multiprocesso com acessórios - MIG0 ...
