Laminação Guanabara

O que acontece na prática quando se trabalha com laminação
Vou começar pelo erro mais comum que vejo gente cometer. Tentar aplicar o processo sem entender a sequência real dos passos. Eu já perdi duas horas num turno inteiro porque pulei o aquecimento inicial — a peça entrou fria no rolo e trincou no terceiro passe. Isso não é teoria de livro. É o que acontece quando você confia em especificações genéricas. Laminação guanabara não é um conceito único. O termo aparece em contextos diferentes dependendo da região e do material. No Rio de Janeiro, por exemplo, alguns operários usam a expressão para se referir ao acabamento superficial que lembra a textura da baía — irregularidade controlada que vem do controle de temperatura durante o resfriamento. Noutros lugares, pode significar simplesmente o processo de laminação a frio com redução de espessura entre 20% e 40% por passe.
Configurando o equipamento para o primeiro passe
Antes de ligar a máquina, verifique três coisas: a folga entre os rolos, a velocidade do motor principal, e se o sistema de refrigeração está funcionando. Eu uso uma planilha simples — anoto a temperatura ambiente, aUMIDADE, e ajusto a pressão dos rolos com base nesses dados. Em dias quentes e úmidos, como nos verões cariocas, o metal expande mais rápido e você precisa reduzir a velocidade de entrada em cerca de 15% para evitar escorregamento. O espaçamento inicial dos rolos deve ser calculado com base na espessura de partida e na redução desejada. Se você está começando com uma chapa de 10mm e quer chegar a 6mm em três passes, a redução por passe fica em torno de 13,6%. Mas isso é apenas ponto de partida. Ajuste fino vem durante o processo — ouça o som do metal passando pelos rolos. Som áspero e irregular indica pressão excessiva. Som mais suave significa que está no caminho certo.
O problema que eu enfrentei e como resolvi
Num projeto específico, tínhamos que laminar chapas de aço carbono com teor de carbono em torno de 0,45%. O material apresentava trincas superficiais logo no segundo passe, independente dos parâmetros que eu ajustava. Passei três dias testando variações de temperatura, velocidade, lubrificação. Nada funcionava consistentemente. A solução veio de um operador mais velho que trabalhava na planta há 30 anos. Ele sugeriu algo que eu nunca tinha considerado: o problema não era a laminação em si, mas o resfriamento pós-laminação. As peças estavam sendo resfriadas rapidamente em água corrente, e a diferença térmica causava tensões que resultavam nas trincas. Mudamos para resfriamento natural em leito de areia, com ventilação controlada. As trincas desapareceram completamente. Este foi um aprendizado importante: a laminação não termina quando a peça sai dos rolos. O tratamento térmico subsequente, o resfriamento, o armazenamento — tudo isso faz parte do processo. Ignorar qualquer uma dessas etapas gera defeitos que parecem vir do nada.

Parâmetros típicos para diferentes materiais
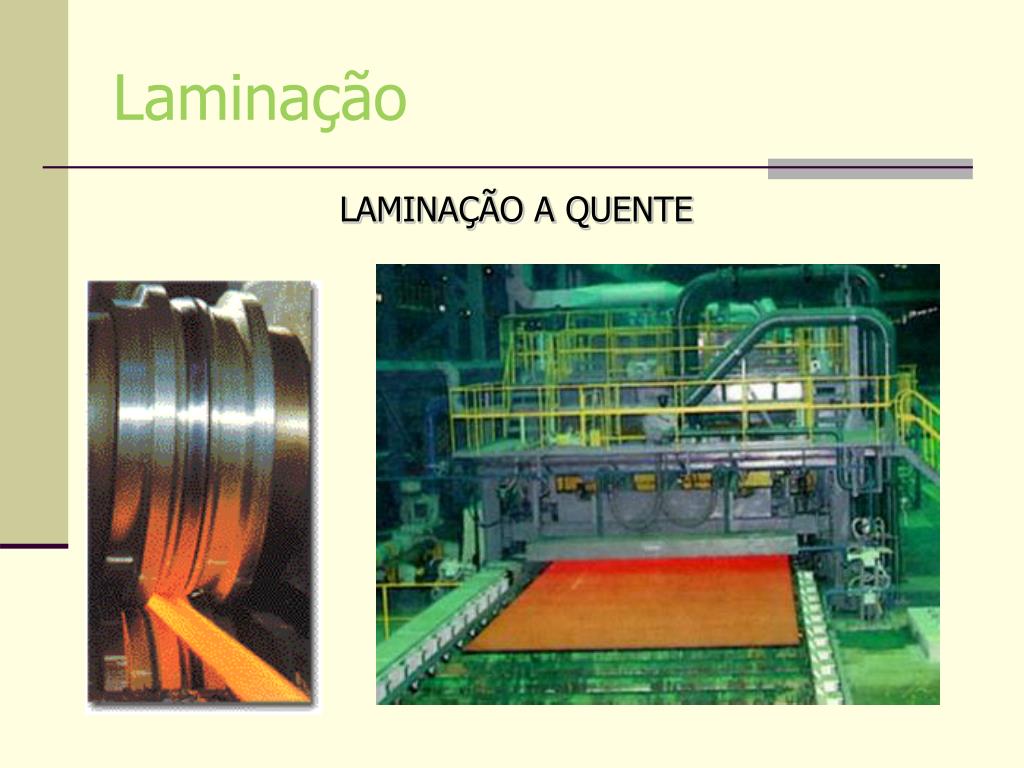
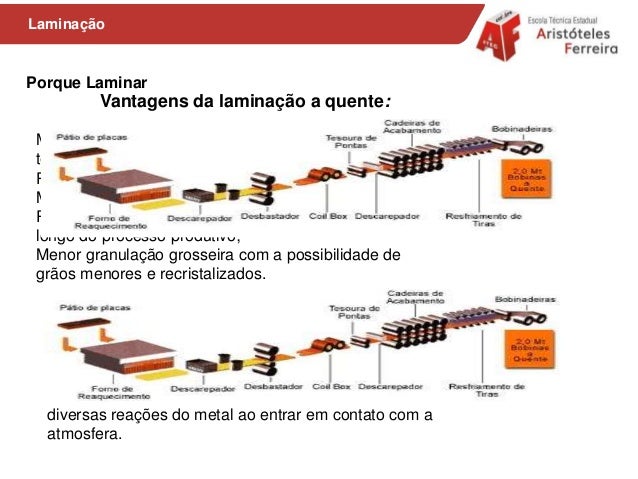
Para aço doce, você consegue reduções de até 50% por passe a quente. A temperatura ideal fica entre 900°C e 1200°C, dependendo do teor de carbono. Para aços ligados, reduções maiores por passe causam trabalho excessivo e endurecimento prematuro. Nestes casos, prefira passes menores — 20% a 30% — com reaquecimento entre passes quando necessário. A laminação a frio permite reduções ainda menores, tipicamente 10% a 25% por passe, mas o acabamento superficial é muito melhor. O custo energético é maior porque você está deformando o material a temperatura ambiente, o que exige mais força e potência no motor. Por outro lado, o resultado final não precisa de tratamentos térmicos adicionais para ajustes de dureza — o encruamento já faz esse trabalho. Existe um ponto que pouca gente considera: a direcionalidade das fibras do metal. Após a laminação, as propriedades mecânicas tornam-se anisotrópicas — mais fortes na direção da laminação, mais fracas perpendicularmente. Se a peça final vai sofrer carregamento multidirecional, você precisa planejar passes cruzados ou tratamentos térmicos para uniformizar o comportamento.
Quando a laminação guanabara não funciona
Não tente aplicar este método para materiais com alta relação resistência/peso que requerem propriedades isotrópicas perfeitas. Ligas de titânio, por exemplo, são extremamente sensíveis ao controle térmico durante a laminação. Pequenas variações de temperatura causam mudanças drásticas na microestrutura, e o resultado é imprevisível. Também não recomendo para peças com geometrias muito complexas. Se você precisa de cantos vivos, rebaixos profundos, ou seções variáveis, a laminação convencional não é o caminho. Nestes casos, usinagem ou conformação por stamping oferecem muito mais controle. A laminação é excelente para formas simples — chapas, perfis, vergalhões — onde a direção principal de trabalho coincide com a direção de laminação. Outra limitação importante: custo fixo alto para produção em pequena escala. Configurar a linha, ajustar os rolos, fazer testes de qualidade — tudo isso consome tempo. Se você precisa de apenas cinco peças, o custo por unidade será altíssimo. Nestes casos, considere comprar material já laminado e fazer apenas usinagem final. Só entra em laminação quando o volume justifica o setup.
Controle de qualidade após o processo
A inspeção final deve incluir medição de espessura em pelo menos cinco pontos diferentes da peça, verificação de rugosidade superficial, e teste de dureza em pontos estratégicos. Para lotes grandes, amostragem estatística funciona — inspecione 10% das peças, distribuídas uniformemente ao longo do lote. Um detalhe prático: armazene as peças laminadas separadamente por lote e data. Já vi vezes onde peças de lotes diferentes foram misturadas, e o cliente final reclamou de inconsistência nas propriedades mecânicas. Na verdade, eram dois materiais diferentes processados em dias diferentes com parâmetros distintos. Rastreamento é essencial. Se possível, mantenha registros fotográficos de cada lote — da peça bruta antes da laminação, durante o processo, e após o acabamento. Quando surge um problema anos depois, essas fotos podem ser a única evidência do que aconteceu. Documentação é chata, mas quando você precisa provar que seguiu o procedimento correto, agradece por ter anotado.

Galeria
-
PPT - Laminação PowerPoint Presentation, free download - ID:678098 -
Laminação -
Tipos e Processos de Laminação | PDF | Laminação | Calor

