Linha De Produção Exemplos
O que é linha de produção e por que a maioria dos exemplos que você vê na internet não serve pra nada
Linha de produção é o conjunto organizado de etapas que uma peça ou produto percorre desde a matéria-prima até o estado final de entrega. Tem estações de trabalho, sequências definidas, tempo ciclo. O que todo mundo erra é achar que existem exemplos prontos pra copiar. Cada indústria — automotiva, alimentícia, eletrônica, farmacêutica — tem restrições próprias que tornam qualquer exemplo genérico inútil na prática. A minha primeira linha montei em 2014 numa unidade de usinagem de peças para o setor aeroespacial. Contratamos consultoria, recebemos um layout pronto com estações dispostas em U, balanceamento de carga supostamente otimizado e tempo ciclo alvo de 47 segundos. Funcionou por duas semanas. Depois o operador da estação 3 descobriu que o torque final das parafusadeiras estava inconsistente porque o cabo de ar comprimido cruzava o caminho de transporte e puxava todo o fluxo. Revisamos o layout, movemos as mangueiras e ajustamos o tempo ciclo para 53 segundos. Esse é o tipo de detalhe que exemplos na internet nunca mostram.
linhas de produção exemplos do dia a dia
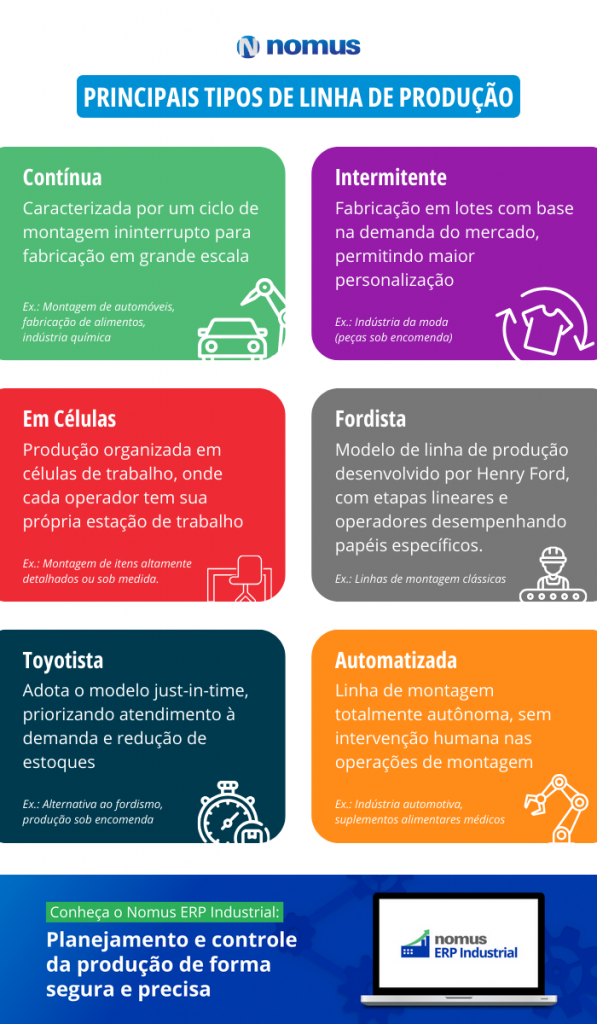
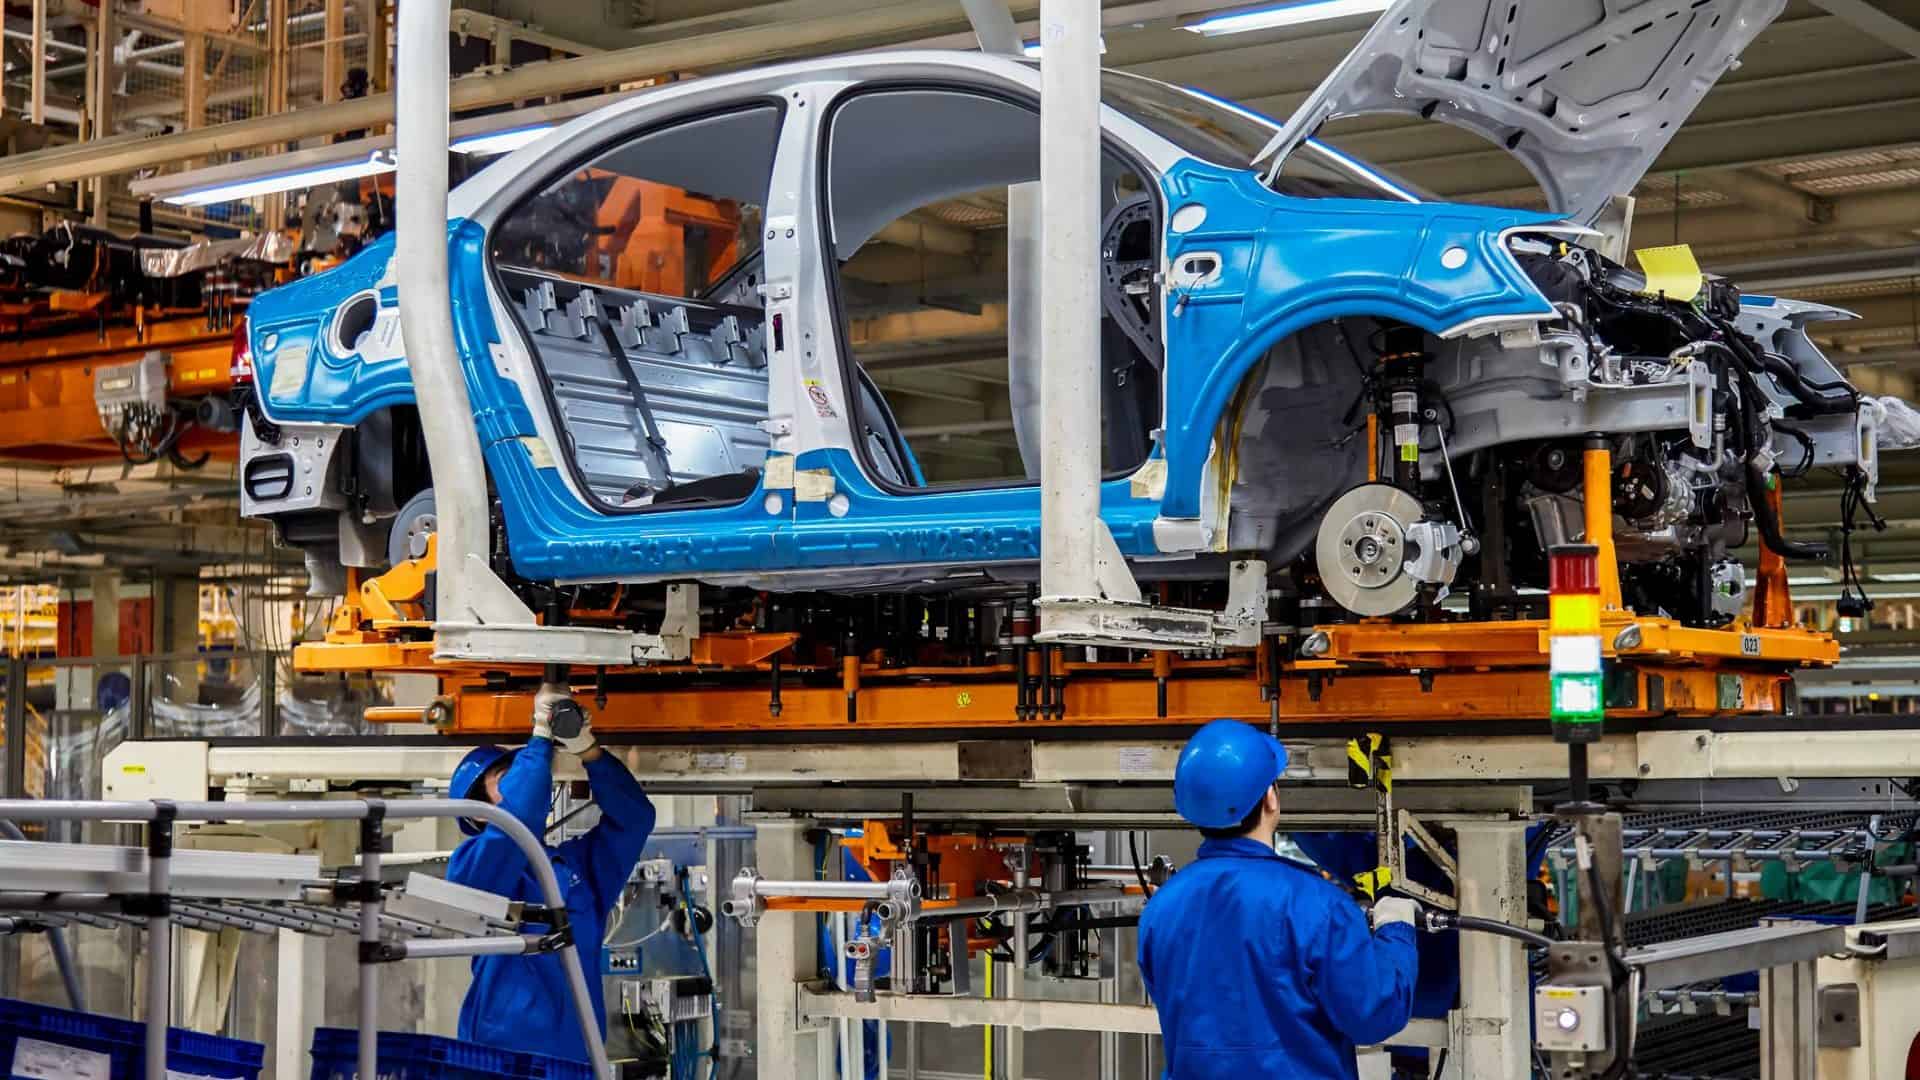
Vamos direto aos casos. Não vou listar definições de livro didático. O que importa é entender como cada configuração se comporta quando o chão de fábrica começa a operar de verdade. Linha contínua. Materiais entram por um lado, saem pelo outro, sem paradas. É o padrão de indústrias químicas, alimentícias e de papel. Uma planta de envase de bebidas que eu vi rodando fazia cerca de 24 mil garrafas por hora, com paradas apenas para manutenção programada e troca de lote. Se algo quebrar no meio, toda a linha para. O custo de uma parada não planejada nesses casos pode passar de R$ 50 mil por hora dependendo do volume. Por isso sistemas de redundância e sensores de detecção de falha são essenciais, não opcionais. Linha em massa. Produtos padronizados, alto volume, sequência fixa. Montadora de automóveis é o exemplo clássico. Uma linha de montagem de veículos pode ter entre 30 e 80 estações, com tempo ciclo variando de 45 a 90 segundos dependendo do modelo. O que ninguém te conta é que o balanceamento de linha — distribuir as tarefas de forma que nenhuma estação fique ociosa esperando a anterior — é onde a maioria dos projetos trava. Um desbalanceamento de apenas 8% já gera perda de produtividade visível, e corrigir isso exige análise de tempos e movimentos real, não cálculo teórico.
Linha flexível. Mesma célula de produção roda diferentes variantes de produto. Robôs programmable, grippers trocáveis, programação trocada via HMI. Eu trabalhei numa linha flexível de montagem de placas eletrônicas que alternava entre três modelos de controladores industriais. A mudança de produto levava cerca de 12 minutos quando estava afiada. Quando o programa de conversão não estava validado, poderia levar 45 minutos ou mais, com retrabalho incluso. A flexibilidade existe, mas o tempo de setup é o verdadeiro gargalo que define se vale a pena. Linha celular. Grupos de máquinas dispos em forma de U ou célula fechada, onde uma pequena equipe executa várias operações. Usado quando o volume é médio e a variedade alta. Linha de montagem de bombas hidráulicas que eu gerenciei tinha três células, cada uma com quatro operadores e tempo ciclo entre 90 e 115 segundos. A vantagem é que o fluxo visual é imediato — se uma estação atrasa, todo o mundo vê. A desvantagem é que a dependência entre operadores cria efeito dominó. Um absenteísmo pontual paralisa a célula inteira. Linha por projeto. Produto único ou lote muito pequeno, como turbinas eólicas ou navios. Não há repetição real. O que existe é agendamento de atividades com dependências complexas. Cronogramas PERT/CPM são o que mantém isso em pé. Sem eles, você tem centenas de fornecedores e subcontractados trabalhando em paralelo sem sincronia, e o resultado é custo disparando e prazo estourando.

Se você está buscando linha de produção exemplos para montar um projeto real, o problema não é falta de referência. É que cada exemplo que funciona num contexto falha miseravelmente noutro. A diferença entre uma linha que opera e uma que não opera normalmente está em três coisas que ninguém coloca nos manuais. Primeiro: o balanceamento de linha precisa ser validado com dados reais de tempos, não com estimativas de engenharia. Me deparei com uma linha de embalagem onde o tempo ciclo teórico era de 32 segundos e o real médiodava 44. A folga que o projeto previa de 15% era insuficiente porque os tempos variavam com o turno — no terceiro turno, com operador mais cansado, subia para 51 segundos. A solução foi reduzir o lote padrão pela metade e aceitar um tempo ciclo alvo de 48 segundos com margem real de 6%. Soa pior no papel, mas a disponibilidade subiu de 71% para 89% em dois meses. Segundo: estoque entre estações não é Inimigo, é amortecedor. Limpar tudo e tentar fluxo contínuo perfeito soa bem em teoria. Na prática, uma pane numa estação a jusante para a inteira linha se não houver buffer. Use WIP controlado. Deixe espaço para duas a três unidades entre estações críticas. A perca de espaço de chão de fábrica compensa em muito a redução de paradas em cascata.
Terceiro: o gargalo muda. O que é gargalo hoje pode deixar de ser amanhã se você melhorar outra estação. A Lei dos Rostos aplicada a linhas de produção é implacável. Investir na estação que não é gargalo é jogar dinheiro fora. A regra prática é: identifique a estação com maior tempo ciclo consolidado ao longo de uma semana de operação normal, não num dia qualquer. Um só dia atípico pode levar a decisão errada.
Como montar uma linha de produção passo a passo
Depois de entender os tipos, o processo de construção segue uma lógica simples mas exige disciplina. Aqui vai o roteiro que eu uso, sem enrolação. Passo 1 — Definir demanda e mix de produtos. Volume anual, picos sazonais, quantos produtos diferentes a linha vai atender. Se a variação for alta, considere linh flexibility ou células separadas. Linha contínua pura não lida bem com mix diverso. Passo 2 — Mapear processo atual. Grave tempos com cronômetro em pelo menos três turnos diferentes. Anote variabilidade, não só média. Um processo com média de 20 segundos mas desvio padrão de 8 segundos é muito mais problemático que um com média de 25 segundos e desvio de 2. Isso define se você precisa de buffer maior ou de estabilização do processo.

Passo 3 — Decompor tarefas. Quebre cada operação em movimentos elementares. Use tabela de preditores de tempo se necessário, mas valide com medição real. Tempos padrão sem validação geram metas irrealistas e frustração no operacional. Passo 4 — Definir sequência e dependências. Quais operações precisam ser feitas antes das outras. Algumas são rígidas, outras podem ser paralelizadas. Paralelização é onde se ganha produtividade, mas também onde se introduz complexidade de coordenação. Passo 5 — Calcular tempo ciclo alvo. Tempo disponível por dia dividido pela demanda diária. Se você trabalha 450 minutos líquidos por dia e precisa produzir 600 peças, o tempo ciclo alvo é 45 segundos. Qualquer coisa acima disso é perda de capacidade.
Passo 6 — Balancear a linha. Distribuir tarefas entre estações de forma que nenhuma ultrapasse o tempo ciclo alvo. Use heurísticas como maior candidato prima, mas valide com simulação ou protótipo. Balanceamento perfeito existe só em exercício acadêmico. Aceite 3% a 8% de holgura como normal. Passo 7 — Dimensionar buffers. Defina quantidade de WIP entre estações críticas. Regra prática: 2 a 3 unidades entre estações de alta variabilidade, zero entre estações altamente sincronizadas em linha contínua. Passo 8 — Especificar equipamentos e utilidades. Máquinas, robôs, correias, ferramentas pneumáticas, iluminação, extração de fumaça se aplicável. Não economize em utilidades. Uma estação bem equipada mas sem ar comprimido dimensionado corretamente é uma estação lenta.
Passo 9 — Montar protótipo ou piloto. Não pule essa etapa. Rodar a linha em escala real antes de investir na expansão evita surpresas. Meu piloto durou 11 dias. Encontramos cinco problemas de ergonomia, três de fluxo e dois de segurança que não estavam no papel. Resolver tudo antes da expansão custou cerca de R$ 18 mil. Ignorar e correr para a operação completa teria custado mais de R$ 200 mil em retrabalho e paradas nos primeiros três meses. Passo 10 — Treinar operadores e institucionalizar procedimentos. Linha bem projetada com operador sem treinamento adequado opera abaixo de 60% da capacidade prevista. SOPs visuais, treinamento prático, cross-training para cobrir ausências. Isso não é luxo, é requisito operacional.

Métricas que realmente importam
O que você mede determina o que melhora. As métricas tradicionais como OEE são úteis mas incompletas se usadas isoladamente. Throughput: unidades produzidas por hora. É a métrica final. Tudo converge aqui. Se o throughput não sobe quando você faz uma melhoria, a melhoria foi inefficaz ou migrou o gargalo para outro ponto. Tempo de cycle time: tempo real de cada estação. Monitorar por estação identifica gargalos em tempo real, não só no resultado final.
WIP em linha: quantidade de material em processamento. WIP excessivo esconde problemas e aumenta lead time. WIP insuficiente gera paradas por falta de alimentação. O equilíbrio depende da variabilidade do processo. Prime Yield: porcentagem de peças que saem boas na primeira passagem. Retrabalho consome capacidade disfarçadamente. Uma linha com Prime Yield de 94% parece eficiente, mas 6% de retrabalho pode significar uma estação inteira funcionando para corrigir defeitos em vez de produzir novo. Changeover time: tempo entre a última unidade boa de um produto e a primeira unidade boa do próximo. Em linhas flexíveis, esse tempo define a viabilidade de lotes pequenos. Se o changeover leva 40 minutos e o lote econômico é de 200 unidades, você está produzindo lotes economicamente inviáveis. Set-up rápido (SMED) é investimento, não gasto.
Quando uma linha de produção não funciona
Existe cenários em que a linha simplesmente não é a solução. Demandas muito baixas e altamente variáveis podem justificar produção artesanal ou em bancada. Produtos com lote unitário, como equipamentos sob medida para engenharia naval, não se beneficiam de linha — o custo de setup e balanceamento supera qualquer ganho de especialização. Mix muito amplo com pouca commonality entre produtos também quebra a lógica de linha. Nesse caso, células por família de produtos ou layout funcional são mais adequados. Também há o problema da rigidez. Linha desenhada para um produto específico perde competitividade se o mercado mudar. A transição de linhas rígidas para linhas flexíveis exige investimento significativo em automação programmable e reengenharia de processos. Fazer essa mudança de forma reativa, quando a demanda já caiu, é muito mais caro do que projetar flexibilidade desde o início. Mas flexibilidade temprã também tem custo — equipamentos programmable são mais caros, manutenção mais complexa, e operadores precisam de training mais elaborado. O trade-off é real. Automação excessiva é outra armadilha comum. Robôs parecem solução para tudo, mas introduzem pontos únicos de falha, demandam manutenção especializada cara, e tornam a linha rígida para adaptações rápidas. Linhas semi-automatizadas com operador interveniente frequentemente entregam melhor disponibilidade geral do que linhas totalmente automatizadas em ambientes de mix variável. A regra que eu sigo: automatize operações repetitivas, de alto volume e com variabilidade baixa. Deixe o operador para tarefas que exigem julgamento, ajuste fino ou integração multivariada.

Se você está montando uma linha do zero ou remodelando uma existente, o conselho mais útil que posso dar é simples: meça, ajuste, meça de novo. Exemplos de linha de produção servem como ponto de partida, nunca como receita. O chão de fábrica impõe condições que nenhum estudo de caso contempla integralmente. O que separa uma linha que opera consistentemente de uma que nunca atinge a capacidade projetada costuma ser a atenção aos detalhes que ninguém documenta.
Galeria
-
Linha De Producao De Fabrica
