Linha De Producao Industrial

O que realmente acontece quando uma linha de produção deslancha
A gente começa planejando tudo no papel. O layout entra num software, o ciclo tempo é calculado com precisão, os estoques de segurança são definidos. Aí você liga a coisa e descobre que o robô de solda tem um angulo de abordagem que o software não previa, ou que a esteira sobe três graus quando carrega mais de quinhentos quilos. Isso é normal. A teoria é o ponto de partida, nao o destino. Depois de anos mexendo com isso em fabrias diferentes, aprendi que o problema mais comum nao é falta de equipamento caro, e sim desalinhamento entre o que o engenheiro projetou e o que o operador faz no dia a dia. A linha roda devagar porque alguem, em algum ponto, teve que adaptar o processo por conta propria. E isso se propaga ate o final.
Configurando sua linha de producao industrial do zero
Vamos direto ao que funciona. O primeiro passo nao é comprar nada. É mapear o fluxo atual com relógio na mão, mesmo que você esteja começando do zero. Anota cada etapa, cada tempo de ciclo, cada parada non programada que ocorre. Sem esse dado, voce esta construindo sobre areia. Depois do mapeamento, voce desenha o fluxo ideal considerando tres variaveis: volume esperado, variabilidade do produto e capacidade dos operadores. A maioria erra aqui. Coloca uma linha para o volume maximo que vai ter um dia, em vez do volume medio sustentado. O resultado é superdimensionamento que custou caro e nao gera retorno. No meu caso, tive um problema específico com uma linha de montagem de componentes eletronicos onde a estação de teste funcionava perfeitamente sozinha. Mas quando colocamos duas linhas alimentando a mesma area de teste, o gargalo apareceu de forma inesperada. Os testes começavam a ficar com fila, e a justificativa era que o equipamento tinha capacidade suficiente. O problema real era o tempo de setup: cada vez que mudava o lote, levava quarenta e cinco minutos para recalibrar. Nao havia espaco para fazer esse setup entre as duas linhas sem parar uma delas inteira.
A solucao que encontrei foi simples, mas nao era obvia no projeto original. Criei uma pequena area de buffer com capacidade para trinta unidades entre as duas linhas e a estacao de teste. Isso permitiu que uma linha continuasse operando enquanto a outra fazia o setup. O custo foi baixo, e o ganho de disponibilidade subiu de 72 para 89 por cento em dois meses.

Pitfalls que voce vai encontrar e como contornar
Um erro recorrente é confiar demais na automatizacao sem considerar a manutencao. Equipamento automatico quebra. Quando quebra, precisa de alguem que saiba consertar. Se o unico tecnico que entende aquela maquina está de folga, a linha para. Sempre mantenha documentation tecnica atualizada e pelo menos duas pessoas treinadas em cada equipamento critico. Outro ponto importante é o balanceamento da linha. Um dos principios mais subestimados é que o tempo de ciclo da estacao mais lenta determina o ritmo de toda a linha. Muitas vezes, as pessoas tentam acelerar as estacoes mais lentas com equipamentos mais rapides, mas esquecem que o problema pode ser resolvido redistribuindo tarefas entre as estacoes adjacentes, sem gastar nada com maquinario novo. Existe tambem a questao da variabilidade. Se seu produto tem muitas variantes, a linha precisa serflexivel. Linhas dedicadas funcionam bem para volumes altos e produtos padronizados. Para producao em lotes pequenos e variados, investimento pesado em automacao fixa raramente se paga. Nesse caso, células de manufatura com operadores multiskilled sao muito mais eficientes do que linhas convencionais.
Nao existe software de layout que substitua a percepcao de quem opera no chão de fábrica. Eu já vi projetos bonitos no digital que, na prática, geravam atrito constante porque os operadores tinham que dar voltas desnecessarias para buscar materiais. Respeita o espaço físico real, nao o espaço do projeto.
Medição e acompanhamento
Depois de instalada, a linha precisa ser monitorada. O indic Mais importante nao é a taxa de defeitos, é oOverall Equipment Effectiveness. Ele combina disponibilidade, performance e qualidade num unico numero. Se o OEE estiver abaixo de 65 por cento, tem problema estrutural. Entre 65 e 80 é aceitavel. Acima de 80, a operacao está competindo em nivel bom. Me deparei com uma situação onde o OEE parecia estar no padrão, mas a realidade era diferente. A disponibilidade estava alta porque a linha nao parava, mas a performance estava baixa porque os operadores reduziam a velocidade propositalmente para evitar defeitos. O indicador sozio mostrava numero bonito, mas a qualidade de fato era ruim. A solução passou por ajustar a cultura de incentivo, nao a planta fisica. Isso é algo que planilhas nao mostram.

Alternativas quando a linha tradicional nao funciona
Se seu volume é baixo, produtos customizados e necessidade de flexibilidade extrema, considere células de manufatura em vez de linha de producao industrial convencional. A mudança de produto é mais rapida, o WIP é menor e o custo inicial de automacao é significativamente mais baixo. A desvantagem é que a produtividade por operador tende a ser menor, mas em muitos cenarios isso é um tradeoff aceitavel. Tambem vale considerar manufatura enxuta aplicada de forma realista. Reduzir setups, diminuir lotes, criar fluxos continuos sao principios que funcionam em qualquer escala. O segredo é nao aplicar tudo de uma vez. Escolhe um ponto de dor visivel, resolve ele, mede o resultado, e só então parte para o proximo. Implementacao simultanea em toda a linha quase sempre resulta em confusao e queda temporaria de produtividade antes de qualquer melhora. A experiencia mostra tambem que a comunicação entre setores é tao importante quanto a engenharia. Quando a engenharia projeta algo sem consultar a manutencao, a producao e a qualidade, o resultado pratica é sempre pior do que o projeto. Um breve alinhamento antes de fechar o layout economiza horas de retrabalho depois.
Galeria
-
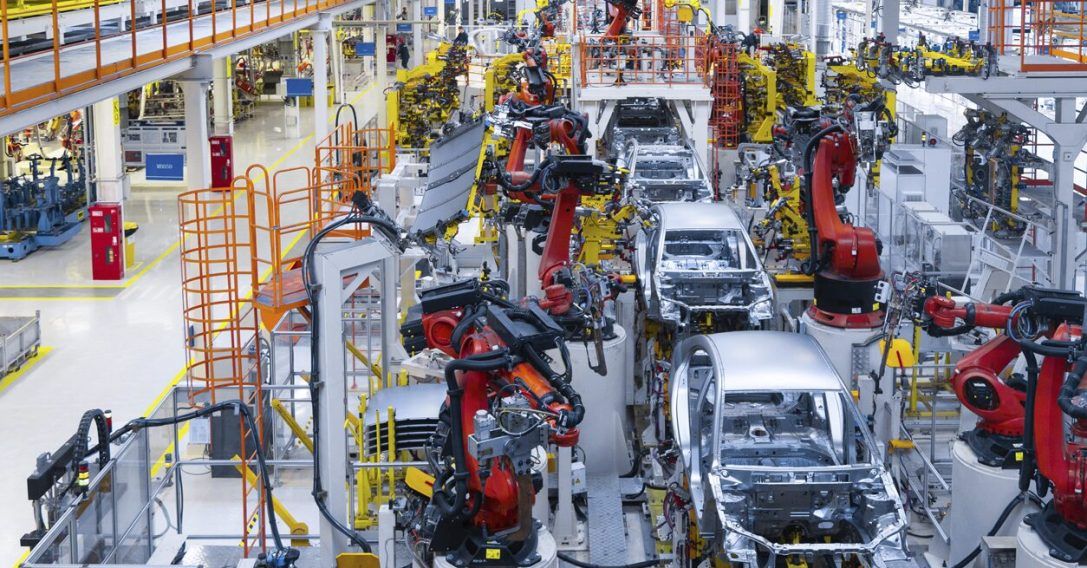
Linha de produção industrial: o que é e por que de automatizar? -

Linha de produção de moderna linha de fábrica industrial de cabos ... -

Composição de linha de produção industrial plana com correia ...
