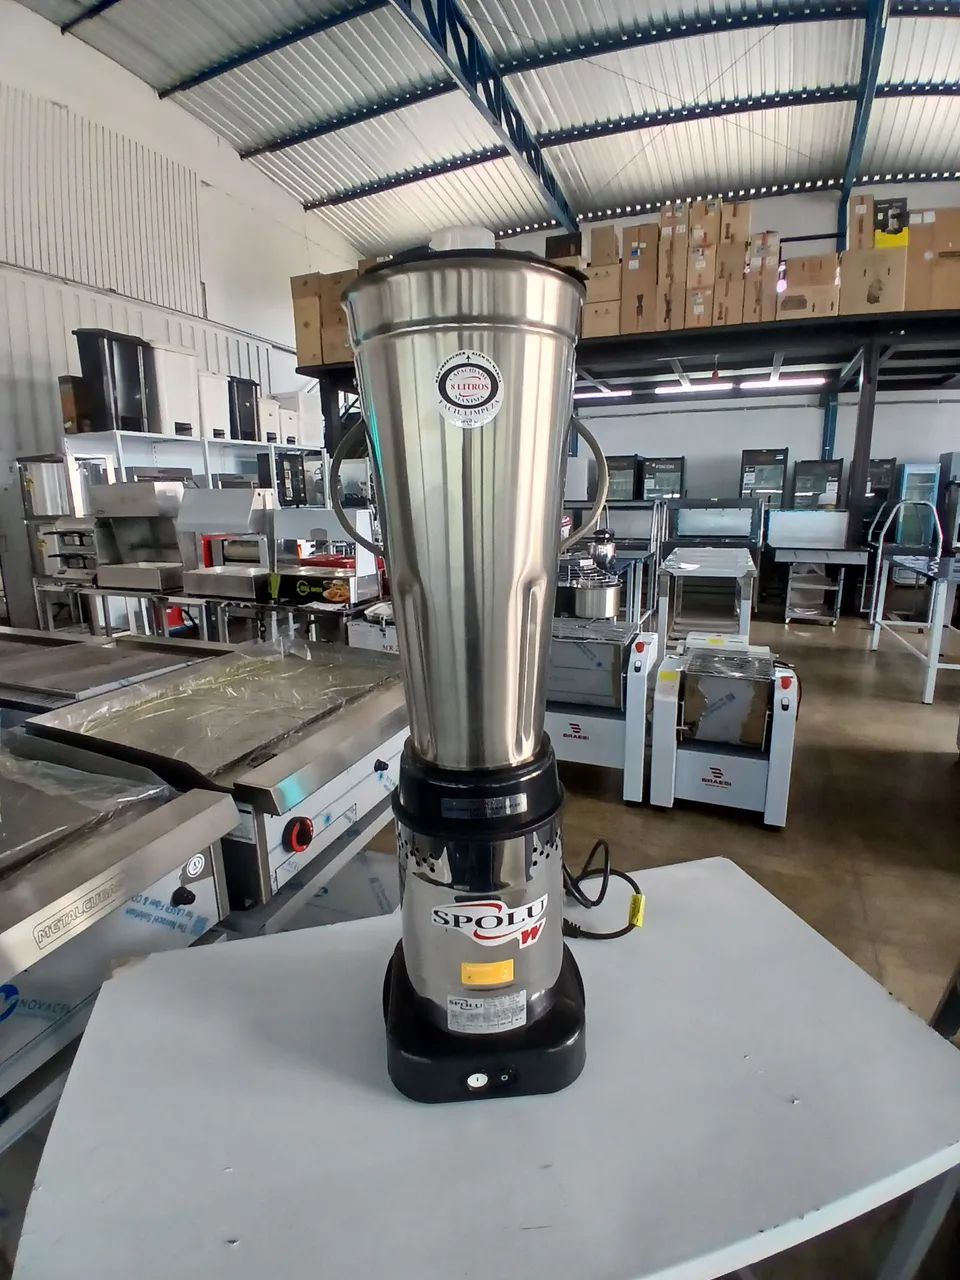
Liquidificador Industrial Baixa Rotacao

Como escolher e operar um liquidificador industrial de baixa rotação
A maioria das pessoas confunde capacidade de potência com resultado final. Ter um motor de 5 cv não vai moer avelã se a geometria das lâminas e a taxa de redução estiverem erradas. O que importa num liquidificador industrial baixa rotação é o torque aplicado ao produto, não a velocidade superficial das lâminas. Eu passei três anos ajustando equipamentos errados numa fábrica de geleias e pastas antes de entender que o problema era a taxa de cisalhamento, não a falta de horsepower. Quando você fala em liquidificador industrial baixa rotacao, está falando de uma faixa operacional entre 500 e 3.000 rpm no eixo do produto, com torques que podem ultrapassar 150 Nm. Isso é completamente diferente de um misturador de alta velocidade, que roda a 10.000 rpm mas esfarela em vez de homogeneizar.
Entendendo a especificação técnica certa
O primeiro erro que vejo todo mundo cometer é olhar apenas para a potência nominal do motor. O que você precisa verificar é a relação de transmissão. Um redutor planetário de primeira etapa com taxa de 1:20 já te dá uma base sólida. A segunda etapa, geralmente uma engrenagem cônica ou coroa sem-fim, leva essa redução para algo em torno de 1:8 a 1:12. Multiplicando, você chega a uma redução total de 1:160 a 1:240. O material das lâminas também faz diferença prática. Aço inox 304 é o padrão mínimo. Para produtos muito abrasivos, como castanhas ou sementes com casca, eu recomendo 316L com acabamento de polimentoRa 0,8 micra no interior da câmera. Produtos ácidos ou salinos comem o 304 mais rápido do que a maioria espera. Já vi um tanque de 304 apresentar microfissuras nas soldas em oito meses com extrato de tomate puro.
O procedimento de instalação e puesta en marcha
Instalar um equipamento desses exige alinhamento de eixo dentro de 0,05 mm de chy radial. Sem um relógio comparador, você tá achando que está alinhado quando na verdade está gerando vibração que vai vencer os rolamentos em poucas semanas. Eu já desmontei um conjunto de rolamentos após seis meses de operação e encontrei trilha de desgaste visível no eixo principal. O fabricante tinha enviado o equipamento sem o alinhamento verificado. A sequência correta é: primero fixar a base com buchas de vibração, depois ajustar o alinhamento do eixo acoplador, verificar o nivelamento com prumo de bancada, e só então fazer o teste a vazio por 30 minutos antes de carregar o produto. Testar com carga desde o início é a maneira mais rápida de danificar selos mecânicos. Dentro do tanque, a geometria do defletor é crítica. Um defletor central de largura igual a 10% do diâmetro interno do tanque, posicionado a 5 mm da parede, gera o vórtice controlado que evita formação de bolsões de ar. Sem defletor, o produto simplesmente gira em massa sólida sem ser efetivamente misturado. Isso é especialmente problemático com fluidos de alta viscosidade, onde o rotor gira mas o produto ao redor não se move.
O problema que ninguém menciona na folha técnica
O controle térmico é o ponto cego da maioria dos manuais. Quando vocêprocessa castanhas de caju ou amendoim, o atrito gera calor. Em rotação baixa, o calor se acumula porque o volume de produto em movimento é grande e a renovação de superfície é lenta. Eu tive que parar uma produção de manteiga de amendoim porque a temperatura do produto subiu de 25°C para 68°C em quarenta minutos, o que queimava os óleos e alterava o sabor. A solução foi instalar uma camisa de troca térmica com circulação de água gelada a 4°C e reduzir o tempo de processo para quinze minutos com pausas de refrigeração entre lotes. Outro detalhe prático: a densidade do produto muda o comportamento do misturador. Um xarope com 60° Brix se comporta de forma completamente diferente de um suco com 10° Brix na mesma máquina. A viscosidade aparente aumenta desproporcionalmente com a concentração de sólidos, e o torque demandado pula de 30 Nm para 90 Nm sem transição suave. O controle de corrente do motor deve ser monitorado em tempo real. Se a corrente subir mais de 20% acima da nominal durante o ciclo, pare e ajuste a carga.
Manutenção que realmente evita parada
O selo mecânico é o componente que mais falha. Não o rolamento, o selo. A maioria dos problemas começa com partículas finas de produto se alojando entre as faces do selo. A limpeza CIP precisa ter validade real. Se o pH do detergente não estiver entre 11 e 12, ou se a temperatura de lavagem não ultrapassar 80°C, resíduos orgânicos permanecem e iniciam o desgaste prematuro. Troque o selo a cada 2.000 horas de operação, não espere vazar para trocar. Os rolamentos do eixo principal devem ser lubrificados com graxa de litio complexo NLGI 2, em quantidade calculada para expulsar o excesso a cada 500 horas. Lubrificar demais é tão ruim quanto lubrificar de menos, porque o exceso pressuriza a câmara e empurra o lubrificante para fora, trazendo contaminantes junto.
Quando não usar um liquidificador industrial baixa rotação
Existem cenários onde esse tipo de equipamento é a escolha errada. Se você precisa emulsificar óleo e água em escala industrial, um homogeneizador de alta pressão é mais adequado. Se o produto final exige partículas abaixo de 50 micras, um moinho de bolas ou moagem a seco resolve melhor. O liquidificador de baixa rotação excelle em homogeneização de pastas, suspensões e misturas de alta viscosidade, mas não é uma ferramenta universal. O orçamento também precisa considerar o custo de propriedade. Um equipamento de entrada com motor de indução simples e redutor de fábrica genérica pode custar 40% menos inicialmente, mas o consumo de energia por quilograma processado tende a ser 25 a 30% maior devido à menor eficiência de transmissão. Num volume de produção de dez toneladas diárias, essa diferença se paga em oito meses pelo custo de energia e manutenção preventiva acelerada.

Galeria
-

Liquidificador Industrial Baixa Rotação 8 Litros Vitalex LQI-08 -

Liquidificador Industrial Baixa Rotação 25 Litros Vitalex LQI-25 -

Liquidificador Industrial Baixa Rotação 15L Inox c/ Inmetro - JL ...
