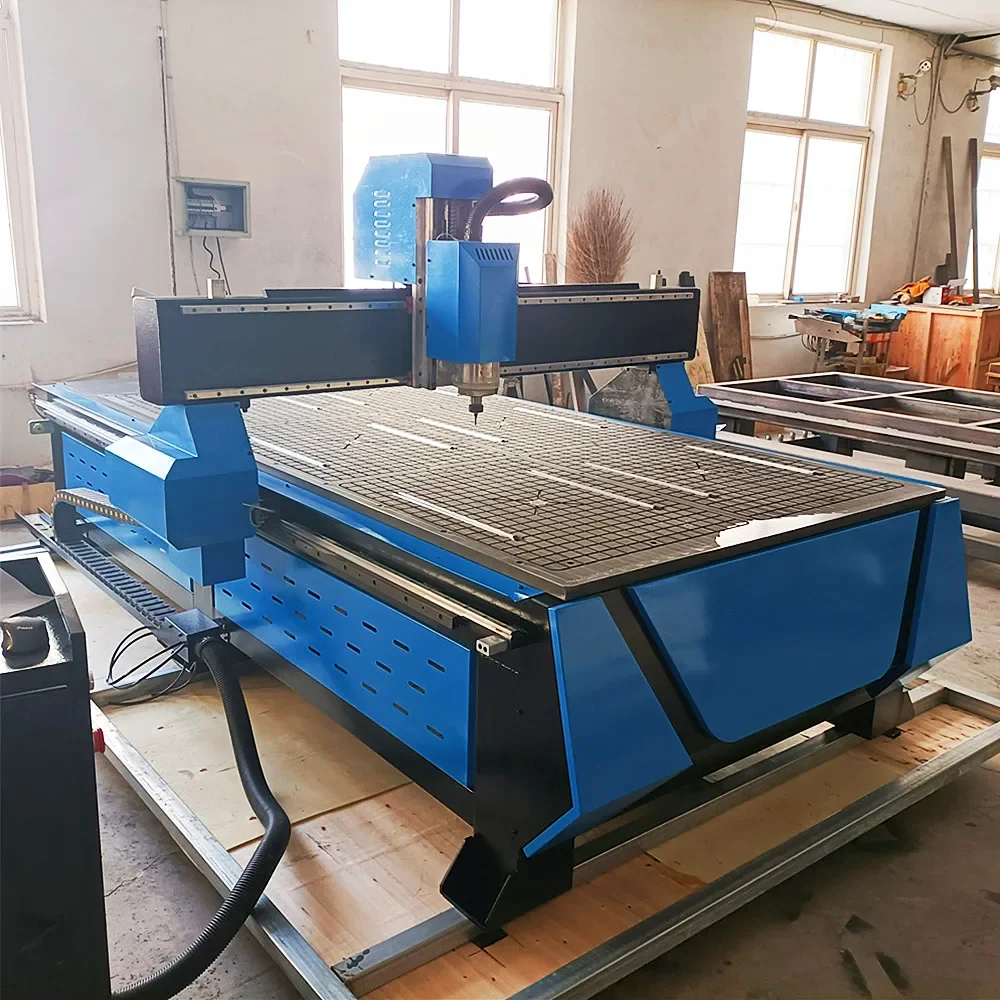
Máquina Cnc Para Madeira

Escolher e operar uma máquina CNC para madeira não é como parece nos vídeos do YouTube
A maioria das pessoas que chega nessa área acha que vai fazer móveis de alta precisão na primeira semana. A realidade é que passam os primeiros dois meses aprendendo a não destruir as ferramentas de corte e a calibrar a máquina. O custo real não é só o equipamento. É o tempo que você perde com setups errados, material furado e retífica de peças que deveriam estar boas. Para trabalhar com madeira, existem basicamente três categorias de máquinas: as de bancada com estrutura de alumínio extrusado, as rígidas comde ferro fundido, e as máquinas industriais de grande formato. Se o orçamento está abaixo de 8 mil reais, espere uma máquina que funciona para coisas simples mas que não segura tolerância em lotes maiores. Acima de 15 mil reais, entra no território onde o investimento faz sentido comercialmente. Entre esses valores existe uma zona cinzenta onde você compra algo que não é ruim mas também não é confiável o suficiente para produção.
O que realmente define uma boa máquina cnc para madeira
O que separa uma máquina que entrega peça boa de uma que entrega peça ruim não é o software. É a rigidez estrutural e a qualidade dos componentes lineares. Um eixo com guias lineares de alta qualidade faz mais diferença do que um motor mais potente. A potência do motor importa para velocidade de avanço, mas a precisão vem da mecânica de movimento. Vou ser direto: uma máquina com spindl de 1.5kW e boas guias lineares entrega resultado melhor do que uma com spindl de 3kW e mancais de bronze escorregamento. Aqui vai algo que poucos explicam: a folga (backlash) é o inimigo número um. Toda máquina CNC para madeira desenvolve folga nos eixos com o tempo. O que diferencia uma máquina boa de uma ruim é o quão rápido essa folga aparece e o quanto ela degrada a precisão. Teste isso antes de comprar. Pegue um paquímetro, aperte a máquina, movimente cada eixo manualmente e meça a folga. Se passar de 0.1mm nos eixos X e Y, já é problema. No eixo Z pode tolerar um pouco mais, mas nada acima de 0.15mm. O sistema de fixação da mesa também é crítico. Mesa T-slot funciona bem para fixações versáteis. Mesa com sucção é ideal para chapas inteiras mas exige um planador perfeito. A maioria dos usuários residenciais e semiprofissionais acaba usando uma combinação: parafusos nos cantos para segurança e sucção para estabilização. Isso resolve 90% dos problemas de fixação.
Configuração prática do software e do controle
O coração de qualquer CNC é o controlador. Os mais comuns no Brasil são o Mach3, o GRBL-based como o Universal Gcode Sender ou o LightBurn, e controladores proprietários como o CSMIO ou o SynNC. Cada um tem seu ecossistema de pós-processadores e software CAM. O fluxo de trabalho real funciona assim: você modela a peça no software CAM, gera o código G, faz o setup da máquina, ajusta os zero pontos e roda. O erro mais comum acontece no setup dos zero pontos. Definir o zero Z incorreto significa que a primeira passada já corta errado. Use um sensor de ferramenta ou faça o touch-off manual com uma placa de cobre ou papel alumínio. Isso economiza materiais e evita frustração. Para madeira, as velocidades de corte e profundidades de passo dependem do tipo de madeira, do diâmetro da fresa e do material do inserto. Frezas HSS cortam devagar. Frezas de carbeto aguentam velocidades muito mais altas. Como regra prática, para madeira maciça com fresa de 6mm de carbeto, uma velocidade de corte de 8 a 12 m/s é razoável. Isso se traduz em RPMs altos, geralmente entre 12.000 e 24.000 RPM dependendo do diâmetro da ferramenta.
Um problema real que encontrei e como resolvi
Uma vez estava fazendo um painel decorativo em MDF de 18mm com um padrão de ondas suaves. A máquina estava nova, bem calibrada, e mesmo assim as curvas saíam com pequenos degraus visíveis a olho nu. O software CAM já estava configurado com stepover de 5% da ferramenta. O problema não era o software, era a aceleração. A máquina tinha uma aceleração configurada muito alta nos eixos rotativos do vetor de ferramenta, o que causava micro-paradas nas curvas fechadas e deixava marcas de dente de serra. A solução foi reduzir a aceleração de 500mm/s² para 200mm/s² e ajustar o lookahead do controlador. O tempo de usinagem aumentou em cerca de 40%, mas a qualidade da superfície melhorou drasticamente. Foi um trade-off que valeu a pena porque eliminou a necessidade de lixamento manual pós-usinagem, que antes levava cerca de 20 minutos por painel.
Materiais e ferramentas: o que funciona na prática
MDF é o material mais fácil de usinar. Corta limpo, não estraga ferramentas rapidamente, e o pó é uniforme. O problema do MDF é que o pó fina penetra em tudo: guias, fusos, rolamentos. Limpeza rigorosa é obrigatória. Recomendo usar aspirador industrial conectado à máquina durante todo o processo e fazer manutenção preventiva a cada 50 horas de uso. Madeira maciça como freijó, cumaru e jequitibá exige ferramentas de carbeto de qualidade. Ferramentas HSS amolecem com o calor gerado nessas madeiras densas. Use advance rate mais baixo e profundidade de corte reduzida. Para madeira maciça, profundidade de passo de 1 a 2mm por vez é o suficiente. Tentar cortar 5mm de uma vez só vai travar a ferramenta, quebrar insertos e potencialmente danificar o spindl. Plywood e compensado naval funcionam bem mas têm uma pegadinha: as camadas alternadas de cola e fibra podem causar delaminação nas bordas de corte se a ferramenta estiver empenada ou se o RPM estiver baixo demais. Mantenha RPM alto e use fresas de geometria positiva para corte limpo.
Limitações que ninguém conta
Uma CNC para madeira não substitui uma rebarbadeira ou uma plaina. Ela faz formas complexas, entalhes, chanfros e cortes 2.5D com consistência, mas acabamento de superfície depende muito da ferramenta, da configuração e do material. Peça usinada em CNC para madeira raramente sai pronta para acabamento final. Sempre haverá lixamento mínimo, especialmente em madeira maciça. O tamanho do workspace é outra limitação prática. Máquinas de 60x90cm parecem grandes até você precisar usinar uma porta de armário inteira. Aí percebe que precisa de uma máquina de 122x244cm para aproveitar a chapa padrão de MDF ou compensado. Mas máquinas grandes custam significativamente mais e exigem mais espaço físico na oficina. Outro ponto: ruído. Spindls de 1.5kW a 3kW operam entre 75 e 85 decibéis. Sem proteção auditiva adequada e sem isolamento acústico, trabalhar com a máquina vira tortura. Fones anti-ruido e, se possível, uma caixa acústica caseira reduzem o problema mas não resolvem completamente.

Custo real de operação
Além do preço da máquina, considere que ferramentas de corte para madeira consomem rápido. Fresas de carbeto de 6mm com 2 hélices custam entre 80 e 250 reais cada. Em produção regular, você gasta entre 300 e 800 reais por mês só em ferramentas. Isso varia conforme o volume e o material usado. Energia também é um fator. Um spindl de 2.2kW rodando em velocidade plena consome cerca de 2.5kWh por hora. Se você opera 4 horas por dia, isso representa cerca de 30 reais por mês só de energia, considerando tarifas residenciais brasileiras. Não é desprezível em escala de produção. O mais importante é começar com um projeto definido. Não compre uma máquina CNC para madeira só porque acha que vai usar. Compre porque já sabe que vai usá-la para algo específico: painéis decorativos, móveis sob medida, peças de marcenaria repetitivas. Ter um caso de uso claro define o tamanho da máquina, o tipo de controlador e o software CAM adequado. Assim você evita gastar dinheiro à toa e aprende de verdade desde o início.
Galeria
-

Euro Forte CNC Router | Máquina de Corte de Madeira CNC -

Cnc router 1325 máquina de madeira com multifunções|Roteadores de ... -

Máquina de roteador CNC de madeira, - Igolden CNC
