Maquina De Corte Laser
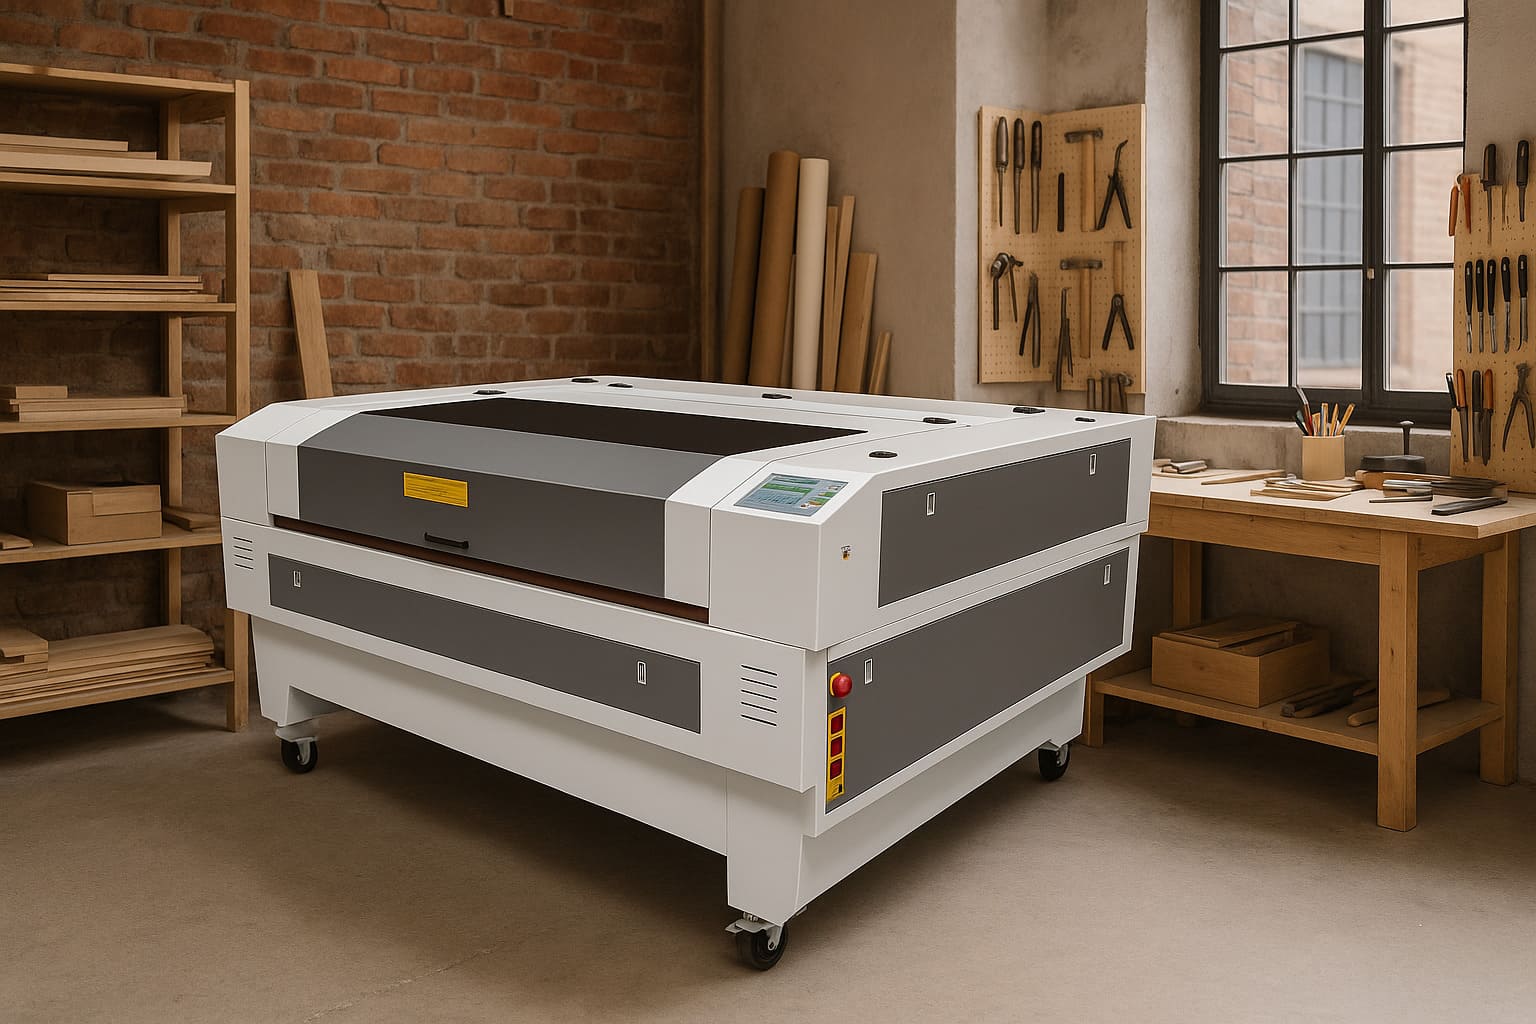
Como funciona uma máquina de corte a laser na prática
A maioria das pessoas acha que comprar uma máquina de corte a laser é só ligar e cortar. Na real, tem um processo inteiro por trás que separa quem corta peça boa de quem gasta material à toa. Vou explicar do jeito que eu aprendi, sem rodeio. O princípio básico é simples: um raio laser de alta potência aquece o material até ele fundir ou vaporizar. Um jato de gás auxilia, expulsando o material derretido da linha de corte. O resultado depende de três variáveis que todo mundo subestima na hora de configurar a máquina: potência, velocidade e pressão do gás assistente.
Configurando sua maquina de corte laser para resultados consistentes
Antes de ligar qualquer coisa, você precisa saber que material vai cortar. Coisa que muita gente pula porque acha que é óbvio. Corte de acrílico exige gás auxiliar diferente do corte de MDF. Acima de 10mm de espessura em acrílico, o gás comprimido funciona bem, mas a borda fica levemente fosca. Se quiser borda cristalina, tem que usar ar comprimido filtrado e seco, sem umidade. Eu aprendi isso na marra quando perdi três chapas de acrílico preto porque o compressor da oficina tinha um reservatório com água acumulada no fundo. Os parâmetros iniciais para um cabeçote de 80 a 120 watts em acrílico de 3mm são: velocidade entre 8 e 12 milímetros por segundo, potência entre 70 e 85 por cento, e gás de assistência na faixa de 0,3 a 0,5 bar. Para MDF na mesma espessura, a velocidade sobe para 15 a 20 mm/s e a potência cai para 50 a 60 por cento. Não tenta cortar MDF com a mesma configuração do acrílico. O corte fica queimado e a máquina entope de fuligem na lente. Um ponto que pouca gente menciona é a importância do foco. A distância entre a lente e o material varia conforme a espessura. Para 3mm, o foco costuma ficar entre 2 e 3 centímetros abaixo da lente. Se estiver errado, o corte fica angulado, com a parte de cima mais larga que a de baixo. O teste mais rápido é fazer um rasgo em um pedaço de sobra e medir com paquímetro. Se a diferença for maior que 0,2mm entre topo e base, ajuste o foco e refaça.
Para materiais reflexivos como alumínio ou cobre, máquina de corte a laser de diodo praticamente não funciona. O raio reflete e pode danificar o emissor. Nesses casos, só mesmo fibra óptica, que é outro patamar de investimento. Eu já vi gente tentar cortar chapa de alumínio de 1mm com diodo e queimar o cabeçote na segunda passada. Não vale o risco.

Manutenção preventiva que evita dor de cabeça
A lente de foco é o componente que mais gera problema. Uma marca de dedo, mesmo invisível a olho nu, altera o perfil do feixe e gera cortes desiguais. Limpe semanal com álcool isopropílico e papel óptico. Nunca use pano de microfibra comum. A fiberiza a lente depois de um tempo. O bico de saída do gás também precisa de verificação. Resíduo de material se deposita na ponta e muda o fluxo. Substitua a cada 20 a 40 horas de uso, dependendo do material. Bico gasto resulta em aresta irregular e aumento de consumo de gás sem ganho real de qualidade. Calibração dos eixos deve ser feita mensalmente. Folga nos rolamentos e correias soltas causam perda de precisão dimensional. Uma máquina que começa cortando dentro de 0,1mm de tolerância pode passar a entregar peças com erro de 0,5mm em poucos meses se não for ajustada. Verifique o plano de trabalho com uma régua de aço e um indicador de ponteiro em pelo menos três pontos. Desnivelamento acima de 0,05mm ao longo de 30cm já compromete cortes em placas grandes.
Erros comuns que derrubam a produtividade
O primeiro erro é não usar software de nestagem. Colocar as peças manualmente no material é desperdício. Um bom nesting reduz o aproveitamento de 60 por cento para 85 por cento em layouts complexos. Ferramentas como LightBurn, Autocad Laser e o software proprietário da Co2 incluem rotinas de nestagem automática. O segundo erro é ignorar a direção do corte em materiais com grain, como madeira compensada. Cortar contra a fibra gera rebarba e quebra de borda. Sempre alinhe o vetor de corte paralelo à direção das fibras quando possível. Terceiro erro, e esse é sério: operar sem exaustão adequada. Fumos de acrílico grudam na lente. Fumos de MDF entopem filtros e prejudicam a respiração. Um sistema de exaustão com filtro de carvão ativado e fluxo de pelo menos 800 m³/h é o mínimo para uma máquina de 100 watts operando em ambiente fechado.
Quarto erro é confiar nos parâmetros prontos sem validar com teste. Cada lote de material tem variação. Uma chapa de acrílico de um fornecedor pode cortar em potência 75 e do outro exigir 82 para o mesmo resultado. Sempre faça um teste em escada de potência antes de produzir em série.

Quando uma máquina de corte a laser não é a solução ideal
Se seu volume de produção for baixo, como menos de cinquenta peças por semana, o custo horário da máquina pode não compensar em relação ao corte a jato d'água ou ao serviço de terceiros. Máquinas CO2 de 80 a 150 watts têm custo operacional em torno de R$ 18 a R$ 28 por hora, considerando eletricidade, gás, troca de lentes e amortização. Para cortes de precisão extrema em metais finos abaixo de 1mm, laser de fibra é mais indicado. Para perfis complexos em materiais compósitos, o corte a jato d'água gera menos calor e não emite fumos tóxicos. A escolha da tecnologia depende do material, espessura e volume. Não adianta ter máquina de corte a laser se o seu mercado pede outra coisa. O aprendizado real vem com a prática. Os primeiros dez cortes vão ser irregulares. Os cinquenta seguintes melhoram visivelmente. Após cem horas, você desenvolve intuição para ajustar parâmetros sem testar. É isso que diferencia quem opera máquina de corte a laser com competência de quem só aperta o botão de iniciar.
Galeria
-
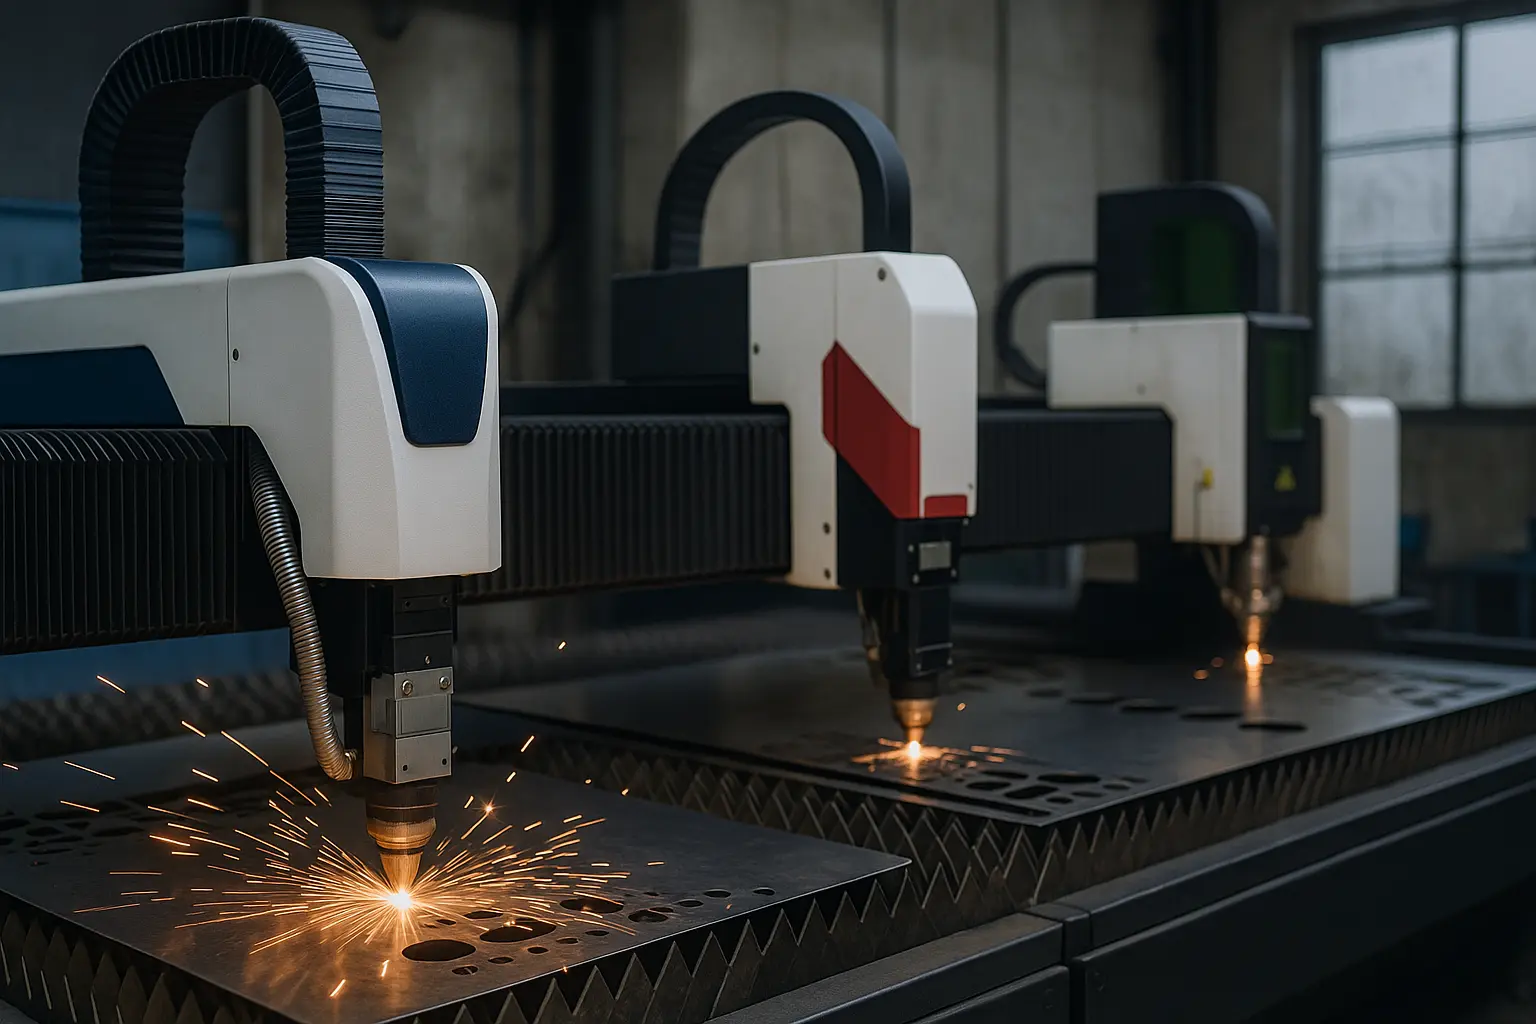
Partes de una máquina de corte láser: guía completa -
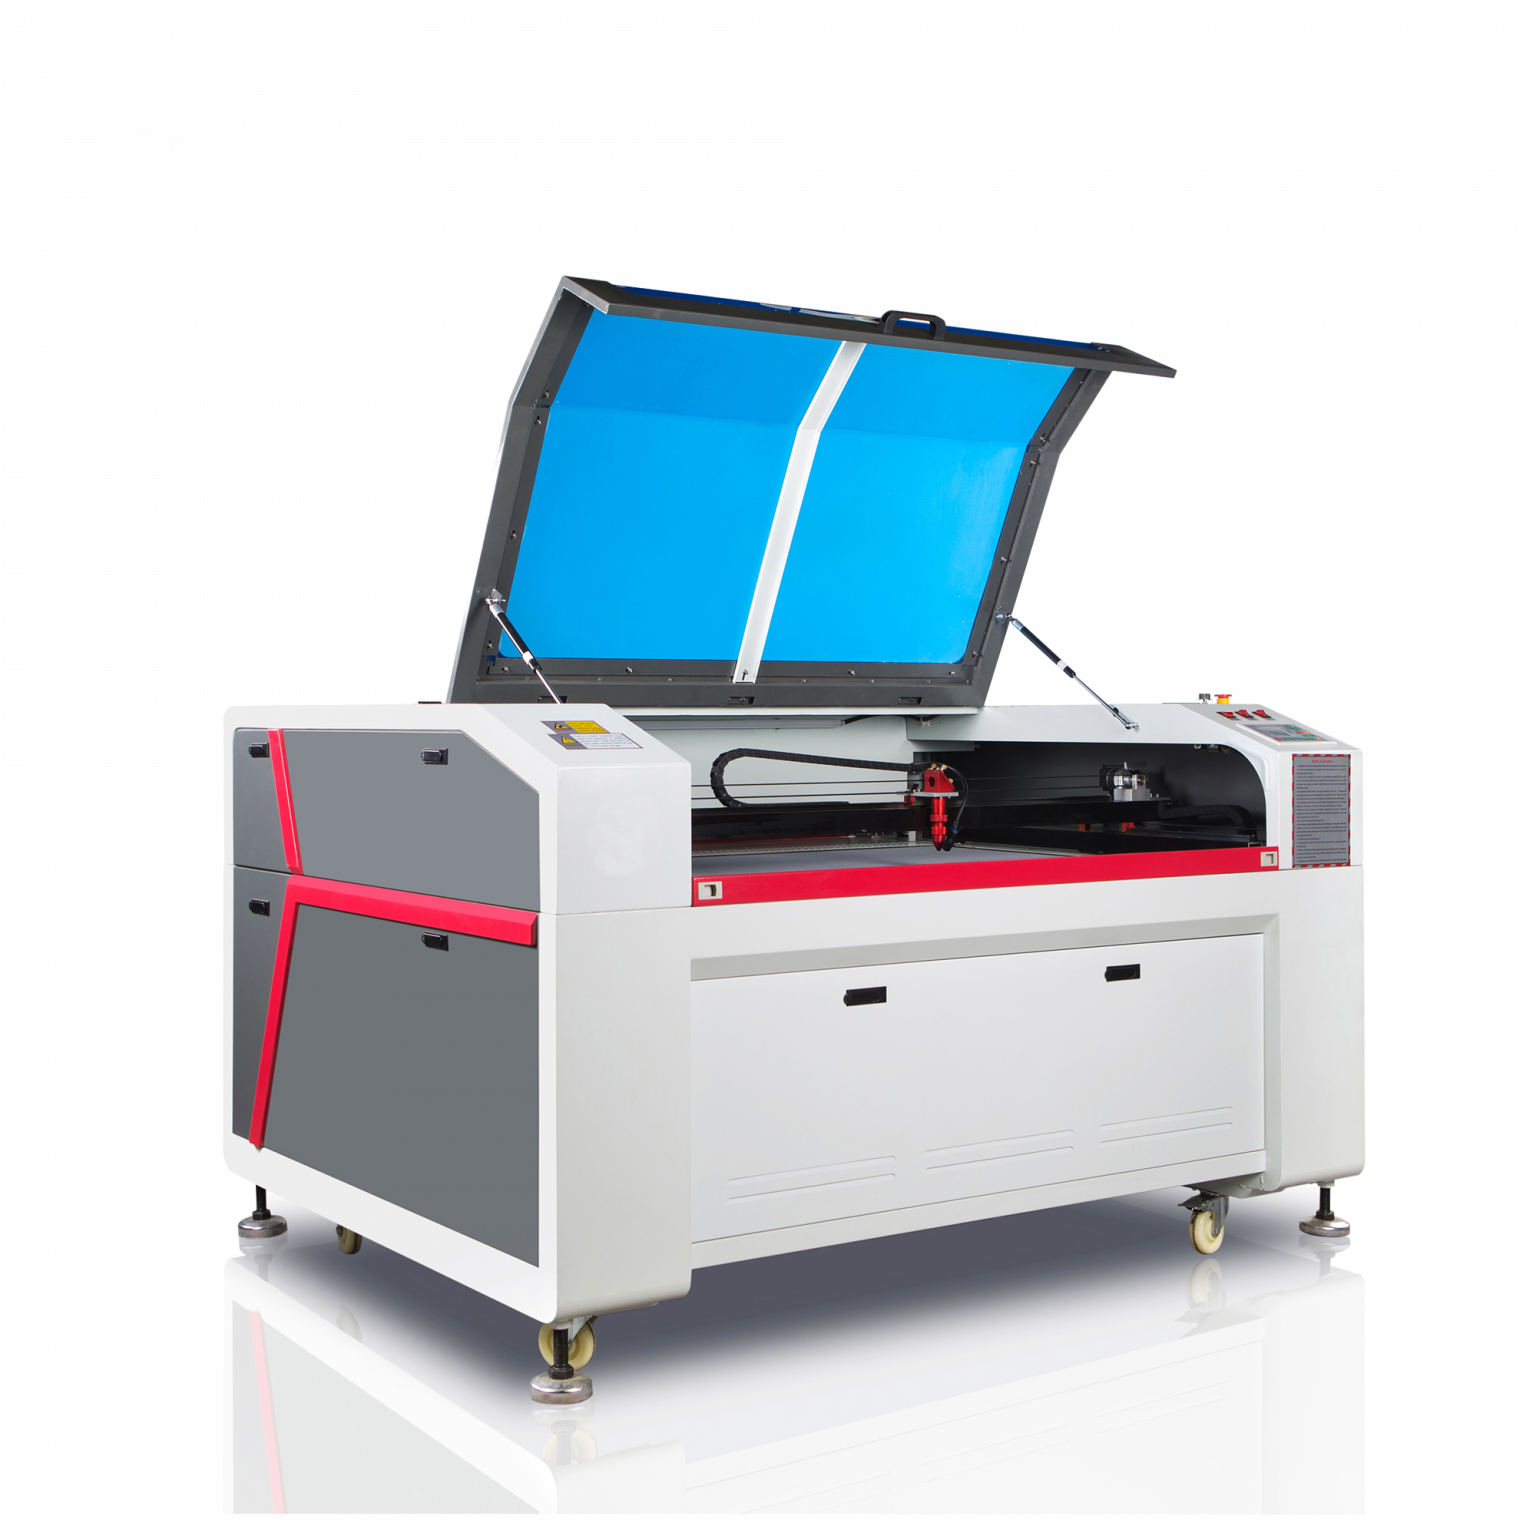
Máquina de corte y grabado láser 1390 - Dekcel -

O que é uma máquina de corte a laser e como ela funciona
