Maquina De Personalizar Canecas
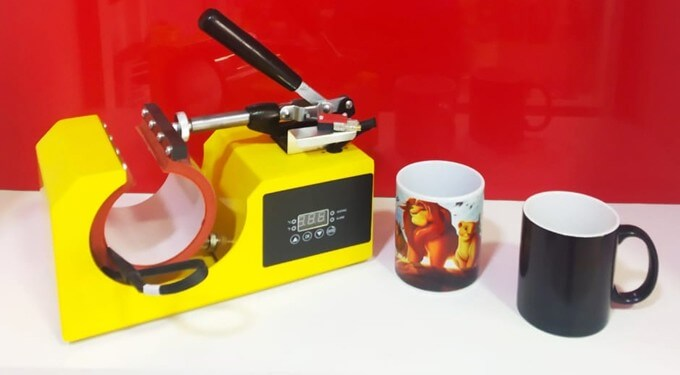
O que realmente é essa máquina e por onde começar
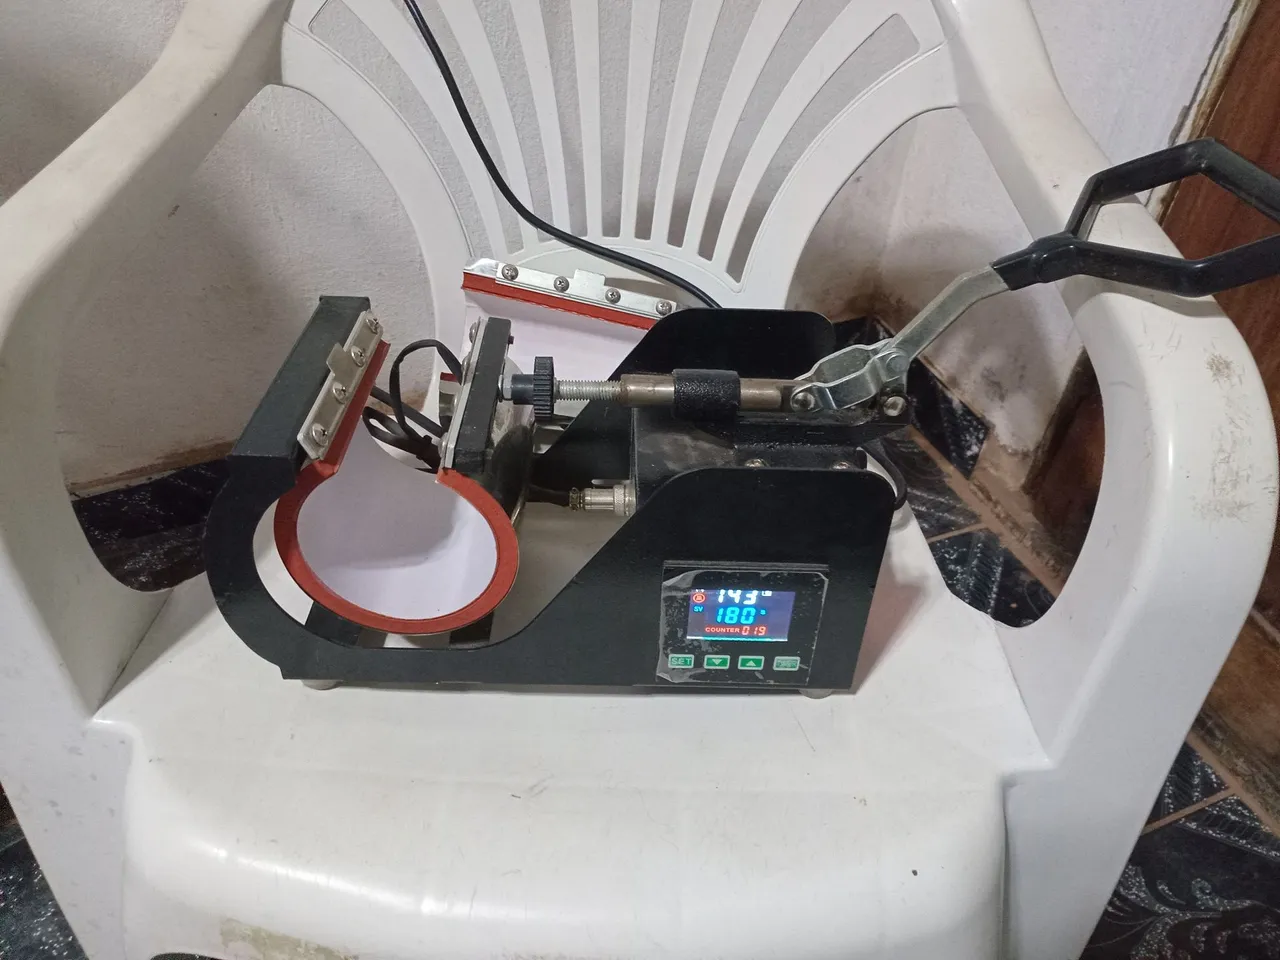
A maioria das pessoas que procura uma maquina de personalizar canecas chega achando que é só apertar um botão e pronto. Na prática, o processo envolve pelo menos seis variáveis que afetam o resultado final — tipo de tinta, temperatura, pressão do braço, tempo de fixação, acabamento da cerâmica e até a umidade do ambiente. Se você pular alguma dessas etapas, a estampa vai descascar depois de três lavadas ou vai ficar manchada. Eu já entrei nessa armadilha na primeira vez que peguei uma máquina usada, com o manual em chinês e sem suporte técnico, e perdi cerca de cinquenta canecas antes de entender o que estava errado. O tipo mais comum no mercado brasileiro é a prensa térmica rotativa, aquela que tem um braço que gira entre dois módulos — um para a caneca e outro para o papel transfer. Existem também as sublimadoras a vapor, as direto-on com impressão digital e as de transferência por cola térmica. Cada uma tem um cenário onde funciona bem e outro onde simplesmente não funciona. A prensa térmica rotativa, por exemplo, é imbatível em volume mas não consegue fazer gradientes complexos ou fotos com muitos tons. Já a sublimação a vapor permite mais riqueza de cor, mas consome muita água e exige um pós-tratamento demorado que a maioria dos iniciantes ignora.
maquina de personalizar canecas: guia prático de funcionamento
Vou explicar pela ordem inversa do que normalmente aparece nos manuais, porque o mais importante não é a máquina em si e sim o controle do processo. O primeiro passo que quase todo mundo erra é a preparação da superfície. Canecas esmaltadas ou com revestimento interno metálico não aceitam sublimação comum — a tinta não fixa. Você precisa testar com uma fita adesiva forte, pressionar e arrancar rápido; se houver qualquer soltura de material, a caneca não serve para o processo. Eu aprendi isso gastando uma caixa inteira de canecas importadas da China que vinham com um selante invisível na parte externa, algo que não aparecia nas especificações do fornecedor. O segundo ponto crítico é a temperatura. A maioria das máquinas baratas de entrada vem calibrada para 180 graus, mas canecas com acabamento fosco ou pintadas precisam de 200 a 210 graus para que a tinta sublimática vire gás e penetre no polymeryl. Se você aplicar a temperatura padrão em uma caneca fosca, a cor fica pálida e irregular. Por outro lado, canecas brancas brilhantes de boa qualidade aguentam 190 graus sem escurecer o brilho. O ideal é ter um pirômetro infravermelho de mão — custa cerca de cem reais e evita perda de material por supervisão térmica. O terceiro fator que separa amadores de profissionais é o tempo de prensagem. Para canecas de 11oz, o intervalo seguro fica entre trinta e cinco e quarenta segundos, dependendo da potência real da sua prensa. Máquinas chinesas de entrada frequentemente indicam tempos menores do que o necessário porque os sensores de temperatura são imprecisos. O teste prático é abrir a prensa depois de trinta segundos, retirar a caneca e observar a cor: se ainda estiver opaca, prolongue em dez segundos. Se a borda começar a amarelar, reduza a temperatura em cinco graus e aumente o tempo proporcionalmente.
A pressão do braço também merece atenção. Canecas de paredes grossas, como as de aço inoxidável com fundo largo, precisam de ajuste individual no parafuso de tensão do suporte. Se o braço pressionar de forma assimétrica, a metade direita fica mais escura que a esquerda. Eu costumava usar uma folha de papel alumínio entre a caneca e o silicone de proteção para mapear visualmente onde a pressão estava mais intensa e ajustar os parafusos de nivelamento conforme necessário.
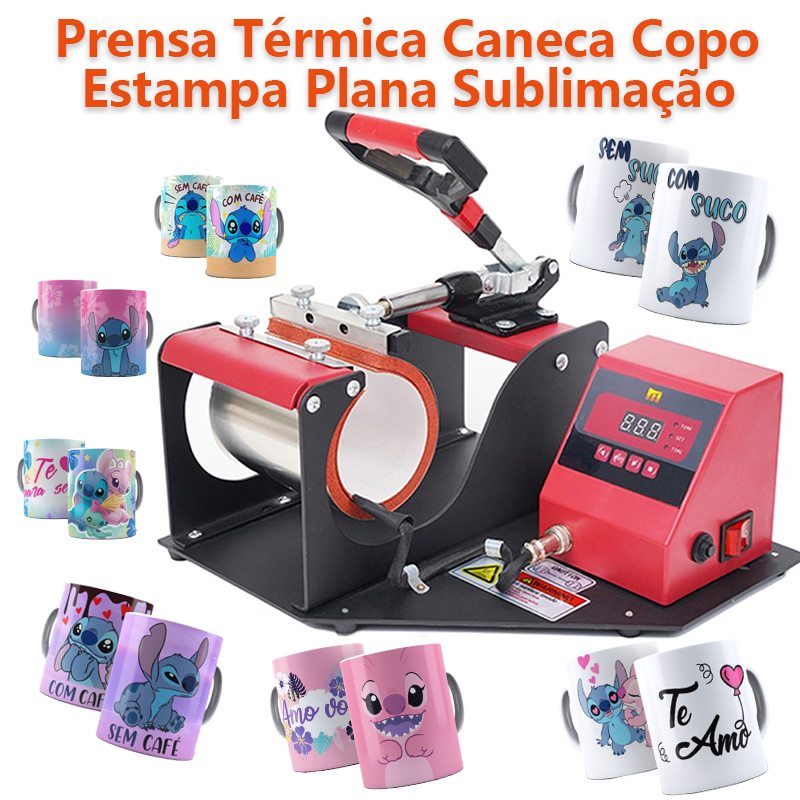
Materiais e insumos: o que realmente importa
O papel sublimático é o item onde mais se economiza de forma equivocada. Papel de baixa Gramatura — abaixo de oitenta gramos por metro quadrado — encolhe durante a prensagem e distorce a imagem em até três milímetros. O resultado é uma estampa fora de alinhamento que ninguém percebe no momento da produção mas que se torna evidente quando o cliente compara duas canecas lado a lado. O ideal é usar papel com pelo menos cem grammes e revestimento anti-curl, algo que mantém a planicidade mesmo após exposições repetidas ao calor. A fita térmica de silicone é outro item negligenciado. Fitas genéricas soltam resíduo na borracha de vedação da prensa e acumulam resíduos que criam micropontos frios durante a prensagem. Eu substituí todas as fitas originais das minhas máquinas por tiras de silicone de alta densidade, cortadas sob medida, e consegui eliminar quase que completamente as falhas de impressão causadas por contaminação da superfície de contato. Quanto à caneca em si, o revestimento polymeryl de alta densidade é diferenciador. Canecas com camadas finas de polymeryl absorvem mais tinta mas também perdem brilho mais rápido, especialmente se forem lavadas em lavadora industrial. Para operações comerciais, canecas com camada média de polymeryl oferecem o melhor equilíbrio entre vivacidade de cor e durabilidade ao ciclo de lavagem. O preço varia entre dois e cinco reais por unidade em atacado, dependendo do volume e da origem — turca, chinesa ou nacional.
Problemas comuns e soluções reais
A falha mais frequente é a presença de linhas horizontais na estampa. Elas surgem quando o papel transfer não está totalmente aderido à superfície curva da caneca antes da prensagem. A solução imediata é usar um rolo de silicone para pressionar o papel contra a cerâmica antes de fechar a máquina. Em casos mais persistentes, o problema pode ser causado por tolerância excessiva no eixo de rotação do braço, que cria um leve balanço durante a rotação. Nesse caso, o ajuste dos mancais resolve, mas exige chave hexagonal e paciência. Outro defeito comum é a margem branca ao redor da estampa, especialmente em canecas que não possuem cobertura completa de sublimação. Isso acontece porque o papel não cobre integralmente a área desejada ou porque a posição inicial do braço está deslocada. O marcador deve ser reposicionado para garantir que a borda interna do papel fique dois milímetros dentro da área de impressão final. Esse margem de segurança elimina riscos de rebarba branca mesmo com pequenos desvios de posicionamento. A descoloração parcial em áreas expostas ao suor ou a bebidas ácidas é resultado de polymeryl de baixa qualidade ou de cura incompleta. A cura inadequada ocorre quando a temperatura de pós-tratamento — se houver — não atinge os cento e cinquenta graus necessários por pelo menos dois minutos. Sem essa etapa, a tinta permanece quimicamente instável e reage com ácidos cítricos e ascórbicos presentes em sucos e refrigerantes. A correção é simples: adicionar uma câmara de cura ou usar um forno de convecção dedicado após a prensagem.
Custo-benefício e alternativas
Uma prensa térmica rotativa de entrada custa entre mil e dois mil reais no mercado brasileiro, enquanto canecas brancas básicas ficam em torno de dois reais cada. O custo do papel transfer por unidade varia de cinquenta a cento e cinquenta centavos, mais o gasto de energia elétrica, que gira em torno de dois quilowatts-hora por cento unidades processadas. O resultado bruto por caneca vendida no varejo costuma ficar entre oito e quinze reais, dependendo do design e do canal de distribuição. No entanto, essa máquina não é ideal para quem produz volumes pequenos — menos de vinte canecas por semana. Nesse caso, o custo fixo do equipamento não se paga e a terceirização da impressão para uma gráfica especializada sai mais barato. A máquina também não se aplica a canecas metálicas sem revestimento polymeryl, canecas de vidro simples ou recipientes com formatos irregulares que não se ajustam ao suporte cilíndrico padrão. Para quem já possui uma sublimadora plana e quer expandir o portfólio sem investir em equipamento dedicado, existem adaptadores de braço que convertem prensas planas em unidades rotativas. Eles funcionam, mas exigem recalibração constante e oferecem precisão menor do que uma máquina projetada para rotação. A diferença de qualidade é perceptível em tiragens superiores a quinhentas unidades, onde a consistência se torna fator crítico.
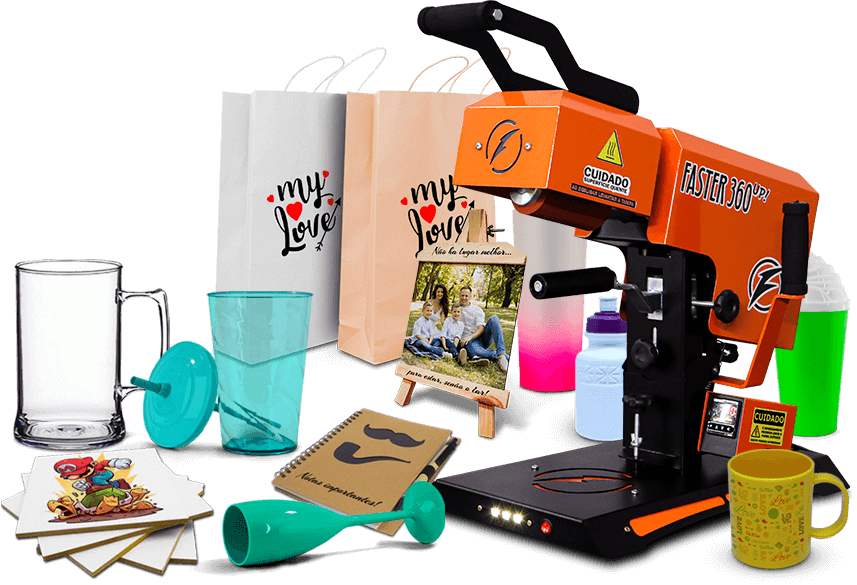
Manutenção preventiva
A manutenção mais simples e mais negligenciada é a limpeza dos selos de silicone que fazem contato direto com a caneca. Resíduos de tinta queimada acumulam-se nessas borrachas e transferem manchas escuras para o produto seguinte. Uma limpeza semanal com álcool isopropílico e pano de microfibra basta para manter a qualidade estável. Substituir os selos a cada seis meses, mesmo que aparentemente intactos, evita microfissuras que surgem por fadiga térmica e começam a liberar partículas sobre a superfície de impressão. O lubrificante dos eixos de rotação também precisa de atenção quinzenal. Graxa excessiva atrai poeira e forma uma pasta abrasiva que desgasta os mancais prematuramente. O correto é remover o excesso antigo com solvente e aplicar uma fina camada de graxa de silicone, nunca graxa mineral, que degrada os selos de borracha com o tempo. Calibração de temperatura deve ser verificada a cada três meses com o pirômetro infravermelho. Sensores Termocoup tipo K derivam com o uso e podem apresentar erro de mais de dez graus sem que o painel da máquina indique qualquer anomalia. Essa deriva silenciosa é a causa raiz de vinte por cento dos defeitos que chegam aos clientes e que aparentemente não têm explicação óbvia no processo.
Considerações finais sobre viabilidade
A personalização de canecas via sublimação com máquina rotativa é um negócio viável, mas não é tão simples quanto muitos tutoriais sugerem. O sucesso depende de domínio técnico das variáveis envolvidas, de seleção criteriosa de insumos e de manutenção preventiva regular. Quem entra nesse segmento apenas pela moda dos produtos personalizados, sem investir tempo no aprendizado técnico, tende a frustrar-se com taxas de refugo elevadas e margens erodidas por retrabalho. Pela minha experiência, o ponto de inflexão ocorre quando o operador consegue manter a taxa de defeito abaixo de dois por cento em tiragens de duzentas unidades consecutivas. Antes disso, o aprendizado técnico e o ajuste fino dos parâmetros consomem tempo e material que poderiam ser aplicados diretamente na produção. Recomendoque quem está começando produza primeiro cinquenta canecas em lotes experimentais, documentando temperatura, tempo e pressão de cada tentativa, antes de investir em estoque significativo de insumos ou aceitar pedidos em volume.
Galeria
-

Prensa Térmica Canecas 11 A 20oz Copo Sublimação Maquina De Estampar ... -
"maquina de personalizar caneca" no Brasil -
"maquinas de canecas personalizadas" no Brasil
