Maquina De Solda Mig Com Gas Profissional
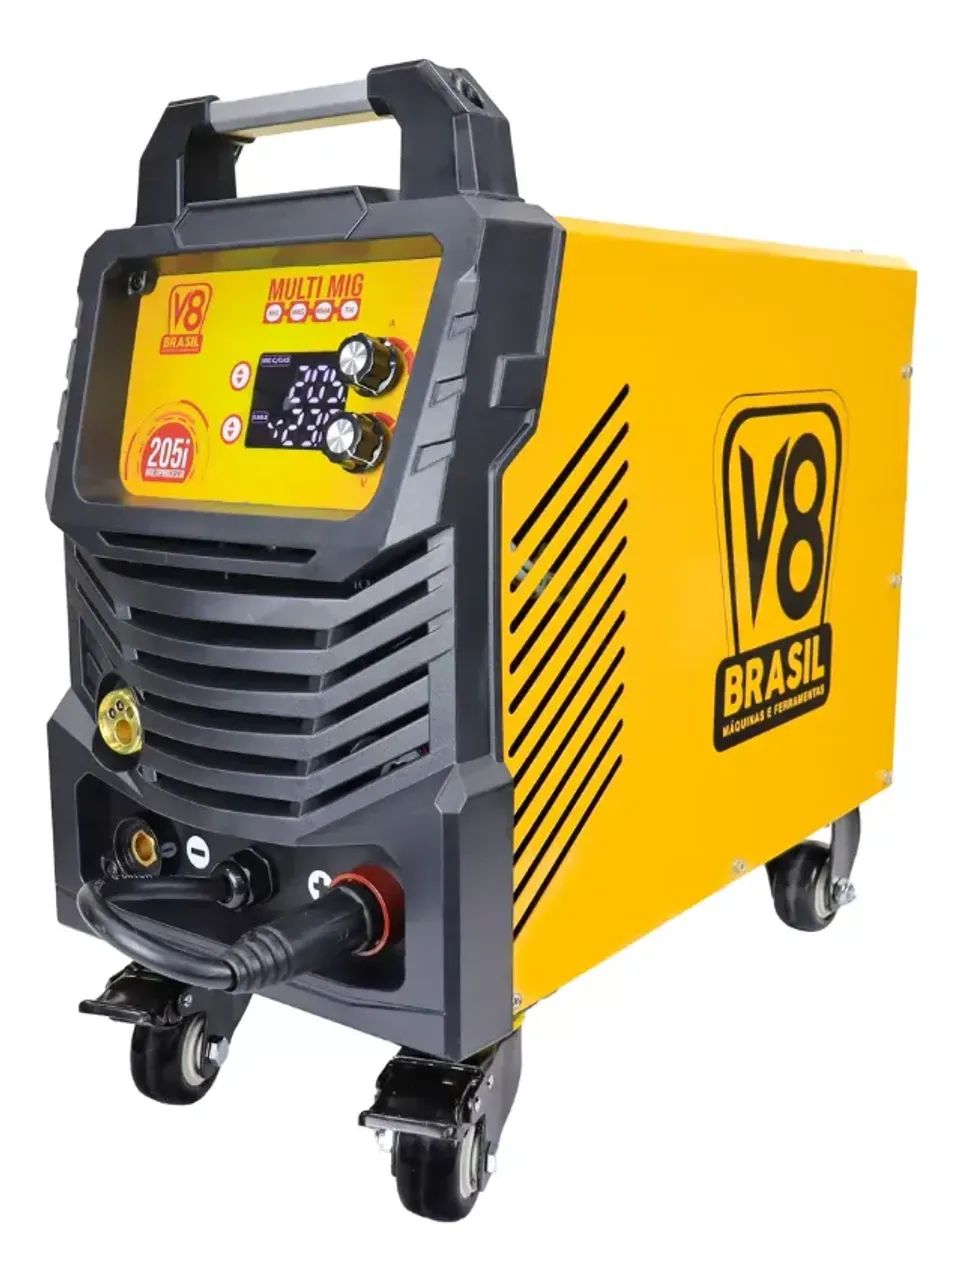
Por que seu cordão de solda sempre fica poroso, mesmo acertando os parâmetros
Você já ligou a máquina, ajustou amperagem e tensão no painel, abriu o regulador de gás e ainda assim a solda sai cheia de poros? A primeira coisa que a maioria dos caras pensa é que a máquina está defeituosa. Na prática, raramente é esse o caso. O problema quase sempre está em variáveis que ninguém te ensina no curso básico ou no manual do fabricante. Eu tenho uma estação de solda MIG/MAG industrial há mais de onze anos. Trabalhei com equipamentos chineses de entrada, máquinas coreanas, europeias e algumas unidades brutas nacionais que aguentam abuso. O que vou escrever aqui é o que funciona no canteiro de obras ou na officina de verdade, não no catálogo.
O que faz uma máquina de solda MIG com gás profissional se destacar
Uma máquina MIG profissional verdadeiramente competente entrega controle estável de tensão e corrente em toda a faixa de amperagem, sem oscilação significativa quando a ponte metálica é estabelecida. Ela mantém a curva de transferência metalúrgica consistente, seja em 60A de raiz ou nos 250A de enchimento. O diferencial não é o número de amperes no painel; é a qualidade da eletrônica de potência por trás disso. Máquinas de gama profissional costumam usar topologias inversoras com IGBTs ou MOSFETs de boa especificação, transformadores de alta frequência para ignição do arco e algoritmos de controle que compensam automaticamente variações de comprimento de cabo e queda de tensão na rede. Tudo isso resulta em arco mais estável, respingo reduzido e penetração previsível. Máquinas de entrada frequentemente truncam esses recursos para cortar custo, e o resultado é uma solda que parece bom até você fazer um ensaio não destrutivo. Quando eu falo em máquina MIG com gás profissional, estou me referindo a equipamentos projetados para ciclo de trabalho contínuo em ambiente industrial. Isso significa duty cycle real de 60% a 100% na amperagem nominal, sistema de alimentação de arame com pressão regulável e travas de roletes ajustáveis individualmente, gatilho com controle de avanço retrátil integrado ao sistema, e compatibilidade com gases de proteção padrão da indústria como argônio misturado com CO ou misturas tripartidas.
Como configurar a máquina para diferentes espessuras e posições
O método mais confiável que eu uso para calibrar uma solda MIG nova é começar pelo diâmetro do arame e pelo gás, depois ajustar a tensão até o arco "casar", e só então testar a penetração com uma peça de mesmo material e espessura. Etapa 1 — Escolha do arame e gás. Para aço carbono estrutural, o padrão é arame E70T-1 ou ER70S-6 com diâmetro 0,8mm ou 1,0mm. O gás mais comum é a mistura 75% argônio / 25% CO, chamada comercialmente de gás M25. Esse gás dá transferência por spray limpa na maioria das configurações de 180A para cima, com penetração média e respingo controlado. Se o orçamento apertar, CO puro funciona, mas aumenta o respingo e exige mais habilidade para manter o cordão limpo. Argônio puro não é adequado para aço carbono em MIG tradicional; o arco fica instável e a penetração é superficial. Para chapa de 1,6mm, use arame de 0,8mm, gás M25, amperagem entre 70A e 90A, tensão por volta de 16V a 17V. Para chapas de 3mm a 4mm, arame 0,8mm ou 1,0mm, amperagem entre 120A e 160A, tensão entre 18V e 21V. Para peça grossa acima de 8mm, arame 1,0mm ou 1,2mm, amperagem de 180A a 250A, tensão entre 22V e 26V. Esses valores são ponto de partida, não dogma. Cada máquina tem sua própria curva.

O erro mais comum é ajustar só o amperêmetro e deixar a tensão solta. Na maioria das máquinas inversoras, o knob de tensão controla o comprimento do arco. Se a tensão estiver baixa demais, o arame encosta na poça frequentes, espirra muito e pode até emperrar. Se estiver alta demais, o arco alonga, a penetração diminui e o cordão fica largo e irregular. O ajuste certo é aquele em que o ruído do arco soa como bacon fritando, não como um apito agudo ou um zumbido rouco. Depois de colocar a tensão no range, vá aumentando a velocidade de alimentação do arame em incrementos de 5A até a poça ficar estável e a penetração atender o requisito. Teste sempre em um pedaço de sucata antes de tocar na peça final.
Aarmamento, geometria de junta e técnicas que realmente funcionam
Limpeza é obrigatória. Óleo, tinta, zincagem e ferrugem solta geram porosidade e inclusões. Passe lixa, escova de aço ou desengraxante antes de soldar. Se for material galvanizado, remova o zinco na área de solda ou aceite que vai ter que passar o tempo fazendo limpeza deescoriação e correções pós-solda. O zinco vaporiza e cria poros visíveis a olho nu na raiz do cordão. Geometria de junta importa tanto quanto os parâmetros. Para solda em angleira de 6mm em aço de 6mm, faça um passe de raiz com amperagem mais baixa e pequeno aporte térmico, depois preencha com passes mais largos. Mantenha ângulo de trabalho entre 10° e 15° na direção de avanço. Empurre o arame ou puxe, dependendo do seu hábito; eu prefiro puxar porque tenho mais visão da poça. Distância contato-to-workpiece deve ficar entre 10mm e 15mm. Qualquer coisa acima disso destabiliza o fluxo de gás e a estabilidade do arco.
Problema real que eu enfrentei e a solução que funcionou
Há dois anos, peguei um serviço de reparo em estrutura de aço estrutural de baixo liga, espessura 12mm, em posição 3G. A máquina era uma inversora de entrada com painel simples, semindutância ajustável. Estava usando arame 1,0mm e gás M25. Os primeiros cordões saíram com porosidade intermitente, especialmente na raiz. Troquei gás, limpei a peça, aumentei amperagem, troquei bocal de contato. Nada resolveu de vez. O problema era sutil. A máquina não tinha controle de indutância, e o gás M25 em combinaçãocom aquela eletrônica simples gerava uma transferência por globular instável em amperagens médias. A solução foi descer para arame 0,8mm, reduzir a amperagem para 150A e aumentar a tensão em 1V, aproximando o padrão de transferência de globular para uma zona de transição mais estável. Além disso, usei técnica de toque-leve, onde o bocal roça levemente a peça no início de cada cordão para estabelecer o banho rapidamente, e mantive velocidade de deslocamento um pouco mais alta para evitar acúmulo de calor. O resultado foi cordão uniforme, sem porosidade aparente, e o teste de doblamento passou sem trincas. Esse caso mostra que parâmetros de catálogo muitas vezes precisam ser adaptados à combinação específica de máquina, gás e material que você tem na bancada. Não existe configuração universal que funcione perfeitamente em qualquer equipamento.

Pegadinhas e limitações que poucos mencionam
Uma das coisas que mais estraga solda MIG sem o operador perceber é a contaminação do gás. Se a mangueira de gás fica arrastada no chão, com emenda mal feita ou conector folgado, ar atmosférico entra no circuito e o teor de argônio cai. O resultado é porosidade e oxidação. Verifique todas as conexões com solução deTesting de vazamento ou água com sabão antes de começar qualquer serviço importante. Outro problema crônico é a pressão do sistema de alimentação do arame. Se os roletes estiverem apertados demais, o arame amassa e trava. Se estiverem frouxos, o arame patina e a velocidade de alimentação oscila, gerando cordões irregulares. O ajuste certo é aquele em que o arame avança sem escorregar, mas também sem deformar. Em máquinas profissionais, os roletes têm perfil compatível com o diâmetro do arame e pressão ajustável por mola ou parafuso. Sempre verifique isso antes de cada turno. O duty cycle também é fonte de frustração. Muitos fabricantes especifitam duty cycle em condições ideais de refrigeração e tensão de entrada. Na prática, em ambientes quentes ou com tensão de rede baixa, a máquina pode entrar em proteção térmica mais cedo. Se você está soldando em alta amperagem por períodos prolongados, espere pausas de resfriamento. O uso de ventiladores auxiliares ou a redução de 10% a 15% na amperagem nominal ajuda a manter o ritmo sem forçar a eletrônico.
Um ponto que poucos destacados é a influência do comprimento do cabo de solda. Cabos longos aumentam a queda de tensão no circuito, o que efetivamente reduz a tensão que chega ao arco. Se você estiver usando cabo de 5 metros ou mais, pode precisar ajustar a tensão no painel para cima em cerca de 1V a 2V em relação ao que usaria com cabo curto. Ignorar esse efeito gera solda com arco instável e penetração inconsistente.
Quando MIG com gás não é a melhor opção
MIG com gás é excelente para aço carbono e aço inoxidável em ambientes protegidos ou semi-protegidos. Não é ideal para alumínio puro em campo aberto com vento forte, a menos que você use máscara de gás inertee equipamento adequado. Também não é a melhor escolha para solda de manutenção rápida em estruturas expostas à intemperie sem proteção contra corrente de ar, porque o gás de proteção é facilmente disperso pelo vento, comprometendo a qualidade da solda. Se o seu trabalho envolve muito fuori uso em obra exposta, com vento variável e necessidade de mobilidade extrema, considere uma máquina MIG com fio ativo, que não depende de garrafa de gás. Ela é mais tolerante a correntes de ar e permite soldar em condições mais hostis. O trade-off é mais respingo, penetração mais rasa e acabamento menos limpo. Para estrutura fixa em officina ou cobertura protegida, MIG com gás continua sendo a melhor relação qualidade-facilidade.

Lista de verificação antes de ligar a máquina
Verifique se o gás está aberto e a vazão está entre 15L/min e 20L/min para arame de 0,8mm e entre 20L/min e 25L/min para arame de 1,0mm. Confirme se o bocal de contato está limpo e sem respingo acumulado. Cheque a pressão dos roletes de alimentação. Passe desengraxante na peça. Ajuste a tensão no range estimado pela tabela. Ligue a máquina e faça um teste em sucata. Meça a penetração e ajuste conforme necessário. Esses passos simples evitam a maioria dos problemas que vejo em soldadores novatos e até em experientes que pulam a preparação por pressa. A máquina MIG com gás profissional é uma ferramenta poderosa quando bem calibrada. Ela não perdona descuido, mas recompensa quem trata cada variável com atenção.
Manutenção preventiva que faz diferença no dia a dia
Troque o bocal de contato a cada 8 horas de soldagem ativa com arame de 0,8mm, ou a cada 4 horas com arame de 1,2mm. O desgaste do orifício altera o diâmetro efetivo, o que muda a distribuição de corrente e a estabilidade do arco. Limpese o bocal de gás com spray de limpeza específica ou solução de imersão a cada dois dias de uso intenso. Resíduos de respingo no bocal de gás perturbam o fluxo laminar do gás e criam turbulência que expõe a poça ao ar. Verifique a linha de alimentação do arame mensalmente. Remova o carretel, limpe os roletes e inspecione o guia interno. Arame embaraçado ou sujo de óleoold pode causar travamentos constantes e solda de má qualidade. Se a máquina tiver sistema de reverse para desembaraçar, use essa função antes de forçar manualmente. Forçar o arame manualmente pode danificar os roletes e deformar o diâmetro do arame. Armazene a máquina em local seco e ventilado. Umidade dentro do compartimento eletrônico acelera a corrosão de componentes e pode causar falhas intermitentes difíceis de diagnosticar. Se a máquina ficar parada por mais de uma semana, cubra-a com capa protetora e verifique se o regulador de gás está fechado e desconectado da garrafa para evitar vazamentos lentos.
Galeria
-
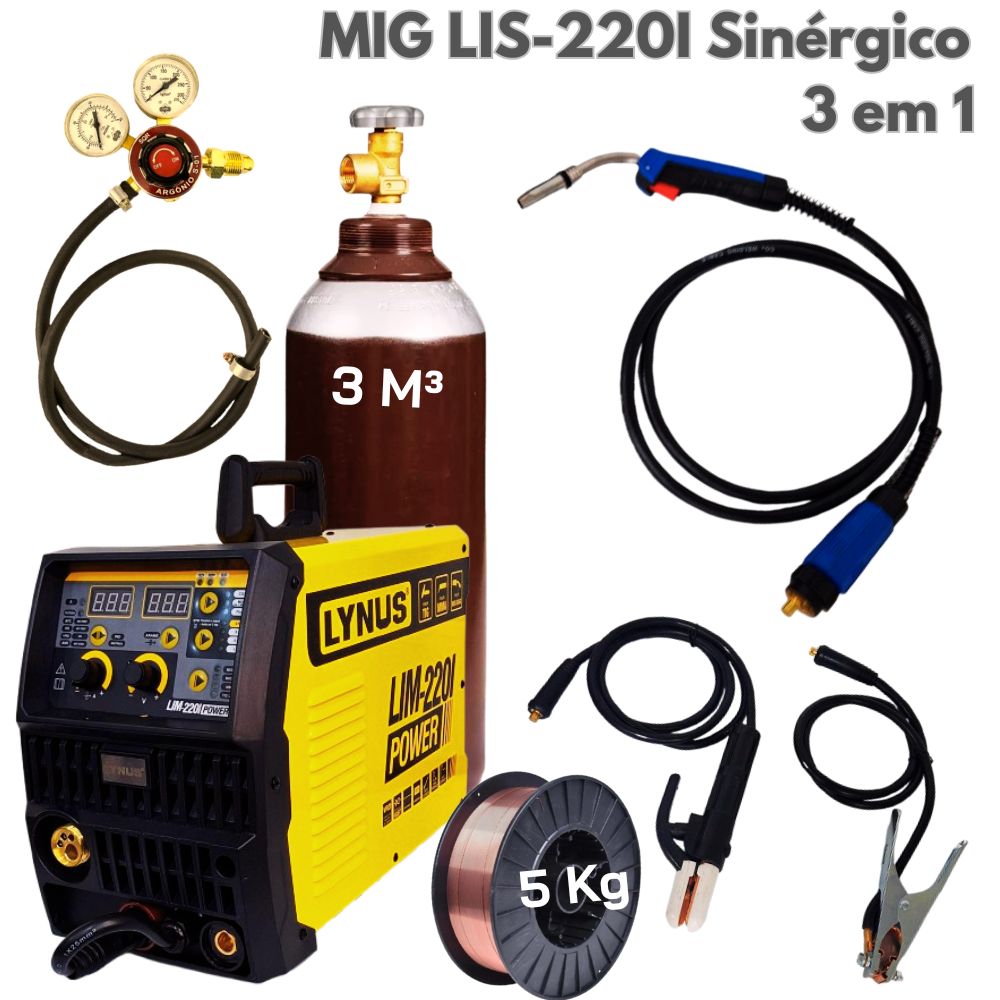
Máquina de solda MIG 200A com cilindro e regulador de gás - Chico ... -
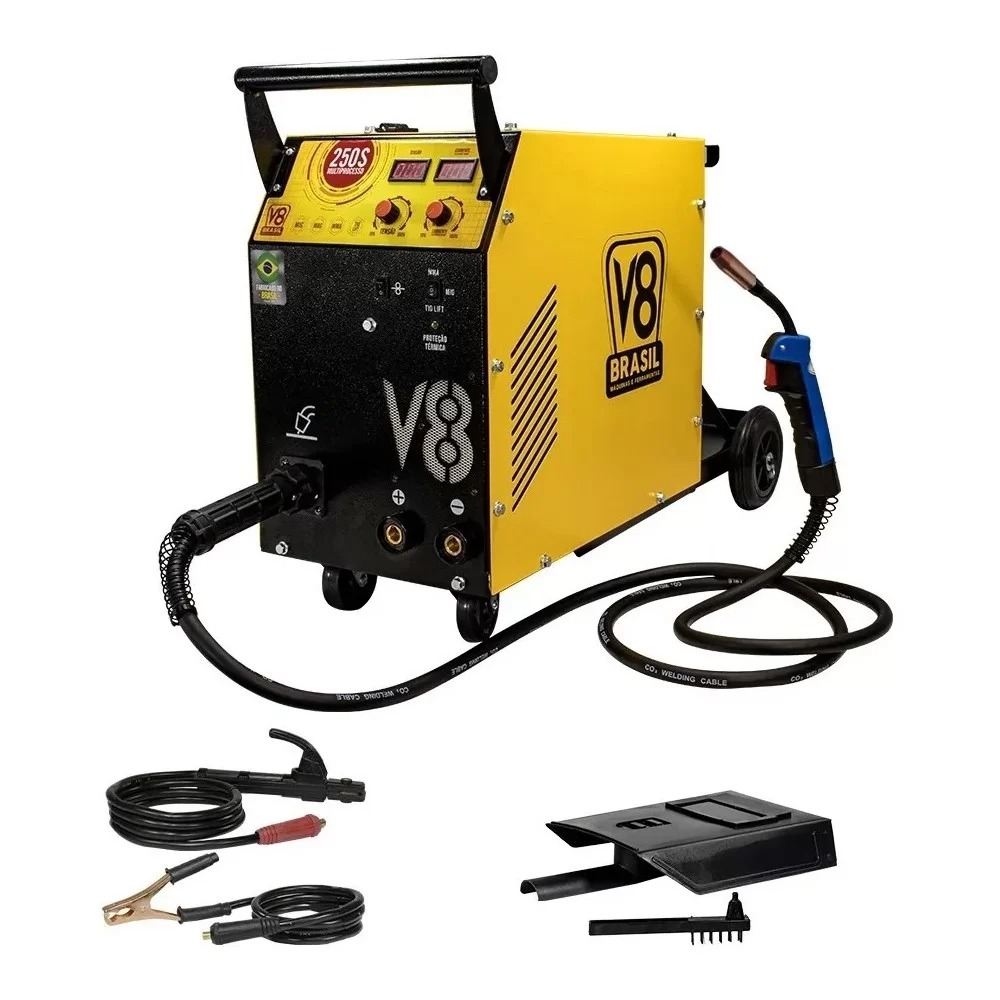
Máquina De Solda Mig 250S - Com Gás - MMA/TIG - 220V - V8 Brasil ...
