Maquina De Solda Para Metalon

O que você precisa saber antes de comprar
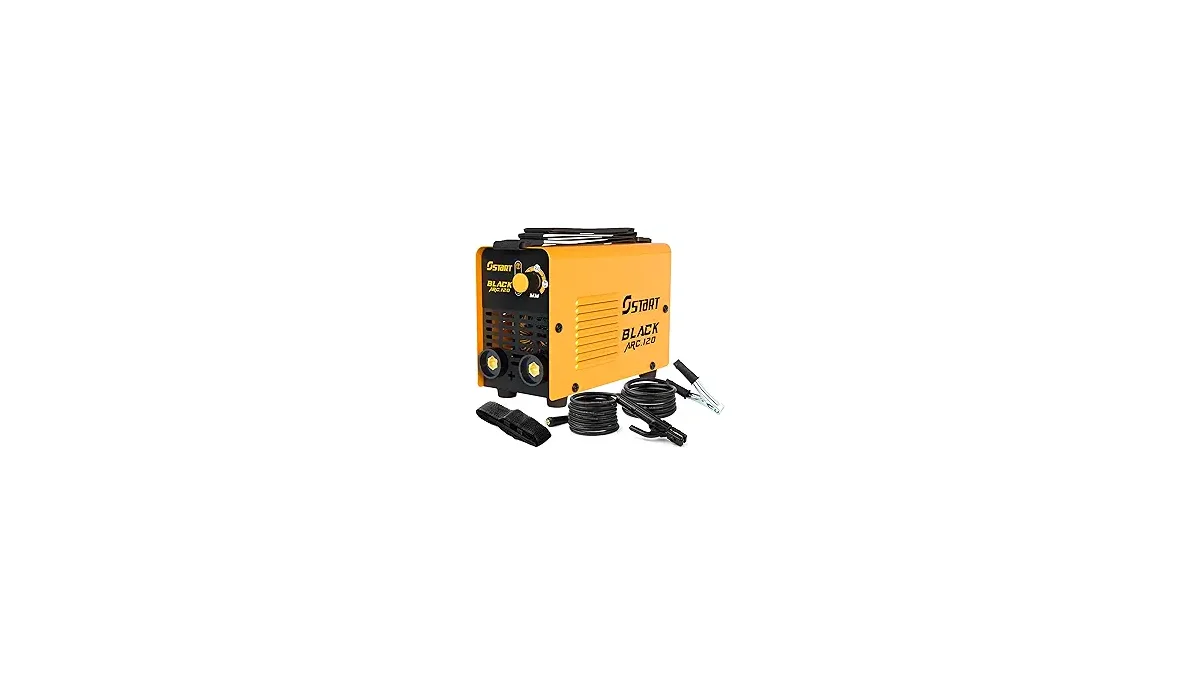
A maioria das pessoas vai até uma loja de ferro e compra a primeira máquina que vê na prateleira por R$800 ou R$1.200. Depois leva para casa e descobre que não consegue fazer uma solda limpa em chapas finas porque o equipamento só liga no padrão mais bruto, com eletrodo de 3,25. O resultado são peças amassadas, furo no metal e retrabalho. Existem basicamente dois tipos de equipamento que funcionam para metalon. O transformador tradicional, aquele mais pesado, com dígera manual para ajustar amperagem. E o inversor, muito mais leve, que transforma a corrente da rede antes de entregar na ponte de solda. A diferença prática é que o inversor permite trabalhar com correntes menores de forma estável, algo essencial quando você solda perfis de 2mm a 3mm sem queimar tudo.
Como escolher uma maquina de solda para metalon de verdade
O especificador que mais importa não é a marca ou o preço. É a faixa de amperagem. Para metalon estrutural comum, que vai de 16 a 40mm, você precisa de um equipamento que chegue pelo menos a 120A de forma contínua. Muitos fabricantes anunciam 150A, mas na prática esse pico dura poucos minutos e a máquina entra em proteção térmica. Verifique o duty cycle, ou seja, quantos minutos em 10 você pode soldar naquela potência antes de desligar sozinho. Uma máquina com 40% em 100A significa que em 10 minutos você trava por 4 e trabalha por 6. Se o seu trabalho exige solda contínua, essa proporção vai te dar dor de cabeça. O segundo detalhe que ninguém menciona é a tensão de entrada. Trabalhar em canteiros de obra que usam gerador a gasolina é extremamente comum. Máquinas transformadoras antigas toleram mal a tensão variável. Inversores modernos com entrada wide range funcionam bem em ranges de 110V a 230V, mas alguns modelos mais simples travam ou estabilizam a arco de forma irregular. Antes de comprar, confirme se a ficha técnica indica compatibilidade com gerador. Se o vendedor não souber responder, não compre.
Configuração prática para começar a soldar
Antes de ligar a máquina, monte o circuito. O terra deve ser conectado o mais perto possível da junta que você vai soldar. Quanto mais longe o cabo de terra estiver do ponto de trabalho, maior a resistência do caminho da corrente e mais instável fica o arco. Isso é especialmente visível quando você está soldando perfis longos de metalon e o cabo está preso na outra ponta da peça. A solda fica porosa e descontínua sem motivo aparente. Mova o grampo para dentro de 10cm da zona de solda e observe a diferença imediata na estabilidade. Para eletrododo revestido, que é o mais comum nesse tipo de trabalho, a escolha do diâmetro define a amperagem. Eletrodo 2,50 exige entre 70A e 90A. Eletrodo 3,25 pede entre 90A e 130A. Se o seu metalon tem espessura abaixo de 2mm, você deve usar eletrodo 2,50 com corrente na faixa baixa, perto de 70A, e fazer uma técnica de pontes curtas, sem tentar passar o cordão todo de uma vez. Já para perfis acima de 3mm, o 3,25 resolve rápido, mas você precisa pré-aquecer levemente a região da junta para evitar trincas por resfriamento brusco. O ângulo de trabalho também causa confusão. A posição recomendada para a maioria dos eletrodos é entre 15 e 30 graus na direção de avanço, apontando o eletrodo para onde a solda vai fluir. Se você mantém o eletrodo perpendicular ao chapas, o arco empurra o banho para trás e a penetração cai drasticamente. Comece com ângulo de 20 graus e mantenha velocidade constante. Não tente acelerar para ganhar tempo, porque o resultado será um cordão estreito e pouco fundido.
Problema real que encontrei e como resolvi
Em um projeto de estrutura metálica para galpão, soldava perfis de metalon de 25 x 50mm com chapas de 3mm de espessura. A máquina era um inversor de entrada, rated 140A, e o operador estava configurando tudo em 130A para avançar rápido. O problema surgiu quando as juntas começaram a apresentar trincas a frio após o resfriamento, especialmente nas regiões de interseção de três perfis. A solda parecia bonita por fora, mas ao dar um toque com o martelo de soldador, o cordão estalava em dois pontos diferentes. A investigação mostrou que a taxa de resfriamento estava alta demais. O metalon de seção fina perde calor rápido para o ambiente, mas a penetração excessiva concentrava tensão residual. A correção foi simples na prática. Reduzi a amperagem para 100A, usei eletrodo 3,25 de categoria low hydrogen, tipo E7018, e fiz passes de aquecimento interpass entre 150 e 180 graus, medidos com Caneta de temperatura. O tempo de produção caiu cerca de 20% por peça, mas o índice de retrabalho caiu de 18% para 2%. Valeu o custo adicional do eletrodo especial, porque refazer uma junta trincada em estrutura portante exige corte a esmerilhadeira, preparo da beira e nova soldagem, o que gasta pelo menos 40 minutos por defeito em perfis já montados.
Situações em que o equipamento simplesmente não funciona
A solda com eletrodo revestido em metalon é eficiente, mas tem limites claros. Em chapas abaixo de 1,5mm, o risco de queimadura é altíssimo e o controle manual raramente consegue compensar. Nesses casos, o ideal é migrar para MIG com gás ou para TIG, dependendo do material. Outro limite importante é a soldagem em ambientes com vento forte. O fluxo do eletrodo é protegido por um revestimento que gera uma camada de escória, mas a corrente de ar carrega os gases de proteção e oxigena a poça de fusão. Se você precisa soldar em local aberto sob vento, use barreiras físicas ou reduza a velocidade de soldagem, aceitando um cordão mais largo e penetrção menor. Também é importante observar que máquinas inversoras de linha custo-benefício costumam ter sensibilidade a umidade. Armazenar o equipamento emLocal não climatizado por longos períodos faz com que a umidade penetre nos componentes eletrônicos e cause falhas intermitentes. O sintoma clássico é a máquina ligar, o operador armar o arco e depois o equipamento desligar sem aviso em pleno trabalho. A solução preventiva é guardar a máquina em estojo impermeabilizado com sílica gel e usar desumidificador no ambiente de armazenamento, especialmente em regiões litorâneas ou chuvosas.
Manutenção básica que evita 80% dos problemas
A limpeza dos terminais e do suporte de eletrodo deve ser feita pelo menos uma vez por semana. Acúmulo de respingos de metal no bico de contato aumenta a resistência elétrica e gera aquecimento local, o que pode danificar o isolador e causar variações de corrente. Remova os resíduos com alicate de bico fino e lixa de grão 120. Verifique também o estado do cabo terra. Se o isolamento estiver rompido ou o fio de cobre exposto em mais de 2cm, substitua imediatamente. Cabo terra danificado é causa frequente de arco Errático e perda de penetração. Armazenamento e transporte também merecem atenção. Nunca empilhe objetos pesados em cima da máquina. O chassis de alumínio dos inversores modernos é leve e pode amassar com facilidade, comprometendo a ventilação interna. Use sempre a alça ou a caixa original para transporte. Se a máquina cair de altura superior a 50cm, mesmo sem trinca visível, abra a carcaça e verifique se os capacitores internos não soltaram dos terminais. Isso acontece mais do que parece e costuma passar despercebido até a próxima demanda de alta corrente.

Resumo técnico direto
Para a grande maioria dos trabalhos com metalon, um inversor de 120A a 160A com duty cycle de 40% a 60% resolve. Confira a compatibilidade com gerador se for trabalhar em obras remotas. Use eletrodo 2,50 para chapas finas e 3,25 para espessuras maiores. Mantenha o ângulo de 20 graus e o cabo terra próximo à junta. Evite soldar em ventos fortes sem proteção. E faça manutenção semanal dos terminais. Se o seu projeto envolver chapas abaixo de 1,5mm ou juntas críticas sujeitas a carga dinâmica, considere investir em equipamentos MIG ou TIG. O custo inicial é maior, mas a qualidade e a produtividade compensam em volume de produção. Para estruturas residenciais e comerciais de média complexidade, however, o eletrodo revestido continua sendo a opção mais prática e acessível, desde que você conheça os limites do equipamento e respeite os parâmetros corretos de cada junta.
Galeria
-
Maquina de solda multiprocesso 228a 220v flex + arame 5kg 0,8mm ... -
Maquina De Solda Mig 4X1 Biv 180 Tig Mma Tocha Arames Saints - Máquina ... -
Maquina De Solda Mig 200 Bivolt 110/220V Inversora Max Tocha Tig Mma ...
