Máquina De Solda Portatil Mig
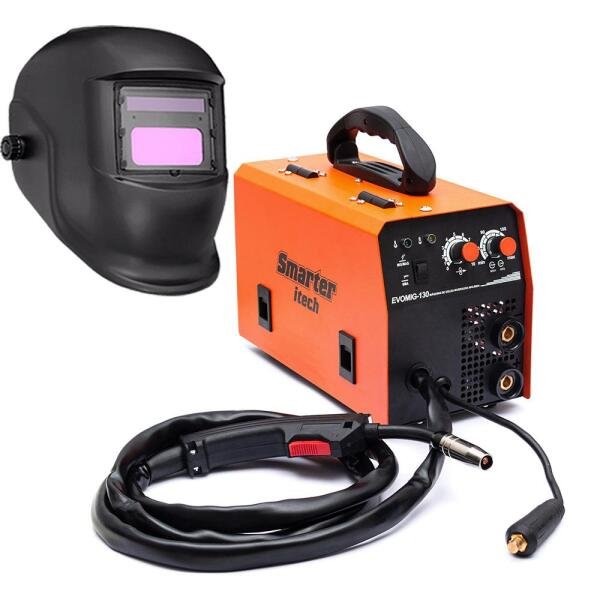
O que você realmente precisa saber sobre máquina de solda portatil mig
Muita gente compra uma máquina MIG portátil achando que vai usar no dia a dia para fazer qualquer coisa. Na prática, você se depara com limitações que o manual nem menciona. O primeiro problema real é a taxa de serviço. A maioria dessas máquinas tem ciclo de trabalho de 20% a 30% na corrente máxima. Isso significa que em 10 minutos de solda contínua, você precisa esperar 30 minutos para a unidade resfriar. Se você tentar fazer uma costura de mais de dois minutos seguidos sem pausar, a proteção térmica desliga e a máquina para. Já vi gente achando que a máquina tinha defeito quando na verdade era só isso. O primeiro detalhe que os vendedores não contam é a diferença entre amperagem de saída e amperagem de entrada. Uma máquina portatil que promete 140A de saída geralmente precisa de 15A a 20A no lado da tomada. Se você for ligar numa chapa de alumínio fina, não vai conseguir manter o arco estável com menos de 80A. Para chapas de 1mm a 2mm, uma máquina de 100A a 120A resolve. Para chapas acima de 4mm, aí já entra na zona onde portátil deixa de ser prático. O segundo ponto é o sistema de alimentação do arame. As máquinas mais baratas usam roletes simples sem tensão ajustável. Eu tive um caso específico em que o arame entupia na tubulação a cada 3 metros. O problema não era a máquina, era o rolete achatado que estava deformando o arame galvanizado. A solução foi comprar um kit de roletes em forma de V com mola de pressão regulável, coisa de 40 reais. Feito isso, o fluxo ficou estável e não houve mais emperramento. Só pra dar uma medida, com o kit certo, consigo soldar até 8 metros de tubulação sem troca de rolete.
Outra coisa importante: o tipo de gás. Muitas máquinas portatil vem com regulador de fluxo já incluso, mas o regulador que acompanha a máquina quase nunca é preciso. A vazão recomendada para MIG com argônio/CO2 é entre 8 e 12 litros por minuto. Se o regulador estiver marcando 15 litros, você está jogando gás fora e ainda assim pode estar com proteção ruim na saída do bico. Um manômetro simples de 30 reais resolve isso. Eu fiz um teste comparativo numa chapa de aço carbono 2mm e a diferença entre 8L/min e 15L/min foi visível na qualidade do cordão: com pouco gás o metal escurecia e com excesso o arco ficava instável.
Configuração prática: como ajustar os parâmetros
Aprender a usar máquina de solda portatil mig exige paciência com os primeiros ajustes. O padrão geral é: quanto mais grossa a chapa, mais corrente e mais velocidade de arame. Mas isso varia conforme a composição do gás e o diâmetro do arame. Para aço carbono com arame 0,8mm e gás 75% argônio / 25% CO2: Chapa 1mm: 80A, 2,5m/min de arame. Resultado: penetração rasa, ideal para reparos leves.

Chapa 2mm: 100A, 3,2m/min. Resultado: boa penetração, cordão uniforme. Chapa 3mm: 120A, 4,0m/min. Resultado: penetração média, mas exige técnica de varredura mais controlada. Chapa 4mm: 140A, 4,8m/min. Resultado: aqui a máquina já trabalha no limite. Se o ciclo de trabalho for 20%, você faz cerca de 2 minutos de solda seguida e precisa aguardar 8 minutos.
Para alumínio com arame 1,0mm e gás 100% argônio, a corrente sobe porque o alumínio dissipa calor mais rápido. Chapa 3mm de alumínio pede cerca de 130A. A velocidade do arame sobe para 5,0m/min. O maior desafio aqui é a oxidação: o alumínio forma uma camada de óxido instantaneamente na superfície derretida. Se não limpar bem antes, a solda fica com porosidade e falhas de fusão. Eu uso uma escova de aço inox para alumínio e limpo logo antes de soldar, senão o resultado é irregular.
Problemas comuns e soluções diretas
O mais frequente com máquina de solda portatil mig é o arqueamento inconsistente. As causas mais comuns são: contator sujo no bico de contato, tensão do rolete errada, ou gás com vazamento na conexão. Se o arco pula e o cordão fica irregular, comece por verificar se o bico de contato está com sujeira de respingos. Um bico limpo garante arco estável. Troque o bico se o furo estiver ovalado. Outro problema comum é a falta de penetração em chapas finas. Muita gente aumenta a corrente achando que resolve, mas na verdade só piora porque queima o material. A solução correta é reduzir a corrente em 15% e aumentar a velocidade de avanço do arame. Assim o calor se distribui melhor e a penetração melhora sem deformar a chapa. Também aparece o caso de o arame não ser alimentado. Nessa situação, verifique primeiro a tensão do rolete. Se estiver muito apertado, o arame deforma. Se estiver muito frouxo, patina. O ajuste ideal é aquele em que o arame avança suavemente sem escorregar nem amassar. Coloque a mão no rolete: se sentir resistência ao girar manualmente, está perto do ponto certo.

Máquina de solda portatil mig x outras tecnologias
Comparando com TIG, o MIG portátil perde em qualidade de acabamento mas ganha em velocidade. Para produção em série, o MIG é mais rápido. Para juntas finas e precisas, o TIG entrega melhor resultado. Não adianta tentar fazer solda TIG com equipamento MIG, o resultado será sempre inferior. Em relação ao eletrodo revestido, o MIG portátil elimina a necessidade de limpar escoriação após cada passada. Isso economiza tempo considerável em trabalhos de manutenção. O eletrodo revestido ainda é vantajoso em ambientes com vento forte, onde o gás do MIG é facilmente disperso. Se for soldar ao ar livre e o vento sopra acima de 15km/h, prefira eletrodo ou use proteção contra vento. O preço também é um fator. Uma máquina MIG portatil de entrada custa entre 800 e 1.500 reais. Modelos intermediários, com regulador de tensão e controle digital de arame, ficam entre 1.500 e 3.000 reais. Acima disso, começa a entrar o território das máquinas industriais com cycles de trabalho maiores e controle mais preciso.
Dicas que realmente fazem diferença no dia a dia
Manter o bico de contato limpo é a dica mais subestimada. Um bico entupido aumenta a resistência elétrica e o aquecimento local, o que causa instabilidade no arco. Limpe a cada 2 horas de uso contínuo com fluido específico ou com uma escova de nylon. Usar extensor de bico ajuda quando o espaço é restrito. O custo é baixo e a vantagem é enorme: consegue acessar cantos internos e bordas de chapas que o bico padrão não alcança. Testar parâmetros em sucata antes de começar a soldar a peça final economiza tempo e material. Leva cerca de 5 minutos fazer um teste em uma chapa similar e ajustar corrente e velocidade. Sem esse passo, é comum desperdiçar material e ter que refazer a solda.
Armazenar a máquina em local seco evita corrosão nos contatos internos. A umidade alta danifica os circuitos de controle e os contatos do bico. Em ambientes úmidos, mantenha a máquina dentro de uma bolsa ou caixa selada quando não estiver usando.

Limitações que precisam ser ditas claramente
Não espere que uma máquina portatil de 140A faça penetração completa em chapas de 6mm de uma passada. Isso exige técnicas especiais, múltiplas passadas, e mesmo assim o resultado não será o mesmo de uma máquina industrial de 200A ou mais. Se o trabalho exige solda estrutural em materiais grossos, invista em equipamento adequado. O portatil serve para manutenção, reparos, e trabalhos leves a médios. A autonomia é outra limitação. Sem fonte de energia externa, você depende da tomada da oficina ou de um gerador. Geradores de 2kVA já conseguem alimentar a maioria das máquinas portatil, mas geradores menores podem causar quedas de tensão e instabilidade no arco. Isso é algo que se descobre na prática, não no manual. O ruído também é subestimado. O processo MIG emite um som constante de crocodilo, por volta de 85dB a 1 metro de distância. Usar protetor auricular é obrigatório, não opcional. A exposição prolongada sem proteção causa perda auditiva progressiva e irreversível.
Galeria
-

Máquina de Solda: Portátil ou MIG? Guia completo para escolher a ideal ... -

Maquina De Solda Portatil V8 Brasil Mig Tig 350a Bivolt Amarelo ...
