Maquina De Solda Tig Orbital

Como funciona a solda TIG orbital na prática
A solda TIG orbital não é mágica. É um equipamento que rotaciona o bico de tungstênio ao redor de uma peça cilíndrica enquanto alimentia fio automaticamente e controla a corrente com precisão. O resultado é uma junta soldada homogênea, sem variações manuais. A diferença para o TIG convencional é gritante quando você precisa fazer dezenas de soldas idênticas em tubulações. Eu comecei a trabalhar com isso há alguns anos atrás em um projeto de instrumentação para uma planta de processo. O cliente exigia radiografia 100% em todas as soldas de tubing 316L, meia polegada, com conexão VCR. O TIG manual ia levar dias. Com a orbital, fechamos em menos de uma semana, e a taxa de reprovação caiu para praticamente zero depois do ajuste fino inicial.
Configurando uma máquina de solda tig orbital para tubing industrial
O primeiro passo é escolher a cabeça orbital certa para o diâmetro da peça. As máquinas mais comuns no mercado aceitam de 1/4 a 2 polegadas com mudas de suporte. Se você tentar soldar um tubo de 3/4 com uma cabeça ajustada para 1/2, a folga vai distorcer o arco e a solda sai rebarbada do jeito errado. Sempre verifique o Manual de Abertura da Cabeça antes de travar o posicionador. O segundo passo, e aqui é onde a maioria erra, é o alinhamento do bico. O bico de cerâmica precisa ficar concentrico ao tubo. Eu já vi soldadores profissionais gastarem duas horas tentando ajustar parâmetros quando o problema era simplesmente o bico torto por 2 milímetros. Use um paquímetro ou até mesmo um anel de alinhamento que vem com a maioria dos kits. Se o bico não girar perfeitamente em torno do tubo, a penetração vai ser desigual e você terá reforço de solda irregular de um lado e falta de fusão do outro. O terceiro passo é a preparação da superfície. Tubo 316L precisa estar limpo. Graxa, óleo, marcas de caneta, resíduo de esmerilhamento — tudo isso entra na poça. Eu uso acetona industrial e pano descartável, nunca trinchas de aço. Já tive uma solda que apresentou corrosão intergranular semanas depois porque o tubo tinha sido manuseado com luvas sujas de graxa antes da soldagem. A limpeza é obrigatória, não opcional.
Parâmetros que realmente importam
A corrente é o ponto de partida. Para tubing 316L de 1/2 polegada com parede de 0.065 polegadas, eu começo com cerca de 80 a 100 amps, dependendo do diâmetro do fio de preencho que costuma ser 1/16 de polegada. A rotação da cabeça varia entre 20 e 40 rpm. Velocidade alta demais causa superaquecimento e deformação. Velocidade baixa demais gera excesso de reforço e penetração irregular. O gás de proteção é argônio puro, geralmente 15 a 20 L/min. O fluxo alto demais cria turbulência e introduz nitrogênio no ar. O fluxo baixo não protege bem e a solda oxida, ficando acinzentada ou colorida de forma instável. A cor dourada clara é aceitável. Cor azul escuro ou preta indica contaminação e a solda precisa ser lixada e refeita. O arrefecimento também merece atenção. Cabeças orbitais têm-jacket de água ou ar, dependendo do modelo. Se você fizer soldas consecutivas sem deixar a cabeça resfriar, o bico de cerâmica craqueia. Eu já vi um bico rachar no meio de uma solda e parar o trabalho por 20 minutos enquanto trocava a peça. Cabeças com arrefecimento a água são mais estáveis, mas exigem manutenção do circuito. As a ar são mais simples mas têm limitação de corrente.

Existe um detalhe que poucos mencionam: o pré-fluxo e o pós-fluxo do gás. Configure pelo menos 5 segundos de pré-fluxo antes do arco iniciar e 10 a 15 segundos de pós-fluxo depois que o arco termina. Sem isso, o início e o final da solda ficam oxidados. A máquina deve ter função de rampa de corrente também. Iniciar com corrente total imediatamente causa cratera e trincas. Uma rampa de 2 a 3 segundos subindo até a corrente de soldagem e descendo suavemente no final faz toda a diferença na qualidade da extremidade da junta.
Problemas comuns e como resolver
O problema mais frequente que eu encontro é a variação de penetração ao longo da circunferência. Isso quase sempre é caus por desalinhamento da cabeça ou por sujeira na superfície do tubo. Se a penetração é profunda de um lado e rasa do outro, pare imediatamente. Verifique o alinhamento, limpe o tubo novamente e refaça o teste em um pedaço sobra antes de prosseguir com a solda real. Outro problema clássico é a formação de poros. Na maioria das vezes é falta de proteção gasosa. Verifique se as mangueiras do gás não estão vazando, se o regulador está funcionando corretamente e se o fluxo está dentro da faixa adequada. Poros também podem surgir de contaminantes no material base ou no fio de preencho. Se o fio estiver exposto à umidade ou guardado em local inadequado, a solda vai apresentar porosidade. Armazene o fio em recipiente selado. Uma experiência que deixei marca foi com tubing de aço inox 321 em uma aplicação de alta temperatura. A primeira solda saiu perfeita nos parâmetros. Na sexta solda da sequência, a cabeça começou a vibrar de forma anormal. Descobri que o parafuso de fixação do suporte interno da cabeça tinha afrouxado devido à expansão térmica. Eu parametricamente o procedimento, apertei o parafuso com chave dinamométrica seguindo o valor do fabricante e adicionei uma inspeção visual a cada cinco soldas. A correção foi simples, mas o risco de umasolda defeituosa passar despercebida era real.
Limitações que ninguém destaca
A solda TIG orbital não resolve tudo. Ela é limitada a geometrias cilíndricas e conexões padronizadas. Se você precisa soldar uma junta em ângulo, uma derivação complexa ou um trecho com restrição de acesso, a cabeça orbital simplesmente não entra. Nesse caso, o TIG manual ainda é a opção viável. O custo inicial é alto. Uma máquina orbital básica para tubing custalgo entre 8 e 15 mil dólares, dependendo do fabricante e dos acessórios inclusos. Um programa de qualificação de procedimento de soldagem (WPS) para orbital exige testes destrutivos e não destrutivos, o que adiciona tempo e custo. Para pequenos lotes, o investimento muitas vezes não se justifica economicamente. A operação requer treinamento específico. Um soldador experiente em TIG manual não necessariamente produz boas soldas orbitais sem prática. Os parâmetros são diferentes, a leitura visual da poça é restrita porque a cabeça cobre a região de soldagem, e o operador confia muito mais no controle automático do que na habilidade manual. Erros de configuração passam despercebidos até a inspeção final.

Manutenção preventiva é crítica. Bicos de cerâmica, anéis de proteção, vedadores, mangueiras de gás e água — tudo isso se desgasta. Substituir componentes originais de algumas marcas pode ser difícil no Brasil, e o lead time de importação pode travar a produção por semanas. Eu aprendi isso na pior das maneiras quando uma vedação específica de uma cabeça europeia demorou quatro semanas para chegar e minha linha estava parada.
Diferenças entre marcas e modelos de máquina de solda tig orbital
No mercado brasileiro, as marcas mais encontradas são Fricab, ESAB, ESAB Orbitweld, e modelos chineses de entrada. As europeias e americanas costumam oferecer melhor acabamento e suporte técnico, mas preços mais elevados. Os modelos chineses têm evoluído muito em custo-benefício para aplicações menos críticas, mas a consistência a longo prazo e a disponibilidade de peças de reposição são pontos de interrogação. Antes de comprar, verifique se o fabricante ou distribuidor oferece treinamento presencial. Uma máquina orbital sem treinamento adequado é apenas um equipamento caro que vai gerar soldas defeituosas. Peça também o suporte pós-venda e o tempo médio de resposta para assistência técnica. Você vai precisar disso. Se o seu volume de solda orbital for baixo, considere alugar o equipamento ou contratar um service com operador qualificado. O custo por solda pode ser menor do que adquirir a máquina e ainda assim ter ociosidade. Avalie o número de soldas por mês, a criticidade das junções e a disponibilidade de pessoal treinado antes de tomar a decisão.
A qualidade da solda orbital depende de três coisas: equipamento em bom estado, parâmetros corretos e superfície preparada adequadamente. Se qualquer um desses três pilares falhar, o resultado vai abaixo. Não existe configuração de máquina que compense má preparação de superfície ou desalinhamento crônico. Mantenha o equipamento limpo, calibrado e use materiais de consumo originais quando possível. O resto é prática e paciência.

Galeria
-
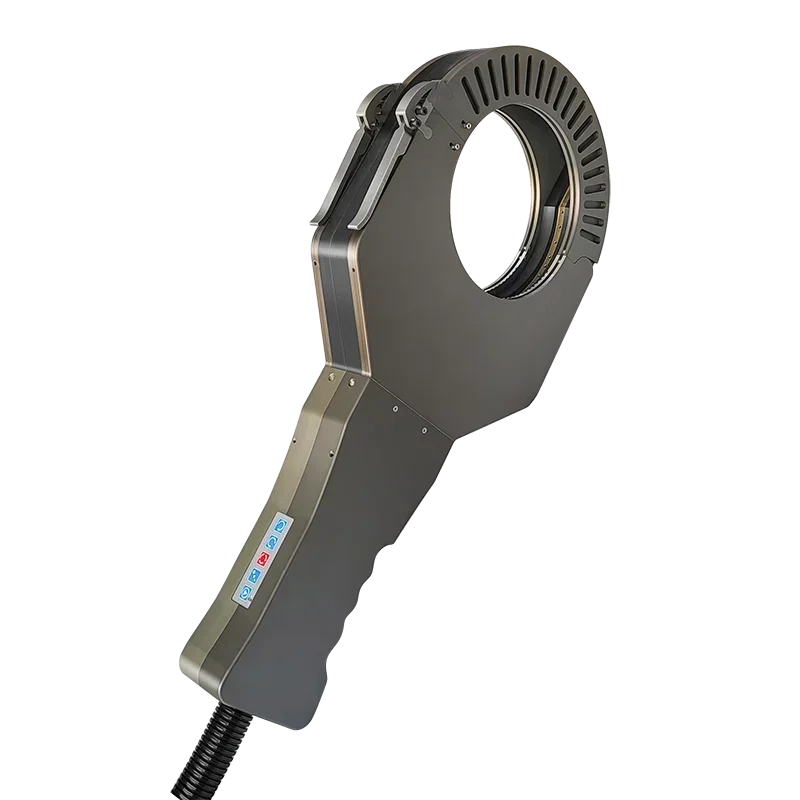
Maquina de Solda Orbital TIG: O Que Realmente Precisa Saber Antes de ... -

Máquina de soldadura orbital TIG - Todos los fabricantes industriales
