Máquina De Solda Tig Profissional

O que é uma máquina de solda TIG profissional
Você já viu alguém usar uma máquina de solda TIG profissional no dia a dia. O processo é simples: uma tocha segura o eletrodo de tungstênio, um gás de proteção envolve a poça de fusão e, se necessário, um arame é alimentado manualmente ou por alimentador automático. A qualidade da solda depende de três coisas: corrente estável, gás limpo e mão firme. O maior erro de quem compra equipamento novo é olhar apenas o preço ou a potência. Uma máquina de 200A mal regulada performa pior que uma de 160A bem ajustada. A chave é a curva de saída, o controle de corrente alternada (AC) para alumínio e a resposta do pedal. Sem esses três itens funcionando direito, você terá retrabalho constante.
Escolhendo uma máquina de solda tig profissional
Existem dois tipos principais: máquinas com transformador e retificador, e as IGBT. As primeiras são mais pesadas, baratas e duram décadas se bem cuidadas. As segundas são mais leves, eficientes e permitem ajustes mais finos, mas são mais sensíveis a picos de tensão e podem ter problemas eletrônicos caros de reparar. Para uso industrial, eu recomendo sempre uma máquina com ciclo de trabalho acima de 60% na corrente que você realmente usa. Uma máquina de 200A que trabalha em 150A continuamente precisa ter ciclo de trabalho de pelo menos 60% nessa faixa. Se o fabricante especificar 35% em 200A, ela vai desligar com frequência quando você precisar de soldagem contínua. Outro detalhe importante é a capacidade AC. Para soldar alumínio, você precisa de limpeza catódica eficaz. Máquinas baratas com oscilação AC simples não removem o óxido adequadamente. Procure por equipamentos com ajuste de balanceamento (waveform) e frequência de oscilação entre 50 e 200 Hz.
Configurando parâmetros básicos
A corrente depende da espessura do material. Como regra geral, use cerca de 1A por milímetro de espessura para aço inox e alumínio. Para chapas de 3mm, use aproximadamente 80 a 100A. Para chapas de 6mm, suba para 160 a 180A, dependendo do preparo da junta. O gás de proteção varia conforme o material. Para aço carbono e inox, use argônio puro a 10 a 15 litros por minuto. Para alumínio, o mesmo gás funciona, mas em algumas situações adicionar até 25% de hélio melhora a penetração sem prejudicar a estabilidade do arco. Eu já perdi umas duas horas refazendo uma solda em tubo de inox porque não ajustei a pré-flow corretamente. O gás começou a fluir antes do arco acender, mas a tocha estava fria e úmida de condensaçãodevido à temperatura ambiente alta. O resultado foram porosidades visíveis. A solução foi secar a tocha com ar comprimido antes de cada peça e aumentar a pré-flow para 5 segundos antes de iniciar o arco.

Problemas comuns e soluções
O primeiro problema que aparece é o eletrodo de tungstênio contaminado. Quando o eletrodo toca o metal de solda ou o arame, ele perde a forma cônica e o arco fica instável. A solução é lixar o tungstênio com lixa específica para metal duro, mantendo a conicidade entre 30 e 60 graus, dependendo da corrente. O segundo problema é a oxidação em superfícies de alumínio. O óxido de alumínio tem ponto de fusão muito mais alto que o metal base. Sem limpeza catódica adequada, você terá inclusões de escória e falta de fusão. Verifique se sua máquina tem frequência de oscilação ajustável e ajuste entre 100 e 150 Hz para chapas finas, subindo para 200 Hz em chapas grossas. Outro problema frequente é a porosidade em soldas de aço. Em 90% das vezes, a causa é contaminação superficial ou gás inadequado. Limpe a superfície com solvente degordurante e verifique se a vazão de argônio está entre 10 e 15 L/min. Vazão baixa permite que o ar atmosférico entre na zona de proteção.
Dicas avançadas para qualidade
Se você quer soldas limpas em chapas finas, use tecnologia pulse. A corrente alternada pulsada permite controlar melhor a penetração sem queimar o material. Uma máquina com frequência de pulse ajustável entre 0,5 e 10 Hz facilita trabalhos em materiais de 1 a 3mm. Para soldas estruturais em aço carbono, considere uma máquina com rampa de subida e descida de corrente. Isso evita trincas por contração e melhora a acabamento da solda. Ajuste a rampa de subida entre 2 e 5 segundos para chapas acima de 8mm. Não existe solução perfeita. Máquina de solda TIG profissional bem ajustada em condições ideais ainda pode produzir defeitos se o operador não tiver prática. A Curva de soldagem ideal varia conforme posição, espessura e tipo de junta. Teste sempre em retalhos antes de iniciar a peça definitiva.
Galeria
-

Maquina de Solda Profissional 180A TIG-LIFT e MMA 7800W com Mascara ... -

Kit Máquina De Solda Tig Ac/dc Profissional Máscara Boxer | Frete grátis -

Máquina De Solda Aluminio Tig Ac/dc 250a Profissional Ta2 Vermelho ... -
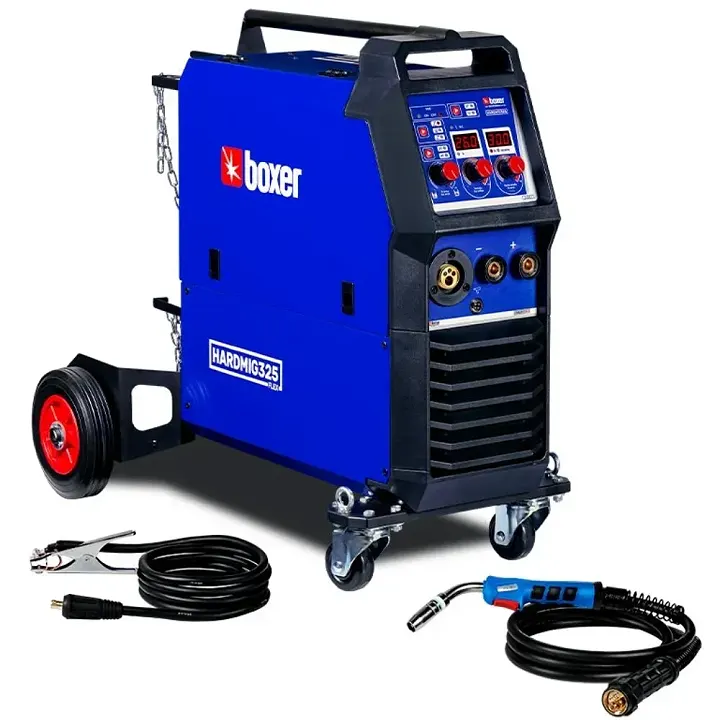
Máquina de Solda Boxer MIG, TIG e MMA | Profissional e Industrial
