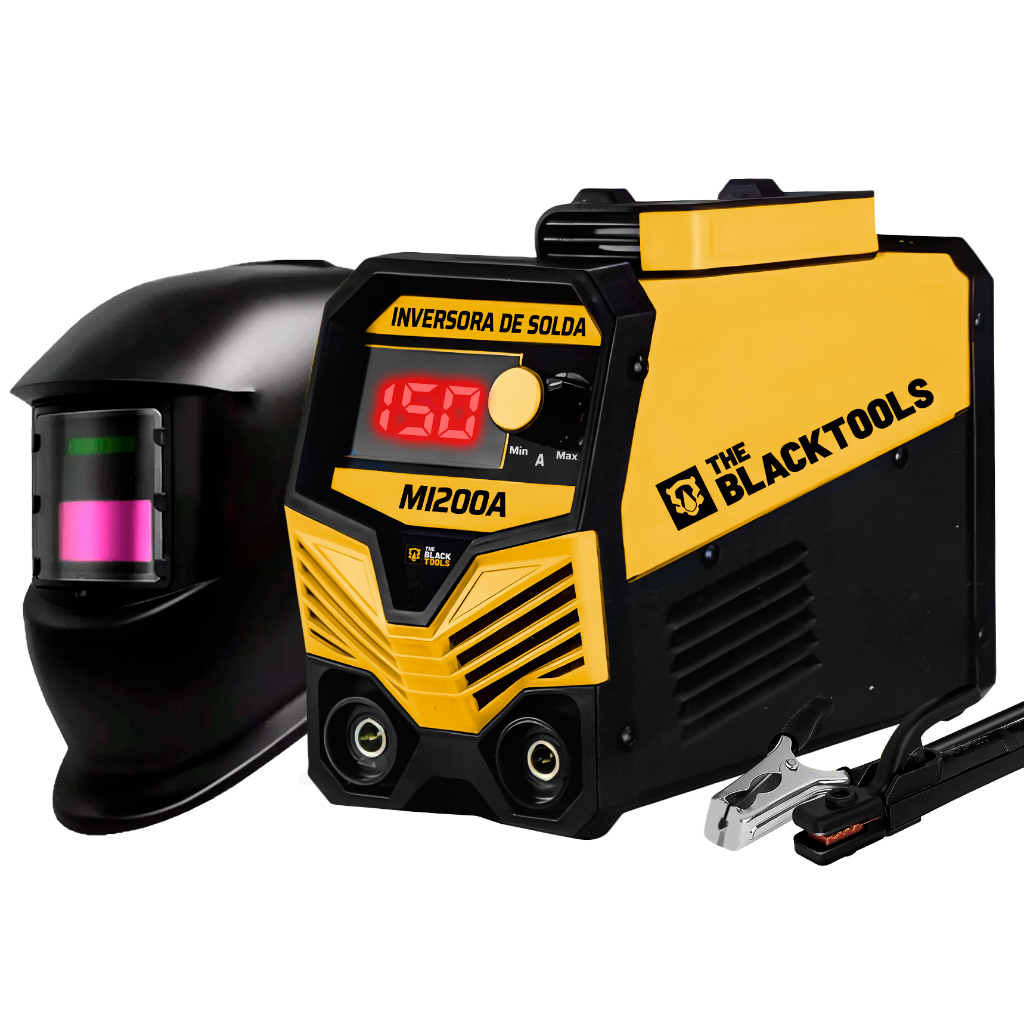
Maquina De Soldar Eletrodos

Entendendo a soldagem com eletrodo revestido
A maioria das pessoas que chega na oficina pela primeira vez pega uma maquina de soldar eletrodos e liga achando que vai funcionar como mágica. Não funciona. Você precisa ajustar corrente, escolher o eletrodo certo, fazer a técnica correta e ainda lidar com um equipamento que pode ter vício de fábrica ou simplesmente estar velho. Vou explicar do jeito que eu aprendi na prática. Eu tinha um caso específico com um soldador invissor de 220V que comprei usado. A corrente oscilava quando eu aumentava a amperagem acima de 120A. O problema era um capacitor do retificador com fuga. Em vez de mandar trocar o componente inteiro, eu desliguei a carga máxima em 100A e usei eletrodos de 2,5mm e 3,25mm para a maior parte do serviço. Isso resolveu por enquanto, mas é importante saber que se o equipamento estiver assim, você vai limitar suas opções de trabalho.
Como escolher a maquina de soldar eletrodos certa
O primeiro erro que eu vejo todo dia é o pessoal comprando a máquina baseada apenas no preço. Amperagem não é tudo. Uma máquina de 200A de entrada pode ter dificuldade em manter estabilidade com eletrodos de 4mm em corrente alta, enquanto uma de 180A de marca boa faz o mesmo trabalho sem arcos erráticos. Eu geralmente recomendo olhar a faixa de corrente contínua e a tensão em vazio. A tensão em vazio ideal fica entre 60V e 85V para eletrodo revestido. Abaixo disso, o arco começa a apagar fácil. Acima disso, o risco de choque aumenta sem benefício real. O tipo de alimentação também importa. Máquina monofásica 110V serve para serviços leves e esporádicos. Se você vai soldar mais de duas horas seguidas, parte trifásica ou um inversor com entrada dual 110/220V faz diferença no conforto. Aquecimento do equipamento é um problema real em máquinas antigas de transformador.
Configuração básica de corrente
A tabela que vem na caixa do eletrodo é um ponto de partida, não uma regra. Eletrodo de 3,25mm com corrente indicada de 90 a 120A pode precisar de 100A se o material for chapa fina, ou 130A se for perfil grosso. A espessura do material dita a corrente, não o diâmetro do eletrodo sozinho. Eu costumo começar na metade da faixa recomendada pelo fabricante do eletrodo e ir ajustando. Se a poça ficar muito seca e o eletrodo grudar, sobe 10A. Se o metal líquido escorrer antes de solidificar, desce 10A. Isso leva cerca de 5 minutos de teste em um pedaço de sucata antes de ir para a peça real. O ângulo do eletrodo é outro detalhe que separa um soldador amador de alguém que produz trabalho aceitável. Para cordões corridos, use ângulo de 15 a 30 graus na direção do movimento. Muito mais que isso e você vai ter penetração irregular e respingos excessivos.

Tipos de eletrodo e quando usar cada um
O eletrodo E6013 é o mais comum no Brasil e funciona bem em chapas finas e média, em condições variadas de vento e umidade. Ele tem um arco suave e é tolerante a superfícies com tinta ou ferrugem leve. Mas ele não penetra fundo. Se você precisa soldar junta de topo em chapa de 6mm ou mais, esse eletrodo vai deixar falta de penetração no raíz. O E7018 é diferente. Ele exige eletrodo seco, armário de secagem ou forno, e técnica mais apurada. Se você usar E7018 úmido, vai ter trincas a frio e porosidade. Eu perdi uma peça inteira trabalhando com E7018 que ficou exposto à umidade por uma noite. O custo do refugo foi maior que o preço dos eletrodos. O E7016 é um meio-termo. Tem penetração intermediária e é menos sensível à umidade que o E7018, mas ainda recomenda-se armazenamento adequado. Para estrutura metálica geral, ele é uma opção sólida.
Eletrodo básico (grau 70) dá resistência mecânica superior ao eletrodo de celulose (grau 60). Se o projeto exige norma AWS ou resultado certificado, o eletrodo básico é obrigatório. Para conserto caseiro de grade, portão ou suporte, o E6013 entrega resultado satisfatório.
Procedimento de soldagem passo a passo
Comece sempre limpando a superfície. Remova tinta folheada, óleo, graxa e ferrugem solta. Uma moedora com disco de fibroso ou uma escova de aço resolve. Superfície suja gera porosidade e falta de fusão, e nenhum ajuste de corrente conserta isso. Posicione o eletrodo no holders com firmeza. Um contacto frouxo causa arco instável e aquecimento desnecessário do cabo. Verifique se o cabo de massa está preso em metal limpo, perto da junta, e não em tinta ou ferrugem. Eu já vi soldador experiente perder horas com defeito que era só o cabo de massa mal posicionado. Para iniciar o arco, arranhe a superfície como se fosse acender um fósforo e levante levemente para manter o arco. Não pressione o eletrodo contra a peça. O comprimento do arco deve ser aproximadamente igual ao diâmetro do núcleo do eletrodo. Arco muito longo gera porosidade e respingos. Arco muito curto causa aderência constante.
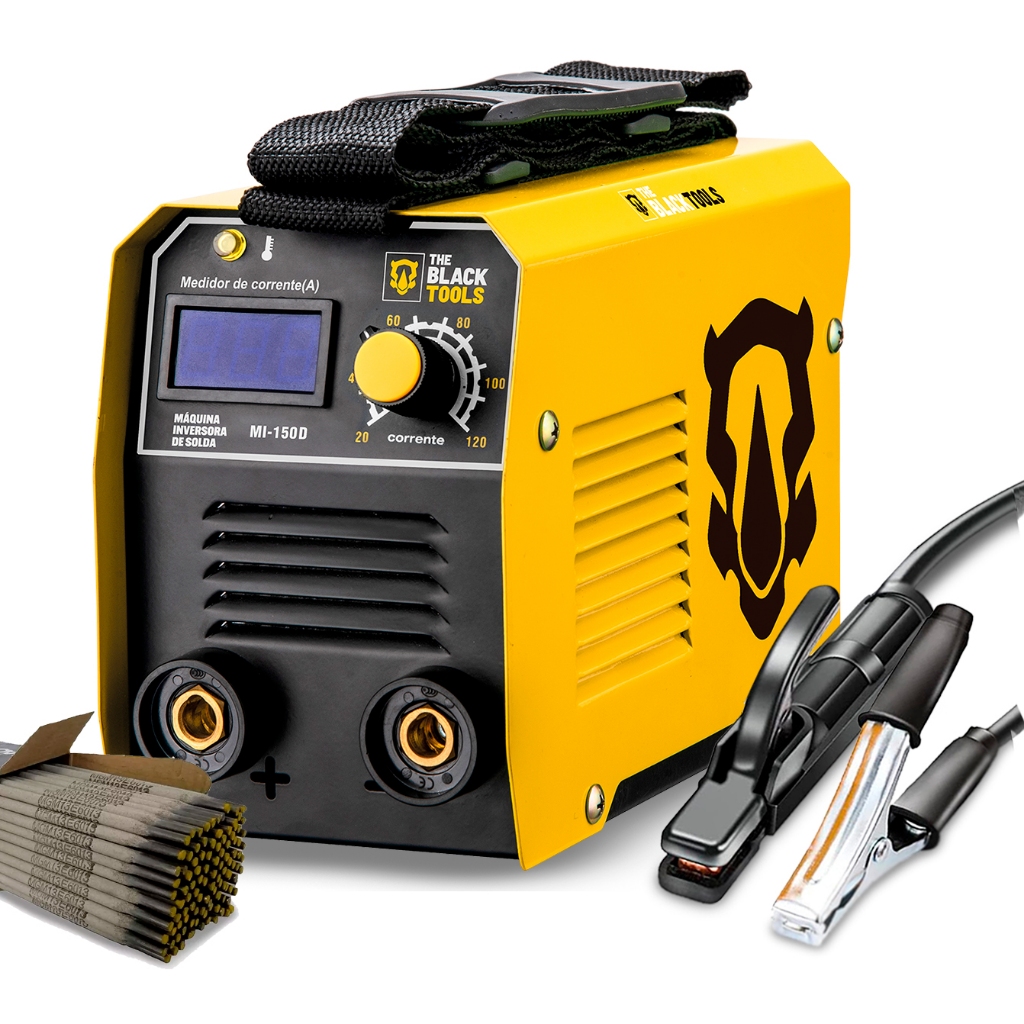
Na posição plana (PA), mova o eletrodo em zigue-zague ou straight weave para juntas mais largas, ou em linha reta para cordões simples. A velocidade de deslocamento deve manter a poça visível e controlada. Se a poça for muito grande e fluida, você está muito quente. Se ela não der lugar ao eletrodo, está muito frio. Em posições vertical e sobrecabeça, a técnica muda. Vertical para cima exige eletrodo de diâmetro menor, corrente reduzida em cerca de 10 a 15% em relação à posição plana, e movimentos curtos em escalonamento. Cada cordão sobe uns 10cm, para, deixa esfriar, e continua. Isso evita que o metal líquido escorra.
Problemas comuns e soluções práticas
Eletrodo grudando é o problema mais frequente. As causas principais são corrente baixa, arco muito longo ou superfície suja. A solução imediata é girar levemente o eletrodo quando sentir a aderência e descolar. Se repetir frequentemente, aumente a corrente em 10A e verifique o comprimento do arco. Porosidade no cordão aparece como pequenos buracos na solda. Normalmente é umidade no eletrodo, vento soprando a proteção gasosa, ou superfície contaminada. Use eletrodo armazenado corretamente, proteja o local do vento com barreiras, e limpe bem a peça antes de soldar. Falta de penetração é mais perigosa porque não é visível superficialmente. O soldador vê o cordão bonito na face e assume que está bom. Faça teste de dobra ou inspeção visual por raio X em juntas críticas. Corrente alta,.prepareção de borda inadequada e velocidade excessiva são as causas principais.
Trinca a quente ocorre quando a taxa de resfriamento é muito rápida em aços de média resistência. Pré-aquecer a peça entre 100°C e 150°C pode resolver. Trinca a frio, que aparece horas depois, está mais ligada à presença de hidrogênio no eletrodo. Use eletrodo básico seco e mantenha a temperatura de passes adequada.

Limitações da soldagem com eletrodo revestido
Essa técnica não é universal. Chapas abaixo de 2mm são praticamente impossíveis de soldar com eletrodo revestido sem queimar. Nesse caso, mig ou tig são alternativas reais. Eletrodo também não funciona bem em materiais não ferrosos como alumínio e cobre. Você vai precisar de processo diferente. SOLDAGEM EM local aberto com vento forte é outro limite. O gás de proteção do revestimento é soprado e a solda fica porosa. Abaixo de 5km/h de vento o problema é mínimo. Acima disso, use toldo ou barreira física. Sem isso, descarte o eletrodo e migule para outro método. A velocidade de deposição do eletrodo revestido é inferior ao mig e ao submergido. Para grandes volumes de cordão, como viga longas ou tanques, o investimento em outro processo se paga em tempo. Para produção baixa, manutenção e reparo, o eletrodo continua sendo a ferramenta mais acessível.
Acabamento estético também não é o ponto forte. O revestimento gera escória que precisa ser removida com marreta e escova, e o respingo espalha pela peça. Se o acabamento visual é prioritário, considere um processo limpo. Para estrutura funcional escondida por pintura, o eletrodo entrega resultado dentro do esperado.
Dicas de manutenção da sua maquina de soldar eletrodos
Limpeza interna periódica é essencial. Poeira e cavacos de metal acumulados dentro do invólucro causam curtos e superaquecimento. Use ar comprimido a cada 50 horas de uso ou trimestralmente, dependendo do ambiente. Desenergize a máquina antes de abrir qualquer compartimento. Verifique os cabos e conexões regularmente. Cabo com isolamento rompido é perigo de choque e perda de corrente. Conector do porta-eletrodo com parafuso frouxo gera aquecimento e queda de amperagem. Substitua peças danificadas sem delay. Armazenamento em local seco prolonga a vida do equipamento. Umidade dentro da máquina acelera corrosão dos contatos internos e degrada isolantes. Se o ambiente é úmido, considere colocar sílica gel ou desumidificador próximo ao equipamento.

Calibração de corrente em máquinas analógicas tende a desviar com o tempo. Use um amperímetro clamp para verificar se a indicação corresponde à leitura real. Divergência maior que 10% justifica ajuste ou envio para assistência técnica. Trabalho crítico depende disso.
Galeria
-
Máquina De Solda Inversora Eletrodo 150a 220v + Máscara Escurecimento ...