Maquina De Torneiro Mecanico
O básico que ninguém explica direito
Eu trabalho com tornos manuais numa oficina pequena há anos. O primeiro problema é que as pessoas confundem maquina de torneiro mecanico com CNC sem entender a diferença prática. Uma coisa é uma bancada onde você vira as rodas manualmente e sente o corte. Outra é uma fresadora com controle numérico. Ambas fazem peças, mas exigem mentalidades completamente diferentes. Um torno mecânico manual é basicamente um motor, um prato que gira, e um operador que precisa saber quando apertar ou soltar algo. O cabeçote fixo segura o fuso e a polia. O contraponto apoia a peça. O carro principal move a ferramenta longitudinalmente ou transversalmente. O avanço e o fuso de rosqueamento transferem o movimento do motor para o carro. O sistema de alimentação é o que diferencia um torno básico de um mais completo. Sem ele, você só consegue fazer superfícies simples com a mão livre, e isso raramente fica aceitável.
maquina de torneiro mecanico: o que realmente importa na prática
Existem tornos miniatura de bancada, tornos de fundo de quintal com cama de 200mm, e tornos industriais maiores. O mais comum em oficinas pequenas é o torno de 150 a 250mm de altura entre centros. Esses máquinas usam motor de 1/2 cv a 1 cv, caixa de avanços simplificada, e geralmente operam com polias trinca ou caixagearhead chinesa. Funcionam. Porém, a faixa de rotação é limitada e o binário cai rápido quando a ferramenta desgasta. Quem não entende isso tende a pedir para a máquina fazer o que ela não consegue e depois culpar o equipamento. O erro é do operador, não da máquina.
Como escolher e configurar uma máquina
Se você está montando um torno pela primeira vez, verifique três coisas antes de comprar. A primeira é a folga do carro principal. Deslize a parte móvel pela guia e empurre lateralmente. Se houver mais de 0,1mm de jogo, o furo que você usinar vai ficar ovalado. A segunda é a perpendicularidade entre o fuso e a guia do carro transversal. Use um paquímetro ou comparador relógio em uma barra paralela montada no prato. Se desviar mais de 0,05mm em 100mm de curso, o cone que você cortar não vai fechar direito. A terceira é o estado dos mancais do fuso principal. Gire o prato manualmente. Deve girar livre, sem pontos duros, sem folga axial perceptível. Qualquer ruído de esferas ou atrito irregular indica desgaste ou ajuste inadequado nos mancais. Os acessórios básicos que você vai usar sempre são: prato de três garras para peças redondas, prato de quatro garras para formas irregulares, contraponto fixo, porta-ferramentas, e suporte de barra de avanço. Ferramentas de metal duro com insertos trocáveis são mais práticas para acabamento. Metal duro rápido é melhor para operações pesadas de desbaste, porque pode ser afiado no local e aguça cantos vivos que o inserto de Carboneto não alcança.

Parâmetros de corte: a parte que as planilhas não contam
A velocidade de corte em metros por minuto depende do material. Aço doce gira em torno de 25 a 35 m/min. Aço temperado precisa de metade disso. Alumínio permite 150 a 300 m/min. A Conversão para RPM usa a fórmula básica: RPM = (Velocidade × 1000) / ( × Diâmetro da peça em mm). Se a peça tem 20mm de diâmetro e você opera aço doce a 30 m/min, a rotação certa é aproximadamente 477 rpm. A maioria dos tornos baratos não chega a esse valor nem nas marchas mais altas. O avanço por volta determina o acabamento superficial. Avanço de 0,1mm/rev dá rugosidade boa para acabamento funcional. Avanço de 0,05mm/rev melhora bastante. Avanço menor que 0,02mm/rev muitas vezes causa Vibração e não melhora acabamento, porque a ferramenta está raspando ao invés de cortar. Perfil de cavaco também indica o problema. Cavaco castanho e enrolado é corte limpo. Cavaco azul ou preto indica temperatura alta demais. Cavaco em flocos longos e retangular é excesso de avanço ou ferramenta com ângulo de ponta inadequado. Existe um detalhe que quase ninguém menciona: a rigidez do sistema-peça-ferramenta. Uma peça longa e fina, como uma barra de 400mm de comprimento por 10mm de diâmetro, nunca vai responder bem aos parâmetros de uma peça curta. A deflexão mata o acabamento. Você precisa reduzir velocidade, avanço e profundidade de passagem, e usar contraponto ou suporte fixo. Se insistir nos valores da planilha, vai quebrar a ferramenta e ainda assim não vai obter tolerância.
Problema real: tornaço de barra endurecida e insertos quebrando
Uma situação específica que eu encontrei recentemente envolveu tornar barra de aço 4140 temperado com dureza cerca de 45 HRC num torno de bancada pequeno. As planilhas indicavam velocidade de corte de 80 m/min para esse material com inserto de carboneto revestido. Eu configurei a máquina nessa velocidade, avanço de 0,08mm/rev, passe de 0,5mm de profundidade. O inserto quebrou em menos de dois minutos. Tentei reduzir a velocidade pela metade e o resultado foi o mesmo. A ferramenta simplesmente não estava cortando. Estava esfolando. A solução foi trocoar para ferramenta de metal duro rápido, rebarba o corte para um ângulo de saída positivo maior, reduzir a rotação para metade do recomendado, usar óleo de corte em vez de fluido soluble, e dar passadas muito leves, da ordem de 0,1 a 0,2mm de profundidade. O processo ficou mais lento, mas as ferramentas duraram horas em vez de segundos. O acabamento saiu aceitável, com rugosidade cerca de Ra 3,2m, sem trincas térmicas na superfície. Isso mostra que a planilha é um ponto de partida, não uma regra.
Tolerâncias e limitações do torno manual
Um torno manual bem ajustado consegue repetir tolerâncias da ordem de 0,05mm com operador experiente. Furos concêntricos com folga controlada exigem ajustamento fino do prato de quatro garras. Rosqueamento com passo métrico exige que o fuso de rosqueamento esteja em boas condições e que o operacional saiba usar o abridor de carro na hora certa. Tolerâncias abaixo de 0,02mm em comprimento ou diâmetro são quase impossíveis de manter consistentemente sem equipamento de medição adequado e prática consolidada. Peça após peça, a variação ocorre por expansão térmica, folga dos carros, e variação na força de fixação. Quando o projeto exige produção em série com consistência dimensional, o torno manual não é a resposta. Um torno CNC resolve isso. A máquina manual ainda tem valor enorme para prototipagem, ajustes finos, reparos, e pequenas quantidades. Mas tentar usar ela como se fosse CNC é gastar tempo e material sem ganho real.

Manutenção básica que evita problemas sérios
Limpe as guias a cada uso. Resíduo de cavaco e líquido de refrigeração seco formam abrasivo que desgasta os revestimentos. Verifique o nível de óleo dos trens de avanço semanalmente. Troque o óleo da caixa de engrenagens a cada seis meses se a máquina receber uso pesado. Aperte os contrapinos dos carros se notar folga excessiva. Lubrifique o fuso principal com graxa adequada nos mancais conforme o manual do fabricante. Nenhuma dessas tarefas é complicada. Ignorar gera reparos caros. O torno mecânico manual ainda é uma das ferramentas mais úteis numa oficina. Ele não é perfeito, tem limitações reais, e exige prática para extrair o melhor desempenho. Compreenda o que a máquina consegue e onde ela falha. Use os parâmetros corretos para o material, ajuste a velocidade, controle o avanço, e não confie cegamente em tabelas genéricas. Com isso, a sua maquina de torneiro mecanico vai entregar resultados consistentes por muitos anos.
Galeria
-

Torneiro mecânico: o que esse profissional faz? | Prime Cursos -
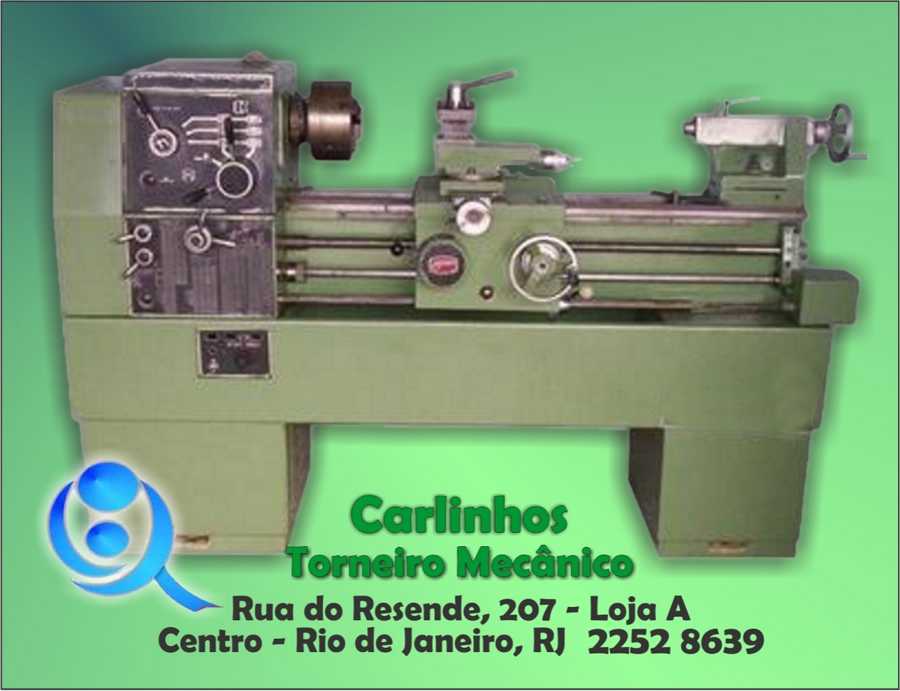
Carlinhos Torneiro Mecânico: Torno mecânico -

Torneiro Mecânico(turner mechanical) - YouTube
