Maquina Mig Com Gas

O que você precisa saber antes de ligar a máquina
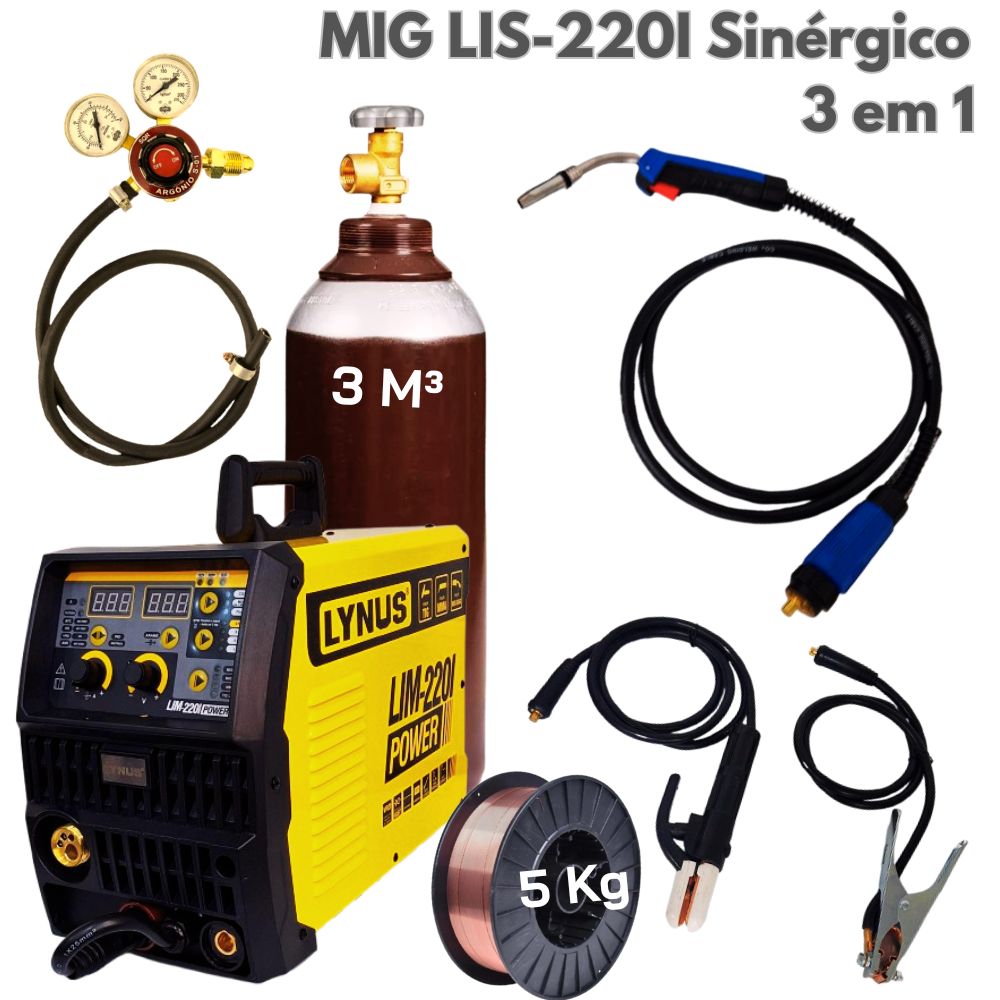
A solda MIG com gás, também chamada de GMAW, usa um arame contínuo alimentado por uma bobina e um gás protetor que vem de uma garrafa. O arame derrete e forma o cordão, enquanto o gás evita que o oxigênio e o nitrogênio do ar contaminem a poça de fusão. Parece simples, porque é. Mas tem detalhes que estragam o serviço se você não prestar atenção. Eu trabalho com isso há anos em oficina e em campo, e a maioria dos problemas não vem da máquina em si. Vem de configuração errada, gás inadequado ou arame vencido. Vou explicar o básico, mas também dar uns conselhos que só aparecem quando você queima três ou quatro rolos de arame achando que está tudo certo.
Configurando uma maquina mig com gas do jeito certo
Antes de acionar o gatilho, configure três coisas: tensão, velocidade do arame e fluxo de gás. O manual da máquina dá uma tabela, mas ela é apenas um ponto de partida. A tabela não considera umidade, temperatura, tipo de junta ou espessura real da peça. Eu costumo começar pelo valor da tabela e depois ajustar na prática. Para aço carbono com arame de 1,0 milímetro, costumo iniciar em torno de 16 a 18 volts e 7 a 9 metros por minuto de velocidade de arame. Se estiver muito baixo, o arame cola. Se estiver muito alto, o cordão fica estreito, espalhado e com respingos grossos. O correto é ajustar até ver um ruído constante, tipo fritura suave, e um cordão com formação de ondas regulares. O fluxo de gás para MIG em aço carbono com mistura argônio e dióxido de carbono costuma ficar entre 12 e 18 litros por minuto. Fluxo baixo gera porosidade. Fluxo alto causa turbulência e também gera porosidade, o que é contra-intuitivo, mas é verdade. Gás demais puxa o ar ao redor da tocha e quebra a proteção.
Tipos de gás e quando usar cada um
O gás define o comportamento da poça, a penetração e a quantidade de respingo. As combinações mais comuns no Brasil são: Mistura C25: 75 por cento argônio e 25 por cento dióxido de carbono. É a mais usada para aço carbono geral. Oferece boa penetração, cordão mais plano e respingo controlado. Funciona bem em chapas de 1 milímetro até 12 milímetros na maioria das aplicações. Mistura triatómica: argônio, dióxido de carbono e oxigênio. Geralmente algo como 90 por cento argônio, 5 por cento dióxido de carbono e 5 por cento oxigênio. Melhora a molhabilidade e a fluidez do cordão. É mais comum em processos como Oxy MIG ou quando se busca acabamento mais liso em posições elevadas.
Dióxido de carbono puro: penetração mais profunda, mas muito respingo e cordão mais alto e irregular. Ainda é usado em estruturas pesadas e fabricação de tubos, mas exige mais limpeza pós-solda. Argônio puro: não serve para aço carbono. Esse gás é para alumínio e outros metais não ferrosos. Se você colocar argônio puro em aço, vai ter penetração rasa, cordão largo e fraco, e muitos defeitos.
Problema real que eu tive e como resolvi
Uma vez, num serviço de manutenção rápida, comecei a ter porosidade superficial em juntas de chapa de 2 milímetros com C25. A máquina estava OK, o arame era novo, a garrafa tinha pressão. Eu já tava prestes a culpar o material quando percebi o detalhe: a mangueira de gás tinha ficava exposta a um vazamento silencioso numa conexăo mal apertada perto do redutor. O gás estava passando, mas o manômetro da garrafa indicava pressão normal porque o vazamento era a montante do ponto de medição que eu conferia. A solução foi simples, mas demorei pra achar. Substituí a conexão, usei fita de vedação adequada e fiz teste com água sabonhada em todos os pontos. Depois disso, a porosidade parou. Esse tipo de falha não aparece nos manuais. Você só aprende quando o serviço volta pro retrabalho.
Defeitos comuns e o que eles indicam
Porosidade: quase sempre é gás, umidade ou superfície suja. Verifique fluxo, vazamentos, limpeza da peça e data de validade do arame. Arame embobinado armazenado em local úmido oxida e gera hidrogênio na solda. Arame cozinhando ou entupindo: caneta de contato gasta, tubo de alimentação danificado, tensão de alimentação incorreta ou curvatura excessiva da mangueira. Eu costumo trocar a caneta de contato a cada dois ou três rolos em produção, dependendo da corrente. Não adianta insistir com peça gasta. Respigo excessivo: tensão alta demais, gás com percentual errado de CO2, distância muito grande ou polaridade invertida. A polaridade correta para MIG com arame metálico é DCEP, ou seja, polo positivo na tocha e negativo na peça. Se inverter, a penetração some e o respingo dobra.

Fissuração a quente: mais comum em aços de alta resistência e espessuras grandes. Envolve química do metal de solda, restrição da junta e taxa de resfriamento. Às vezes precisa de pré-aquecimento entre 100 e 150 graus Celsius, dependendo do material.
Dicas práticas que fazem diferença no dia a dia
Manutenha a distância de trabalho consistente. Cerca de 10 a 15 milímetros da ponta do arame até a peça funciona na maioria dos casos. Se afastar muito, o cordão fica largo e raso. Se aproximar demais, corre risco de curto-circuito constante e respingo violento. Limpe a superfície antes de soldar. Tinta, óxido, graxa e umidade geram defeitos. Uma lixa ou escova de aço resolve rápido. Eu perco menos tempo limpando do que retrabalhando depois. Verifique a tensão da bobina de alimentação. Ela deve segurar o arame sem amassá-lo. Se a rosca de pressão estiver muito forte, o arame deforma e trava. Muito frouxa, patina e a velocidade cai.
Use gás de qualidade reconhecida. Gás recuperado ou de origem duvidosa pode conter umidade e impurezas que aparecem como microporosidade. Não economize nisso.

Limitações que ninguém conta
MIG com gás não é solução para tudo. Em ambientes ventilados, como galpões abertos, o gás protege é mais difícil. O vento dispersa a cobertura gasosa e a solda fica porosa. Nesse caso, você precisa de proteção com telas ou reduz a velocidade do gás, mas mesmo assim o risco persiste. Para exteriores ventosos, o processo FCAW com arame tubular autoprotegido é mais tolerante. Também não é o melhor para alumínio, a menos que você use tigela de gás maior e gás argônio puro com fluxo adequado. E para chapas muito finas, abaixo de 1 milímetro, o controle fica instável se a máquina não tiver função pulsada ou sinergia boa. Nesse caso, TIG ou laser são alternativas mais adequadas. O processo gera fumos e radiação UV intensos. Uso obrigatório de capuz com filtro adequado, luvas e avental de couro. A ventilação do local também é crítica. Poeira de solda acumulada no pulmão não tem cura.
Selecionando parâmetros para espessuras comuns
Para chapa de 1 milímetro, arame de 0,8 milímetro, tensão por volta de 16 volts e velocidade próxima de 5 metros por minuto com C25. Trabalho rápido, sem focar muito, senão queima. Para chapa de 3 milímetros, arame de 1,0 milímetro, tensão entre 18 e 20 volts, velocidade entre 7 e 9 metros por minuto. Passa bem em uma ou duas passadas, dependendo do preparedo. Para chapas de 6 a 8 milímetros, arame de 1,2 milímetro, tensão entre 22 e 25 volts, velocidade entre 8 e 11 metros por minuto. Geralmente exige múltiplas passadas e prepares em V ou X.
Esses valores são ponto de partida. Ajuste conforme o ruído, a aparência do cordão e a penetração real no teste de rasgo.
Sobre segurança e qualidade final
A máquina MIG com gás é rápida e eficiente quando bem configurada. Mas a velocidade não substitui a preparação. Corte adequado, fixação correta, limpeza e parâmetros ajustados economizam mais tempo do que qualquer recurso tecnológico da máquina. Equipamento bom ajuda, mas não conserta má prática. Se o trabalho exige norma, como construção civil ou indústria, consulte os procedimentos qualificados e os ensaios necessários. Porosidade aceitável em uma placa de teste pode ser defeito crítico em uma estrutura soldada. A diferença é o critério de aceitação, não o processo. Na prática, o que separa um serviço bom de um ruim raramente é a marca da máquina. É a consistência na configuração, a atenção aos detalhes pequenos e a disposição de parar e corrigir antes de continuar. O retrabalho custa mais caro do que o tempo gasto ajustando os parâmetros certo na primeira vez.
Galeria
-

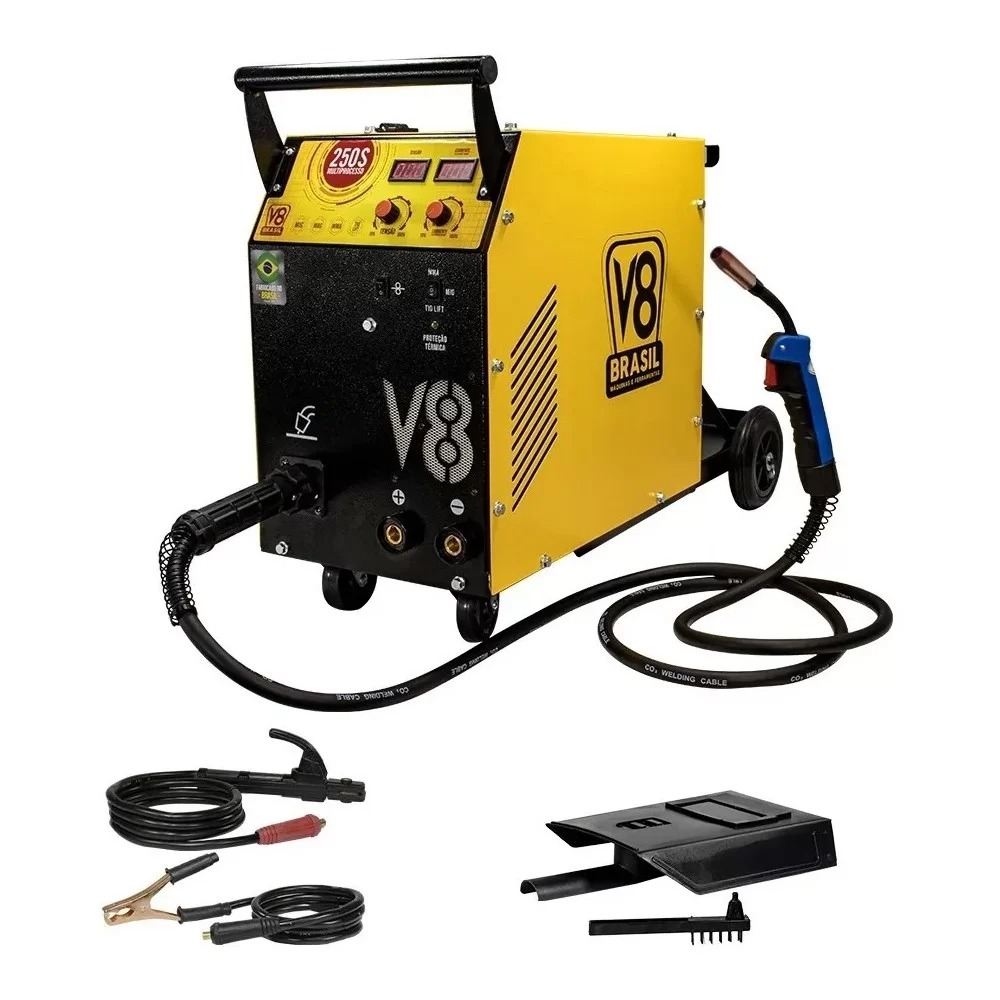
Maquina De Solda Inversora 250 Mig Tig Mma Multiprocesso Com E Sem Gás ...
