Maquina Para Solda Tig

O que você realmente precisa saber antes de comprar uma máquina TIG
A maioria das pessoas compra a primeira máquina TIG que encontra e depois passa três semanas tentando fazer uma junta que não fique cheia de poros. Isso acontece porque o mercado brasileiro está cheio de equipamento genérico, e a diferença entre algo que funciona e algo que é frustrante mora nos detalhes que ninguém menciona na ficha técnica. O primeiro passo é entender o que você vai soldar. Se o seu trabalho é aço carbono até 6mm, uma máquina CC convencional resolve. Se você vai lidar com alumínio, precisa obrigatoriamente de CA/CC com wave form control, caso contrário o arco vai oscilar de forma imprevisível e a poça vai se comportar de maneira caótica. A diferença de preço entre essas duas categorias é significativa, então não pule essa etapa pensando que uma máquina universal serve para tudo. O amperagem também é mais crítico do que parece. Uma máquina de 150A parece suficiente no papel, mas quando você tenta soldar alumínio de 3mm com ela, fica clara a limitação. Recomendo no mínimo 200A para qualquer coisa que exija performance real. O ciclo de trabalho é outro dado que as planilhas nunca explicam direito — uma máquina de 200A com ciclo de 60% só aguenta 6 minutos de solda contínua antes de desligar por superaquecimento. Para trabalho profissional, busque 100% de ciclo no amperagem que você vai usar na prática.
Configuração prática do equipamento
A setup inicial é onde a maioria erra. O gás precisa ser argônio puro, grau 4.0 ou superior. Misturas com hélio melhoram a penetração em materiais grossos, mas encarecem o processo sem benefício perceptível para a maioria das aplicações. A vazão recomendada varia entre 8 e 15 litros por minuto, dependendo do tamanho do bocal e se você está usando trava-gás ou pé. Vazão baixa causa oxidação. Vazão alta causa turbulência e também oxidação. O ideal é ajustar e testar com um corte transversal em uma peça de sucata. O tungstênio é outro ponto que muita gente trata com descuido. Para aço e aço inoxidável, use lantânio ou tório de 2 a 2,4mm, afiado em cone de 15 a 30 graus dependendo da espessura. Para alumínio, o tungstênio precisa ter ponta arredondada, senão o arco se espalha sem controle. Eu já passei uma semana inteira resolvendo um problema de instabilidade de arco em uma chapa de alumínio de 2mm e descobri que estava usando um bico de cerâmica maior que o necessário, o que criava uma zona de proteção gasosa insuficiente ao redor da poça. Trocar para um bocal menor resolveu em cinco minutos.
Parâmetros que fazem diferença no resultado
O balanceamento CA é o parâmetro mais negligenciado e o que mais impacta a qualidade na solda de alumínio. O (ação de limpeza) remove a camada de óxido de alumina, que funde a 2072°C enquanto o alumínio base derrete a 660°C. Sem limpeza adequada, você tem sujeira incorporada. O aquecimento (envelope) é o que mantém a poça fundida. Comece com 60% de limpeza e 40% de aquecimento e ajuste conforme a espessura. Materiais mais finos precisam de menos limpeza para não queimar. O rampa de início é essencial para evitar trincas de cratera no começo. Um pré-fluxo de 1 a 3 segundos com corrente reduzida permite aquecer a peça e estabelecer o banho antes de aplicar a potência total. O rampa de final também é obrigatório — desligar a máquina abruptamente deixa crateras que são focos de trinca. Configure um declínio de 3 a 5 segundos na corrente final. A frequência de pulsos é útil quando você trabalha com chapas finas ou precisa controlar melhor a entrada de calor. Em alumínio abaixo de 3mm, pulsos entre 2 e 5Hz com corrente de pico 60% maior que a de base dão controle quase cirúrgico. Acima disso, o pulso pode atrapalhar mais do que ajudar, porque a poça responde de forma inconsistente e você perde o ritmo visual.

Problemas comuns e soluções diretas
O problema mais frequente é porosidade. Na grande maioria das vezes, a causa é contaminação superficial, não configuração da máquina. Aço carbono precisa ser removido de óleo, tinta e ferrugem antes de soldar. Inox exige lixa dedicada que nunca toccou outros materiais, porque contaminação por ferro causa corrosão precoce na junta. Aluminium precisa de escova de aço inox ou solvente degomificante. Nada de lixa comum ou pano que esteve em contato com metais. Odeformação térmica em chapas finas é outro problema crônico. A solução não é diminuir a corrente — isso piora a penetração. É usar pulse welding, guias de calor ou soldar em passes curtiss com pausa para resfriamento. Eu já perdi duas peças de inox de 1,5mm por encolhimento porque tentei fazer o cordão todo de uma vez. Depois passei a fazer passes de 5cm com descanso de 30 segundos entre cada um, e a distorção caiu para praticamente zero. Sujeira no cordão é quase sempre problema de limpeza do tungstênio ou vazão inadequada de gás. Se o tungstênio estiver contaminado com preenchimento, o arco se espalha e a penetração desaparece. Limpe com lixa específica para tungstênio ou um afiador dedicado. Nunca use a mesma lixa que você usa para outros metais. A corrente também interfere: muito alta para a espessura causa penetração excessiva e quebra do fundo, enquanto corrente muito baixa deixa o cordão sobreposto e frio.
Limitações que ninguém conta
Máquinas TIG portáteis de entrada têm limitações sérias de estabilidade de arco em correntes baixas. Abaixo de 30A, o arco pode começar a vibrar e a solda fica irregular. Isso é particularmente problemático em alumínio fino, onde você precisa trabalhar com correntes entre 40 e 80A. Se o seu foco principal é chapa fina de alumínio, invista em uma máquina com controle preciso de corrente abaixo de 50A ou considere um equipo dedicado a esse segmento. A curva de aprendizado também é mais íngreme do que em processos como MIG ou eletrodo. Enquanto um operador de eletrodo consegue produzir juntas aceitáveis em poucas semanas, um soldador TIG competente leva de 3 a 6 meses de prática regular. O coordination entre os dois braços, o pé e a percepção visual da poça é complexo. Não subestime esse tempo. Também é importante notar que máquinas TIG combinadas com MIG funcionam como generalistas — a função TIG costuma ser a fraqueza nesses equipamentos. Se TIG é o seu foco principal, compre uma máquina dedicada a esse processo, mesmo que isso signifique ter dois equipamentos diferentes na oficina. O consumo de gás também encarece o processo. Um bico padrão de 8mm consome cerca de 10 litros por minuto. Uma caixa de 6m³ dura aproximadamente 36 minutos de solda contínua. Em produção real, isso significa trocar caixa com frequência, e o custo operacional é consideravelmente mais alto que em processos com consumo de gás reduzido ou sem gás. Leve isso em conta no orçamento do serviço.
Galeria
-

Maquina Solda Tig Dc Tigon 160 Boxer Completa Cilindro | Parcelamento ... -

Máquina de Solda TIG Galaxy 200 - Weld Vision -

Máquina Inversora de Solda Tig 220a Tigon 220v Boxer -
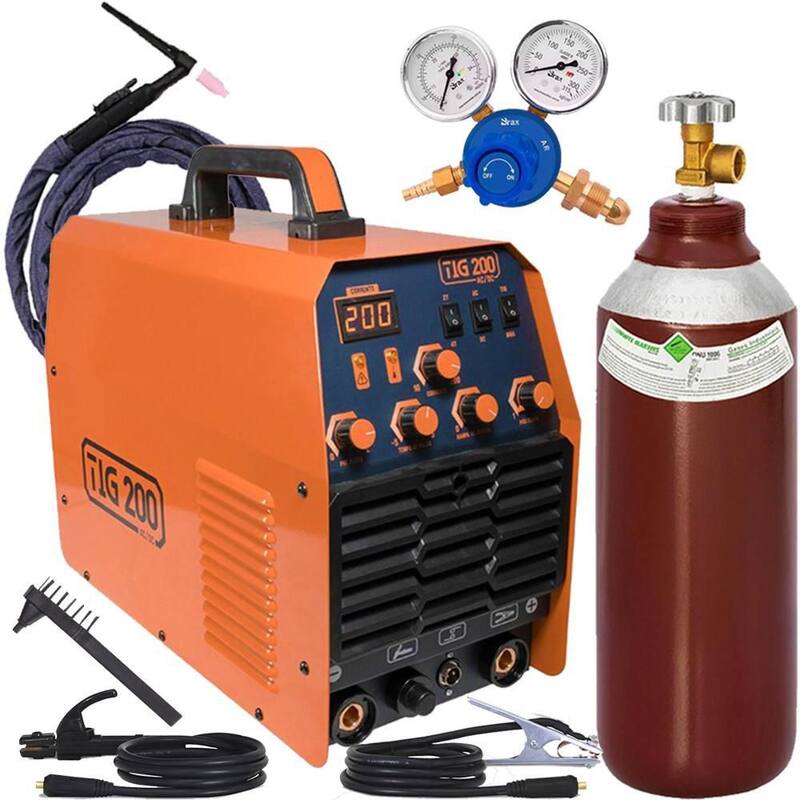
Maquina Solda Inversora 200 Tig Acdc Alumínio Inox Pro Euro - Pró euro ...
