Máscara Homem De Ferro Para Imprimir
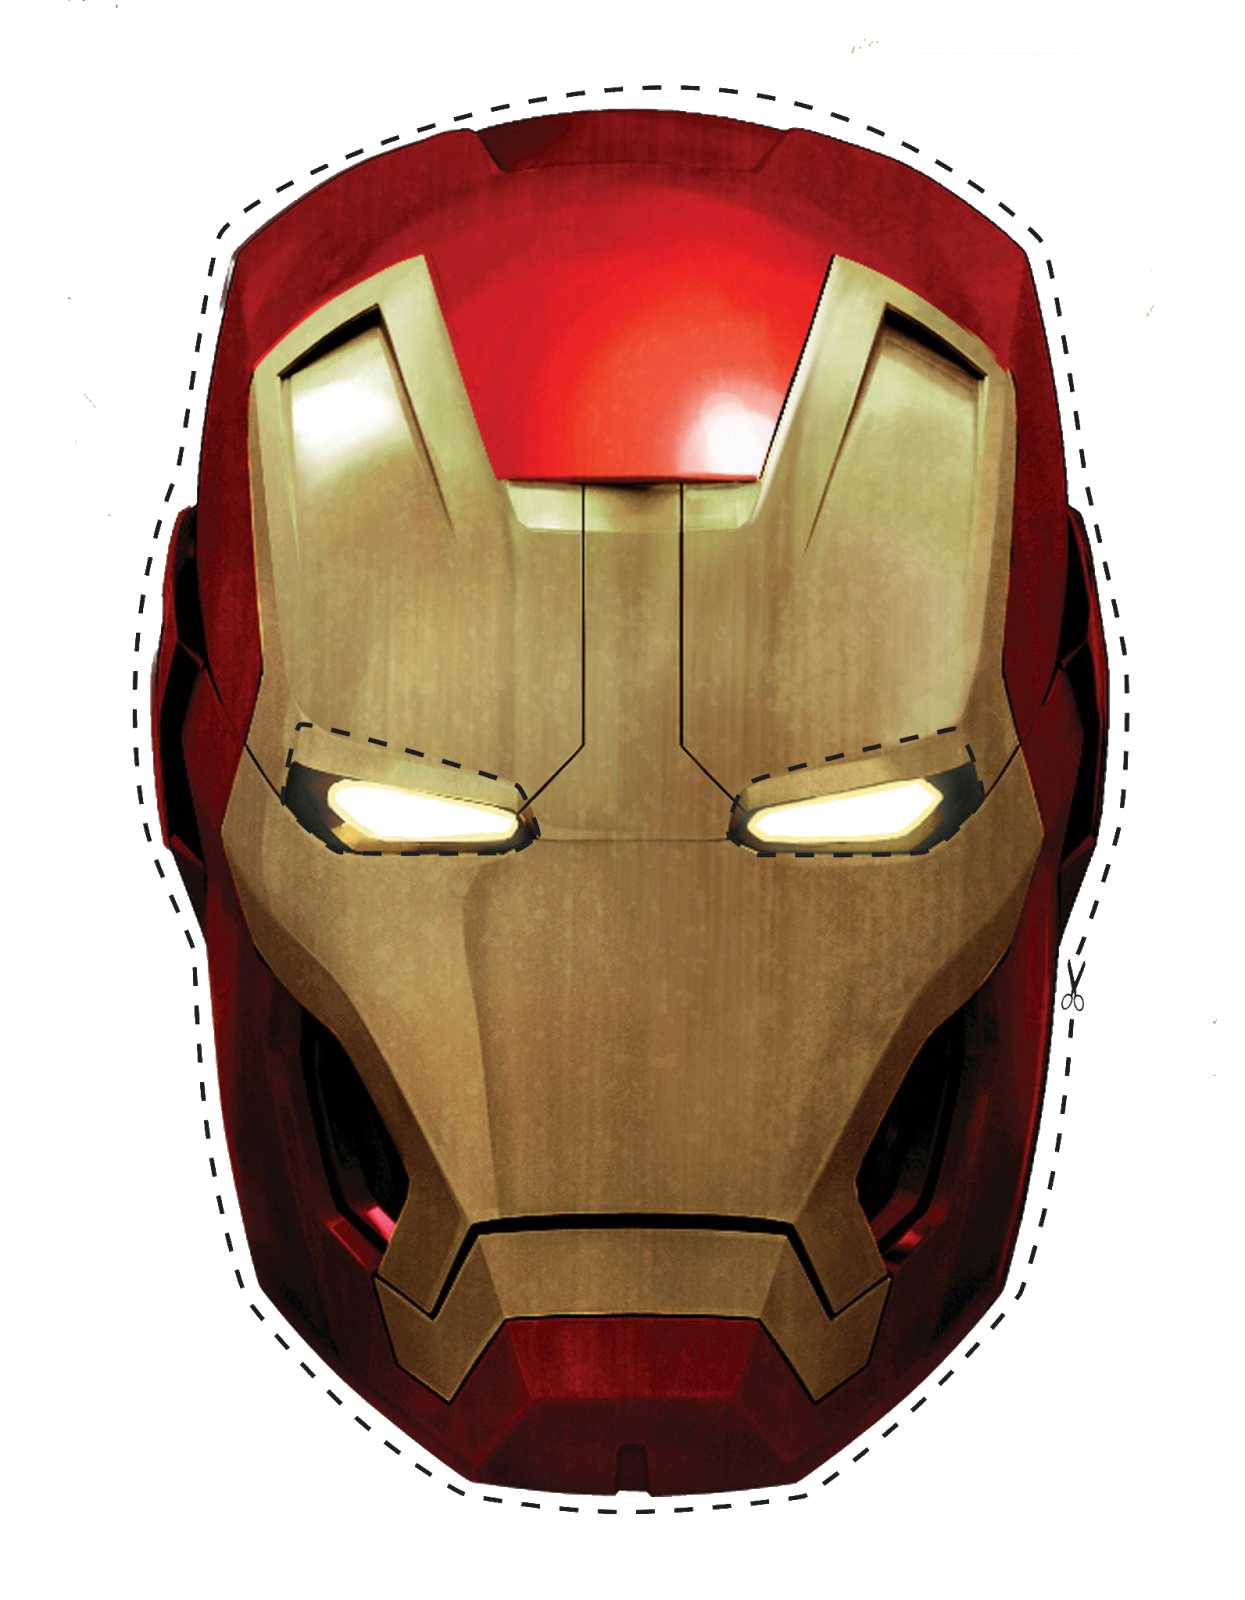
Como imprimir uma máscara do Homem de Ferro em casa
Você precisa de um arquivo 3D adequado e de uma impressora que consiga lidar com peças grandes. A maioria dos projetos disponíveis na internet já vem em formato STL ou OBJ, prontos para serem fatiados. O problema é que não basta baixar e mandar imprimir. Uma máscara do Homem de Ferro tem curvas complexas, detalhes finos na região dos olhos e da boca, e geralmente ultrapassa o volume de construção da maioria das impressoras domésticas. Isso exige planejamento prévio. Os arquivos mais comuns que circulam online variam entre 150 MB e 400 MB quando incluem texturas. Modelos mais simplificados, voltados para impressão em filamento comum, ficam na faixa de 20 MB a 80 MB. A diferença de qualidade entre um e outro é brutal. Modelos gratuitos costumam ser escaneamentos ou reconstruções aproximadas, o que significa que as proporcões faciais podem não ficar perfeitas. Se você quer algo que pareça realmente com a armadura do Tony Stark, modelos pagos de criadores como 3DUnicorn, 3DGence ou Printables costumam ter muito mais refinamento nos detalhes das juntas e nas Vinhetas vermelhas e douradas. Antes de qualquer coisa, verifique a orientação de impressão recomendada pelo autor do arquivo. Alguns modelos vêm divididos em várias partes para caber na cama de impressão. Outros são impressos inteiros em orientações verticais que economizam suportes, mas gastam muito mais tempo. Eu já gastei seis horas tentando ajustar um modelo que dividia a máscara em doze peças porque não li as instruções do criador. No final, reuni as peças com cola de cianoacrilato e massa epóxi, mas o resultado ficou visivelmente costurado. A lição é simples: escolha um arquivo que já venha dividido de forma lógica ou que caiba todo na sua impressora sem precisar de montagem.
Suportes são o maior vilão aqui. A máscara tem muitas saliências e a região dos olhos exige suporte interno. Use suportes estruturados em vez de orgânicos se quiser facilitar a remoção. Configurações de densidade de suporte entre 15% e 20% com espessura de linha de 0,2 mm são um ponto de partida razoável. Se a sua impressora tiver modo de soporte tree, ative. Ele gasta menos material e se remove com muito menos risco de danificar os detalhes da máscara. O material também importa mais do que a maioria das pessoas admite. PLA é o padrão, mas ele amolece a partir de 60°C. Se você deixar a máscara dentro de um carro no verão, ela vai deformar. PETG aguenta até cerca de 80°C e é mais resiliente mecanicamente. ABS é ainda melhor em resistência térmica, mas deforma com facilidade durante a impressão se a câmara não for aquecida. Eu imprimo minhas máscaras em PETG a 240°C no bico e 230°C na cama, com velocidade de 50 mm/s e camada de 0,2 mm. O tempo médio gira em torno de 18 horas para uma peça de 30 cm de largura. Não é rápido, mas o acabamento sai aceitável sem muito pós-processamento. Uma coisa que poucos mencionam é a questão do encolhimento. PETG e ABS encolhem de 0,5% a 1,5% dependendo da temperatura ambiente e da umidade. Se o arquivo foi modelado para uma cabeça adulta padrão de 58 cm de circunferência, sua máscara pode ficar apertada ou folgada se você não ajustar as dimensões no slicing. Eu resolvi isso medindo minha cabeça antes de imprimir e ajustando o fator de escala no Cura ou PrusaSlicer para 1,03x. O resultado ficou perfeito, sem precisar de ajustes manuais afterward.
Aqui vai uma dica que ninguém fala: imprima primeiro uma versão em escala reduzida, na proporção 1:2, para testar se o modelo está equilibrado e se as partes se encaixam antes de gastar horas e filamento numa versão real. Eu fiz isso com um modelo de 1,2 kg que custou R$ 80 em filamento PETG. A versão em 1:2 custou R$ 12 e levou três horas. Descobri que a parte frontal da máscara tinha uma folga de 2 mm que causava instabilidade estrutural. Ajustei o modelo no Blender antes de imprimir a versão final. Economizei tempo e material.

Posicionamento, orientações e pós-processamento
O posicionamento correto pode reduzir o tempo de impressão em até 40%. Colocar a máscara deitada, com a face virada para baixo, minimiza a necessidade de suportes na região facial. O problema é que o interior fica exposto e acumula detritos de impressão. Se você quer uma máscara que seja usada no rosto, imprima com a face para cima. Os suportes ficam por fora e são mais fáceis de remover. A desvantagem é que a camada inferior da impressora fica visível no interior da máscara, o que pode ser desconfortável contra a pele. Para o pós-processamento, lixeira com lixa granulometria 220 seguida de 400 resolve a maioria dos problemas de camadas. Se o modelo tiver detalhes muito finos, evite lixar demais nesses pontos. Um primer spray de automotivo preenche microimperfeições e cria uma base uniforme para a pintura. Eu uso primer de automação da Tamiya, que é fino e cobre bem. Após a pintura, selador acrílico dá acabamento durável. A pintura em si leva cerca de duas horas com aerógrafo, dependendo da quantidade de detalhes dourados e vermelhos que o modelo exige. Se o seu objetivo é apenas decoração e não uso, considere imprimir em PLA e pintar diretamente. O PLA aceita tinta acrílica sem problemas e o acabamento final pode ser muito bom se você gastar tempo com a preparação da superfície. Já se for usar como adereço em eventos, PETG é a escolha certa pela resistência ao calor e ao impacto.
Alternativas quando a impressão 3D não funciona
Nem todo mundo tem impressora 3D. Nesse caso, restam três opções viáveis. A primeira é encomendar a impressão em serviços como 3DHubs, iMaterialise ou até mesmo empreendedores locais que oferecem impressão sob demanda. O custo varia de R$ 150 a R$ 400 dependendo do tamanho e do material. A segunda opção é comprar uma máscara pronta, o que geralmente custa entre R$ 200 e R$ 600 em lojas de cosplay. A terceira é fabricar a máscara em EVA ou resina epoxy, usando um molde comprado ou impresso separadamente. Essa última opção exige mais habilidade manual, mas o resultado final pode ser superior ao de uma impressão 3D simples, especialmente em termos de durabilidade. Eu pessoalmente desisti de imprimir em PLA depois de três máscaras deformadas por falta de controle térmico. Mudei para PETG e a taxa de sucesso subiu para cerca de 80%. As outras 20% são quase sempre culpa de arquivos mal otimizados ou configurações de slicing inadequadas para o material específico. Recomendo sempre testar uma peça de calibração antes de começar a imprimir a máscara inteira. O processo completo, do download à pintura, leva entre dois e quatro dias de trabalho intercalado, dependendo da experiência do impressor e da qualidade do arquivo escolhido. Se você seguir as etapas com atenção, consegue um resultado profissional sem depender de oficinas especializadas.
Para encontrar os arquivos, os sites mais confiáveis são Thingiverse, Printables, MyMiniFactory e Cults3D. No Thingiverse, busque por "Iron Man mask" e filtre por maisdownloaded para encontrar os modelos mais testados. No Printables, há uma comunidade ativa que comenta problemas específicos de impressão, o que é útil para evitar falhas comuns. Muitos criadores também disponibilizam versões atualizadas dos arquivos, corrigindo erros de geometria que causem problemas de slicagem. Uma última observação importante: a legislação sobre mascaras de personagens protegidos por direitos autorais é ambígua no Brasil. Impressão para uso pessoal não costuma gerar problemas, mas comercialização do produto é ilegals sem autorização. Se sua intenção é vender, consulte um advogado especializado em propriedade intelectual antes de prosseguir.

Galeria
-
Mascara Do Homem De Ferro Para Imprimir -

Mascara Do Homem De Ferro Para Imprimir -

Mascara Do Homem De Ferro Para Imprimir
