Mecanico Montador O Que Faz

O que realmente faz um montador mecânico no dia a dia
Muita gente acha que montador mecânico é só apertar parafuso com chave de impacto até o painel fechar. Na prática, o trabalho é bem mais técnico do que parece quando você entra numa linha de produção real. O montador lê desenhos técnicos, identifica tolerâncias geométricas e monta conjuntos mecânicos que vão desde simples suportes estruturais até sistemas hidráulicos completos. O nível de complexidade varia bastante dependendo do setor. Montagem de linhas de produção automotiva exige precisão de 0,05 milímetros em alguns pontos críticos. Já a montagem de estruturas metálicas para construção civil trabalha com folgas de até 3 milímetros sem comprometer a funcionalidade. Você passa o dia todo usando torquímetro, paquímetro, hastes de verificação e, às vezes, software de medição coordenada. O trabalho não é bonito. É cansativo, repetitivo e exige atenção constante porque o erro acontece quando você baixa a guarda por cinco segundos.
No Brasil, a profissão é reconhecida pela Classificação Brasileira de Ocupações como código 7225-10. Isso significa que existe uma base normativa, mas a realidade das oficinas e fábricas frequentemente ignora esses parâmetros. Um colega meu que trabalha em manutenção de máquinas CNC contou que já viu montador começar o serviço sem verificar se a graxa do rolamento estava na quantidade certa. No final da virada, o rolamento queimou e a máquina parou por seis horas. Só isso mesmo. Graxa em excesso ou de menos causa exatamente o mesmo problema.
Como funciona o processo de montagem
A sequência básica é quase sempre a mesma: receba os componentes, inspecione visualmente, prepare as ferramentas, execute o ensaio de montagem e, se tudo estiver dentro da tolerância, finalize com o aperto definitivo. A parte que todo mundo subestima é a inspeção inicial. Componente chegado com trincas microscópicas ou rebarbas nas faces de assentamento gera falha prematura. Eu aprendi isso na marra há uns quatro anos quando tive que desmontar um conjunto de correias transportadoras porque a polia girava torto após três semanas de uso. A folga no eixo era de apenas 0,2 milímetros, mas naquele tipo de aplicação aquilo já era suficiente para desbalancear o sistema completo. O aperto dos parafusos segue uma sequência específica em quase todos os manuais. O padrão mais comum é o cruzado, começando pelo centro e indo para as extremidades alternadamente. Isso garante distribuir a carga uniformemente sobre a junta. Ignorar essa sequência é um dos erros mais comuns que eu vejo em profissionais iniciantes. O resultado é flange empenada, vedação comprometida e vazamento garantido. Uma coisa que pouca gente sabe: o torque de aperto não é fixo. Ele muda conforme a lubrificação da rosca, o material da porca e a temperatura do ambiente. Um aperto feito com fio de rosca seco exige torque diferente do mesmo aperto com graxa aplicadora de molibdênio. O fabricante normalmente especifica o fator de atrito esperado. Se você aplicar o torque recomendado num parafuso seco sem lubrificar e depois ele funcionar com óleo, o aperto vai aumentar significativamente e pode trilhar o parafuso. O inverso também acontece. Parafuso lubrificado receive o torque correto pode ficar folgado com o tempo.

Ferramentas essenciais e configurações comuns
Um kit básico de montagem inclui torquímetro dinâmometro, chave de impacto pneumática com regulagem de torque, chaves combinadas, chaves sextavadas internas, paquímetro digital, vernier, micrômetro externo, hastes passantes de verificação, alinhador a laser para eixos e conjunto de anéis calibradores. Dependendo do serviço, você ainda vai precisar de aquecedor indução para expansão debuchamentos apertados, banhos térmicos com nitrogênio líquido para peças que precisam encolher antes da montagem por interferência, e alinhamento a laser para eixos Acoplados. Montagem de redutores industriais merece atenção especial. O backing de rolamentos, o ajuste de folga axial e o alinhamento entre motor e redutor determinam a vida útil do conjunto. Se o alinhamento angular estiver fora de 0,05 milímetros por centímetro de distância entre suportes, você vai ter vibração excessiva e desgaste prematuro nos selos. Em projetos maiores, como esteiras transportadoras de mineração, o alinhamento dos rolamentos de pista deve ser verificado com comparador de ponteiro antes e depois do aperto final dos mancais. Eu vi equipe de montagem pular essa etapa em dois projetos diferentes nos últimos dois anos. Em ambos os casos, o equipamento apresentou falha nos primeiros três meses de operação.
Erros comuns e como evitá-los
O erro mais frequente é confiar na sensação tátil ao invés do torquímetro. A maioria dos montadores experientes consegue estimar o torque de forma razoavelmente precisa em apertos pequenos, mas assim que o parafuso ultrapassa M12 ou o comprimento de alavanca aumenta, a margem de erro se amplia rapidamente. Um torquímetro calibrado recentemente custa entre duzentos e mil reais dependendo da marca e faixa de atuação. O custo de refazer uma montagem por aperto incorreto geralmente supera esse investimento em muito. Outro problema crônico é a mistura de componentes de origens diferentes sem verificar compatibilidade. Parafuso grade 8.8 com porca de aço doce diferentes normas tem comportamentos de tração distintos. Quando você aperta esse conjunto, o parafuso pode atingir a tensão de escoamento enquanto a porca ainda não atingiu a força de pré-carga adequada. O resultado é perda de aperto sob vibração. Use sempre o par que o manual indica ou, na ausência dele, siga a tabela de correspondência de normas ASME ou ISO. Vedação também é ponto de falha constante. Anel toric instalado com corte lateral ou superfície devedora danificada não veda mesmo com o torque nominal. Antes de montar, inspecione o anel contra uma luz forte. Qualquer marca de esmagamento, corte ou ressecamento significa substituição imediata. Não tente improvisar com veda-rosca ou fita teflon onde o projeto prevê anel O-ring. O resultado quase sempre é vazamento controlado que piora com o tempo.
Requisitos e formações
No Brasil, a formação técnica em mecanica é o caminho mais direto para atuar como montador. Cursos de qualificação profissional oferecidos por SENAI e institutos federais cobrem desenho técnico, tolerâncias e ajustamentos, sistemas hidráulicos e pneumáticos, e montagem de conjuntos mecânicos. Muitas empresas também contratam aprendizes sem formação formal e fazem treinamento interno. A realidade do mercado, porém, mostra que quem tem certificado técnico tem vantagem clara em vagas que exigem leitura avançada de plantas e interpretação de normas. Conhecimento de leitura de desenho técnico geométrico é obrigatório. Sem entender symboles de rugosidade, tolerâncias geométricas de position e perpendicularidade, o montador fica limitado a repetir procedimentos sem conseguir identificar problemas. Um monte que segue cegamente o passo a passo sem questionar tolerância fora da especificação vai causar retrabalho em campo. O profissional que lê o desenho identifica que uma face de assentamento com rugosidade Ra 3,2 requer tratamento diferente de uma face com Ra 1,6 antes de começar a montagem.

Salários e oportunidades de carreira
Os salários variam conforme a região e o segmento. Para montador mecânico júnior em São Paulo, a faixa salarial gira em torno de mil e quinhentos a dois mil e quinhentos reais. Em empresas de automação industrial ou mineradoras, o valor pode ultrapassar três mil reais para profissionais com experiência em alinhamento a laser e manutenção preditiva. Nos estados do Norte e Nordeste, os valores tendem a ser ligeiramente menores, mas a demanda por mão de obra qualificada é alta em projetos de infraestrutura. Crescimento na carreira costuma seguir dois caminhos: especialização técnica ou gestão de equipe. Quem foca em técnica avança para montador sênior, supervisor de montagem ou engenheiro de manutenção. Quem foca em gestão vir cansei de ver supervisor de montagem lidando com escalas, compras de material e relatório de produção sem ter formação administrativa básica. Isso gera gargalos operacionais que poderiam ser evitados com uma capacitação mínima em gestão de projetos.
O lado negativo que ninguém conta
O trabalho é fisicamente desgastante. Passar oito horas em pé, manusear peças que pesam entre dez e quarenta quilos, trabalhar em espaços confinados e sob temperaturas elevadas afeta coluna, joelhos e articulações. Muitos montadores desenvolvem lesões por esforço repetitivo nos primeiros dois anos de carreira se não houver rodízio de tarefas ou ergonomia adequada no posto de trabalho. Empresas sérias implementam pausas ativas e rotatividade entre estações. Empresas que não implementam acumulam afastamentos por LER/DORT e turnover alto. A remuneração nem sempre acompanha a responsabilidade técnica. Um montador que diagnostica um desalinhamento de eixo que custa cinquenta mil reais em parada de produção recebe, na maior parte das vezes, o mesmo salário de alguém que apenas reaperta parafusos folgados. Isso desmotiva profissionais competentes e empurra eles para setores melhor remunerados ou para o exterior. O Brasil perde muitos desses profissionais toda ano. Se você está considerando essa carreira, faça um curso técnico, aprenda a ler desenho geométrico com autonomia e busque prática real desde o início. A teoria de livro não prepara para a situação em que a peça chego com folga de montagem negativa e você precisa decidir se usa aditivo ou se solicita reposição ao fornecedor. Essa decisão depende do tempo de parada, do custo da peça e da criticidade do equipamento. Nenhum manual ensina isso. Você aprende ERRANDO e refazendo.
Galeria
-
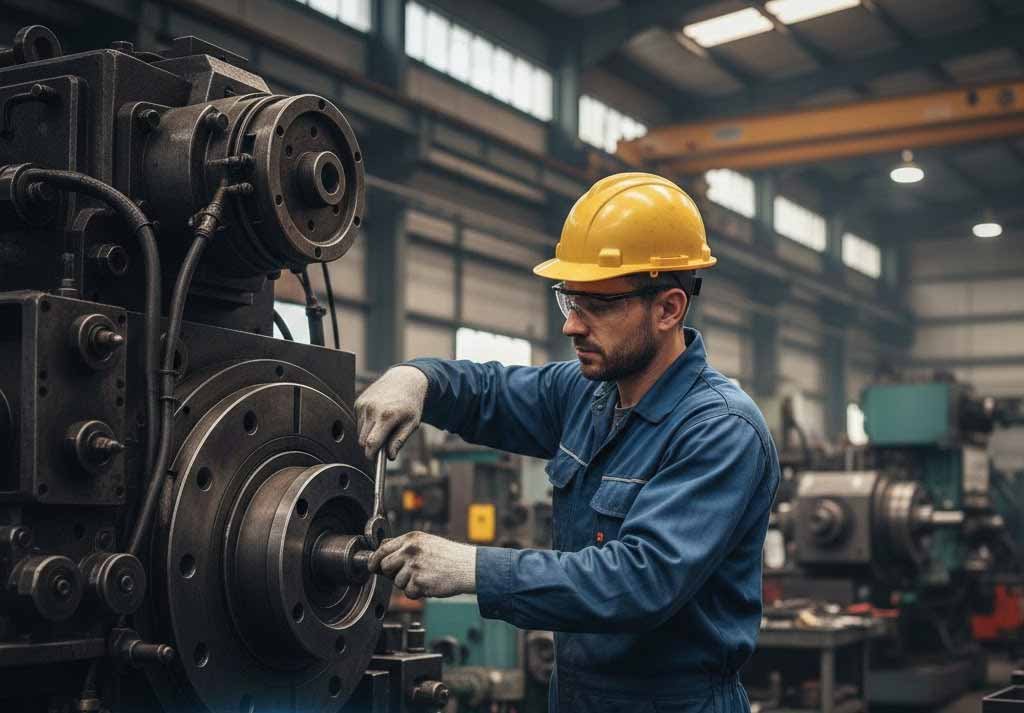
Empresa abre 10 vagas para Mecânico Montador II no Vale do Aço com ... -

Salário de montador mecânico industrial no Brasil -

Prefeitura de Estação oferece curso de Montador Mecânico de Máquinas ...
