Medida De Capacidade Exemplos

O que você realmente precisa saber sobre medidas de capacidade
Medir capacidade não é só aplicar uma fórmula e pronto. O conceito básico é simples: capacidade é a quantidade máxima que um recurso consegue produzir num período determinado, considerando as perdas normais do processo. A confusão começa quando as pessoas tratam isso como se fosse matemática pura, sem levar em conta o que acontece no chão de fábrica. Eu aprendi isso na prática quando precisei dimensionar uma linha de montagem que funcionava com turnos intermittents e paradas técnicas imprevisíveis. Vou direto aos exemplos porque é assim que a coisa funciona no dia a dia. Imagine uma prensa industrial que opera durante 8 horas por turno. Ela tem um ciclo teórico de 12 segundos por peça, o que daria 2.400 peças por turno em teoria. Porém, na prática, existem paradas para manutenção preventiva, troca de ferramenta, e um tempo de setup que consome cerca de 45 minutos por lote. Se considerarmos apenas o tempo disponível líquido — ou seja, 8 horas menos 45 minutos de setup — a capacidade real cai para aproximadamente 2.182 peças por turno. Essa é a diferença entre a capacidade teórica e a efetiva, e é exatamente aí que a maioria dos planejamentos dá errado. Outro exemplo clássico envolve atendimento. Um call center com 10 atendentes que resolvem uma ligação em média a cada 6 minutos tem capacidade teórica de 100 ligações por hora. Mas se 15% do tempo é gasto em atividades pós-chamada, como registro no sistema e recapitulação, a capacidade real de atendimento cai para cerca de 85 ligações por hora por atendente. Multiplicado por 10, isso dá 850 ligações horárias efetivas. Anotar esses números no papel parece trivial, mas o erro comum é esquecer o tempo de espera entre chamadas ou a variabilidade entre operadores mais experientes versus iniciantes.
Na área de logística, a medição de capacidade de um caminhão não se resume ao volume da caçamba. Um caminhão de 30 metros cúbicos pode ter capacidade nominal de 30m³, mas se a carga é irregular, pesada ou requer amarração especial, o volume útil cai para cerca de 22 a 25m³. Já vi gente dimensionar frota com base na capacidade bruta e depois ter que contratar veículo extra no mesmo dia porque o caminhão não cabia a carga despite das medidas teóricas. A correção foi implementar um teste de estocagem antes do carregamento, medindo quantos pallets realmente cabem no caminhão com a configuração real de carga.
Como calcular passo a passo
O método mais robusto que eu uso divide o cálculo em três partes: tempo disponível, tempo de ciclo e fator de eficiência. Primeiro, você estabelece o tempo disponível real, descontando todas as paradas programadas — manutenção, intervalos, mudanças de turno. Depois, pega o tempo de ciclo médio do processo, que deve ser medido na prática, não assumido da ficha técnica. Por fim, aplica-se um fator de eficiência que varia conforme a maturidade do processo e a estabilidade dos equipamentos. A fórmula básica é: capacidade efetiva = tempo disponível dividido pelo tempo de ciclo, tudo multiplicado pelo fator de eficiência. Um fator de 0,85 é realista para operações que já têm certa estabilização. Para linhas novas ou com alta variabilidade, use 0,70 a 0,75 até que o processo seja domado. Eu nunca confio em fatores acima de 0,90 sem dados concretos de pelo menos três meses de operação contínua. O problema é que o fator de eficiência muitas vezes é ignorado completamente, gerando um plano de produção que nunca será cumprido no primeiro trimestre. Existe ainda a capacidade de projeto, que é o limite máximo que o equipamento suporta sob condições ideais, e a capacidade máxima, que já considera as perdas normais. A capacidade efetiva é o terceiro degrau, o mais próximo da realidade. Quando você apresenta números de capacidade para a diretoria, use sempre a capacidade efetiva. Números de capacidade de projeto são úteis para planejamento estratégico de longo prazo, mas enganam quem precisa cumprir metas mensais.

Pegadinhas que custaram caro para mim
A primeira vez que subestimei a capacidade de uma linha de envase foi porque considerei apenas o tempo de funcionamento da máquina, sem levar em conta o gargalo do transporte interno. A máquina engrasfava 500 unidades por hora, mas o carrinho que levava os produtos para a próxima etapa só fazia duas viagens por hora, movimentando 200 unidades. O verdadeiro gargalo não estava na prensa, e sim no transporte. A correção foi duplicar o carrinho e ajustar o ritmo de reposição, o que elevou a capacidade real da linha de 200 para 480 unidades por hora, muito próximo da capacidade teórica da máquina. Outro caso foi com a medição de capacidade de estocagem em um galpão. O cálculo inicial considerava apenas a área útil do piso, mas não levou em conta a altura efetiva de empilhamento, que era limitada pelo sistema de sprinklers e pela estabilidade dos pallets. A capacidade real era 30% menor do que o cálculo inicial indicava. A solução foi mapear a altura livre real de cada seção do galpão e ajustar o layout dos racks accordingly. Isso mudou completamente a logística de recebimento e expedição. Também já vi equipes usarem tempos de ciclo nominais de fornecedores sem validação prática. O fornecedor informava que sua máquina fazia uma peça a cada 30 segundos, mas na operação real, com materiais de diferente espessura, o tempo médio subia para 42 segundos. A diferença foi crítica: o plano de produção previsto 4.800 peças por turno, mas a produção real ficou em 3.428 peças. A lição foi validar sempre o tempo de ciclo com dados reais antes de usar qualquer especificação de catálogo.
Quando a medida de capacidade não funciona bem
Existem cenários onde o cálculo tradicional de capacidade perde a utilidade. Processos artesanais ou de baixa repetição, como confecção de peças únicas em marcenaria, têm variabilidade tão alta que a média do tempo de ciclo se torna quase irrelevante. Nesses casos, o que funciona melhor é usar janelas de tempo fixas com registros individuais de produção, acompanhando a tendência ao longo do tempo em vez de buscar um número exato de capacidade. Também em ambientes de alta customização, como fabricação sob encomenda com configurações variadas, o tempo de setup domina e torna o tempo de ciclo secundário. Aí o foco deve ser na velocidade de changeover, não na capacidade nominal. Outro ponto fraco é quando a demanda é muito irregular. Capacidade medida em dias de alta demanda pode ser completamente inadequada para dias de entressafra, e vice-versa. O recomendado nesses casos é calcular capacidade média mensal, considerando a sazonalidade, e manter uma margem de folga de pelo menos 15% para lidar com picos inesperados. Isso evita que você fique sem capacidade nos momentos críticos, o que acontece com frequência quando se trabalha com a capacidade teórica como limite rígido.
exemplos práticos de aplicação
Vou fechar com dois exemplos que uso regularmente nas minhas auditorias de produção. O primeiro é uma indústria de alimentos com uma linha de embalagem que opera 22 horas por dia, cinco dias por semana. A máquina tem tempo de ciclo de 8 segundos, mas inclui paradas de 10 minutos a cada 4 horas para limpeza. O cálculo da capacidade semanal efectiva ficou em cerca de 7.590 unidades, enquanto a capacidade teórica seria de 9.900 unidades. A diferença de 33% reflete as paradas obrigatórias de higiene, que não são negociáveis. O segundo exemplo é um setor de service desk com 25 operadores. Cada um atende uma chamada a cada 7 minutos em média, mas 20% do tempo é gasto em tarefas administrativas pós-atendimento. A capacidade efetiva do setor é de aproximadamente 284 chamados por hora. Se a empresa contratar mais 5 operadores, a capacidade sobe para 340 chamados por hora, mas o ganho real tende a ser menor devido à sobrecarga de supervisionamento e à curva de aprendizado dos novos integrantes, que reduz a produtividade individual nos primeiros 60 dias. Esse efeito é frequentemente ignorado em planejamento de expansão de equipe. A parte mais importante de tudo isso é que medida de capacidade exemplos serve como base para decisões de investimento, contratação e planejamento de produção, mas ela nunca é perfeita. O melhor resultado vem de medir, registrar os dados reais por pelo menos 30 dias, ajustar o fator de eficiência com base neles, e revisar o cálculo a cada trimestre. Quem pula essa etapa acaba com no papel e realidade outra completamente diferente na prática.

Galeria
-
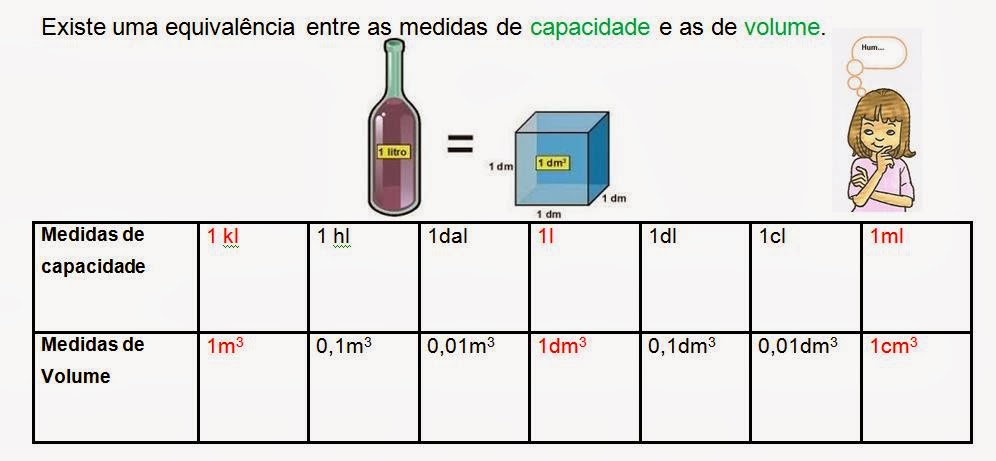
Professora Lurdes: Medidas de capacidade e volume -
Tabela de Medidas de Capacidade | PDF -
Medidas de Capacidade: Exercícios e Tabelas | PDF


