Melhor Eletrodo Para Soldar Metalon
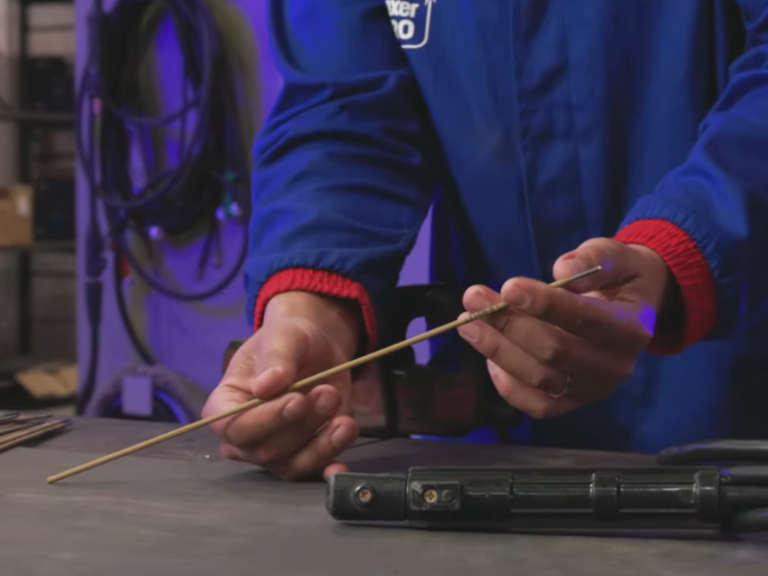
Escolhendo o eletrodo certo
A maior confusão que vejo em obra é gente vendendo E6013 pra tudo quanto é tipo de ferro. O metalon é aço estrutural e, dependendo da posição e da espessura, o eletrodo errado vai te dar porosity, slag inclusões e solda quebradiça no dia seguinte. Não precisa complicar. Para a maioria das situações de estrutura metálica, o E7018 (omni-polaridade) é a escolha padrão do jeito que a indústria realmente trabalha. Ele entrega cordão limpo, pouco respingo e tolerância razoável a ferrugem leve. Se o metalon estiver muito sujo ou com tinta velha, esse eletrodo ainda aguenta melhor que os outros. Mas tem regra aqui: ele precisa ser mantido seco. Caixa aberta overnight na obra significa eletrodo queimado e trincas por hidrogênio de manhã cedo. O E6013 funciona para reparos rápidos, chapas finas e posições onde você precisa de arco macio, mas não é ideal para solda estrutural carregada. O custo por quilograma é menor, sim, mas o tempo de limpeza de escória e o retrabalho costumam compensar a economia. Eu já vi equipe economizar R$ 80 em eletrodos e gastar três horas a mais com lixamento e refogo no final do dia. Vale a conta antes de comprar.
Como soldar metalon na prática
O erro mais comum é tratar metalon como chapa. O perfil tem costeletas, dobra e áreas de retenção de escória que parecem soldadas mas estão só coladas por detrito. Antes de ligar a máquina, passe escova de aço nas juntas de topo e verifique se há folga consistente. A junta em V com chanfro de 30 a 45 graus funciona bem para chapas acima de 6mm. Para emenda de cordão de raiz em perfil fechado, use passe de raiz com Eletrodo E7018 de 2.6mm ou 3.25mm e corrente entre 70 e 95A, depois feche com 3.25mm ou 4mm a 110 a 150A dependendo da posição. Posição plana é onde você trabalha mais rápido. Costureira reta, velocidade de 15 a 25cm/min com E7018 3.25mm. Vertical para cima exige técnica de tecla ou progressão em zigue-zague controlado. Eu comecei quebrando eletrodo 3.25mm em vertical porque insistia em cordão reto, até mudar para dente de-peixe com pausa de meio segundo nas laterais. A diferença foi imediata: menos escória presa, melhor fusão nas paredes. Uma situação que todo mundo subestima é a solda em metalon galvanizado. O zinco evapora, cria poros e fumaça tóxica. Se não houver alternativa de projeto, use E7018 com corrente levemente mais alta para derreter o zinco superficial, faça passadas curtas e ventilação forçada. Minha experiência foi num guarda-corpo onde o passador de raiz ficou visivelmente poroso e eu precisei retrabalhar 40% dos pontos. A correção foi chanfrar mais fundo, limpar a zona com rebolo e refazer com Eletrodo E7018 3.25mm em corrente de 120A, mantendo o arco curto e movendo levemente para frente.
Configuração e parâmetros
Corrente depende do diâmetro e da posição, não apenas da espessura. Regra prática: E7018 2.6mm entre 60 e 85A, 3.25mm entre 90 e 130A, 4mm entre 120 e 170A. Comece pelo lado mais baixo da faixa e ajuste até ver cordão bem fundido sem queimadura. Tensão não é o controle principal no MMA; o comprimento do arco é. Arco curto é o correto com E7018. Arco longo gera borbulhamento, inclusive de escória, e aumenta a absorção de umidade. Polaridade: E7018 funciona em DC+ ou AC, mas DC positivo (trabalhador positivo) dá penetração mais estável. Se sua fonte for só AC, use eletrodo específico para omni e aceite que o arco será menos dócil. Fonte inversora moderna ajuda muito na estabilidade, mas não substitui eletrodo conservado corretamente. Caixa termica ou forno de manutenção a 100 a 120°C durante o uso faz diferença real no campo de visão.

Pegadinhas que custam trabalho
Escória presa em canto vivo de perfil tubular é o problema clássico. O eletrodo entra, a escória escorre e fica presa na volta. A solução não é forçar mais corrente, é chanfrar o ângulo e usar técnica de empurrão controlado com leve oscilação. Lixeira de cup wheel ou disco de corte resolve rápido, mas o ideal é prevenir com preparação de junta adequada. Outra armadilha: soldar metalon com umidade acumulada debaixo da tinta. Parece que a solda pegou, mas no resfriamento aparecem microtrincas. A verificação prática é simples: riscar a superfície antes de soldar e observar se há brilho metálico uniforme. Se houver manchas escuras ou resíduos pegajosos, lixe e limpe antes. Isso evita retrabalho no dia seguinte.
Quando não usar E7018
Se o metalon for de aço inoxidável ou alumínio, esse eletrodo não serve. Aí entra TIG ou MIG com filler adequado. Para chapas muito finas abaixo de 2mm, E7018 é overkill e queima fácil. Nesse caso, E6013 2.6mm ou MIG com gás shielding adequado é mais prático. Também não recomendo E7018 em condições de vento forte ao ar livre sem proteção. O shielding de flux core do E7018 é sensível a draft, e vento pode soprar o gás e gerar porosidade visível em segundos. Resumo direto: para soldar metalon estrutural em obras comuns, o melhor eletrodo para soldar metalon costuma ser o E7018 de 3.25mm em corrente controlada, mantido seco e usado com arco curto. Prepare a junta, limpe a superfície, respeite a posição e verifique penetração antes de fechar o cordão. Isso reduz retrabalho e evita dor de cabeça no acabamento.
Galeria
-

Qual é o Melhor Eletrodo para Soldar Metalon? Entenda! -
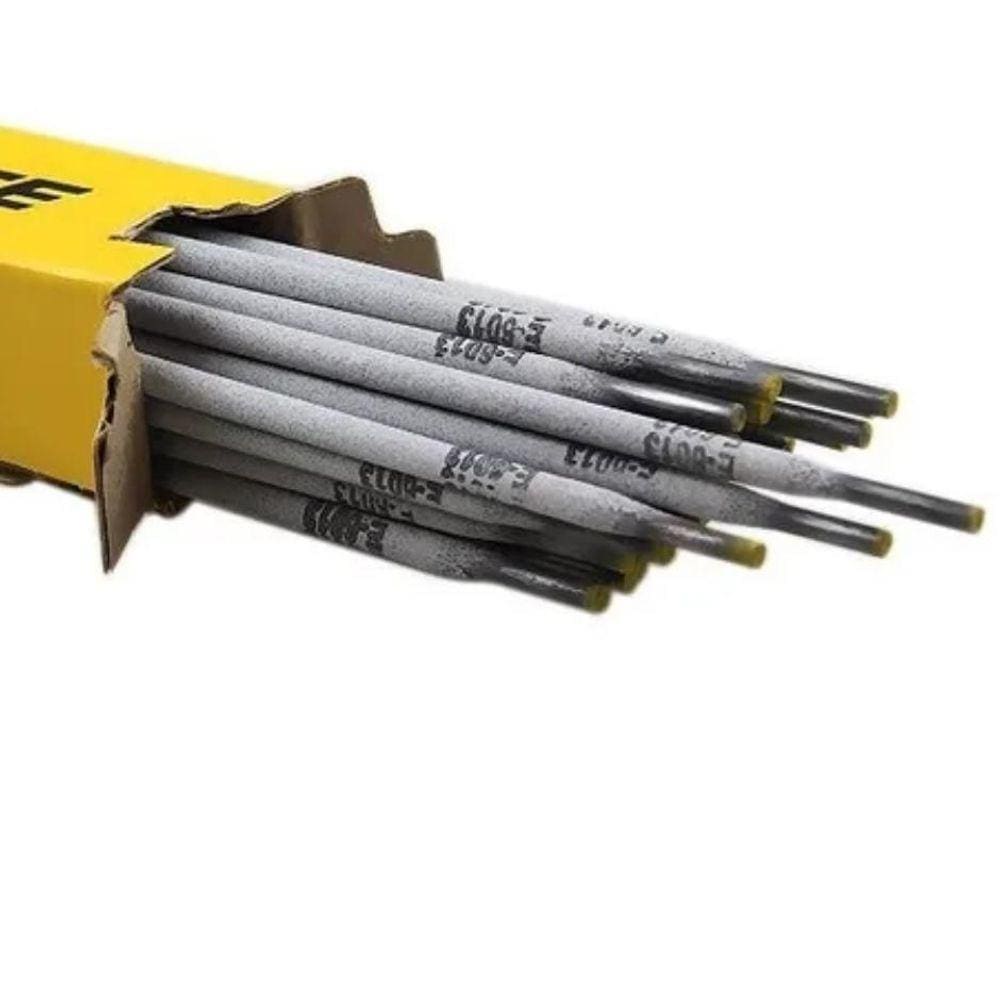
Qual o melhor eletrodo soldar metalon | Pontofrio -

Qual o melhor eletrodo soldar metalon | Pontofrio -
Qual Eletrodo para Soldar Metalon? Top 10 E6013 | Melhores para Comprar
