Melhor Maquina De Solda Mig Sem Gas

Solda MIG sem gás: o que você precisa saber antes de comprar
Equipamento de solda MIG sem gás funciona com arame fluoretado (FCAW), onde o próprio revestimento do arame gera o escudo gasoso durante a queima. Não é mágica, é química dentro do arame. O mercado brasileiro oferece diversas opções e a busca por melhor maquina de solda mig sem gas é constante entre marceneiros metalúrgicos e profissionais que trabalham em campo, onde transportar cilindros é inviável. A maioria das máquinas multimétodo vendidas no Brasil suportam FCAW, mas nem todas entregam performance consistente. O que diferencia uma boa de uma ruim não é o preço, é a curvatura da curva V-A e a estabilidade do arco com arame fluxado. Arame fluoretado exige mais tensão de arco do que arame sólido com gás, então máquinas com faixa de ajuste muito estreita vão apresentar respingos excessivos e penetração irregular. Procure uma máquina que especifique claramente a compatibilidade com arame FCAW-G (self-shielded, sem gás externo). Diferente do FCAW-G (com gás), o autogenerado é o que realmente importa aqui. A diferença prática é que o FCAW-G não precisa de regulador de fluxo gasoso, mangueira de gás ou cilindro. Você liga, coloca o arame e liga a máquina.
melhor maquina de solda mig sem gas: critérios que realmente importam
Não adianta olhar apenas amperagem máxima. O detalhe que os vendedores não destacam é a capacidade de lavoro (duty cycle) na corrente que você realmente vai usar. Uma máquina de 200A que só aguenta 20% de ciclo em 150A é pior que uma de 160A com 60% de ciclo na mesma corrente. Isso significa que em uma solda contínua de 10 minutos, a de 200A vai entrar em proteção térmica depois de 2 minutos, enquanto a de 160A segue funcionando. Outro ponto cego: a qualidade do mecanismo de alimentação. Arame fluoretado é mais macio que o arame sólido ER70S-6 e escorrega fácil se os roletes não tiverem perfil adequado. Os melhores kits vêm com roletes em U ou V com textura antiderrapante, e alguns até incluem dois conjuntos de roletes — um para arame sólido e outro para fluxado. Se a máquina vier com apenas um par de roletes lisos, considere trocar por um kit específico antes de usar.
Problema real que encontrei e como resolvi
Comprei uma máquina multimétodo de entrada para uso em obra externa há cerca de dois anos. O problema foi que, ao soldar chapas de 3mm com arame 0,8mm FCAW-G, o arco instável gerava porosidade em quase 40% das cordões. A princípio achei que fosse o arame estragado, troquei de marca, mantive o defeito. A solução veio quando medi a tensão de arco em vazio e percebi que a máquina caía para valores abaixo do necessário quando o wire feeder puxava mais rápido. Ajustei a tensão de alimentação (torque do rolete) para o mínimo necessário para empurrar o arame sem deformá-lo, reduzi a velocidade de alimentação em 15% e aumentei ligeiramente a tensão de solda. A porosidade caiu para menos de 5% nas mesmas condições. O problema não era a máquina em si, era o ajuste inicial padrão que vinha calibrado para arame sólido com gás CO2. Antes de fechar compra, confira estes itens na ficha técnica: Chapa de 1mm a 2mm: arame 0,6mm FCAW-G, corrente entre 50A e 70A, tensão por volta de 16V a 18V. Velocidade de alimentação aproximada de 3 a 5 m/min. Aqui o risco de queimar a chapa é alto, então prefira técnica de pontes (stitch welding) em vez de cordão contínuo.

Chapa de 3mm a 5mm: arame 0,8mm FCAW-G, corrente entre 90A e 130A, tensão por volta de 20V a 24V. Velocidade de alimentação entre 6 e 10 m/min. Esse é o intervalo mais usado no dia a dia. Cordão contínuo funciona bem se você mantiver velocidade de deslocamento constante, algo em torno de 30 a 50 cm/min depending on joint type. Chapa acima de 6mm: arame 0,8mm ou 1,0mm FCAW-G, corrente acima de 140A. Parapasses com 0,8mm em 140A a 160A, acabamento com 1,0mm na mesma faixa. Aqui o FCAW-G realmente brilha porque a penetração é profunda e tolerante a sujeira superficial. Óxido leve e pintura velha não são desastre como seriam com MIG puro.
Vantagens e desvantagens reais
A principal vantagem é a portabilidade. Sem cilindro, sem mangueira, sem regulador. Você leva a máquina, um rodo de arame e começa a soldar. Em lugares sem acesso a rede elétrica convencional, algumas dessas máquinas aceitam gerador a gasolina, o que amplia ainda mais o campo de aplicação. A desvantagem é a qualidade do cordão. FCAW-G produz mais escória, mais respingo e fumaça mais densa que o MIG com gás. A aparência do solda é mais rugosa e exige limpeza com escova de aço ou disco abrasivo após a soldagem. Além disso, a fumaça contém fluoretos e precisam de ventilação adequada. Em ambiente fechado sem exaustão, use máscara com filtro P100 ou-supply air respirator, não apenas máscara simples. Existe também o limite de posição. FCAW-G funciona bem em positions flat e horizontal, mas vertical e overhead são mais difíceis porque o banho é mais líquido. Para solda vertical ascendente, use arame específico para posição vertical (geralmente identificado como R70T-1 ou similar), corrente mais baixa e técnica de teardrop ou staggered stringer.
Marcas e modelos comumente encontrados no Brasil
Truarc, Sumidion, Brasa e Telhanorte possuem linhas próprias. A Truarc THB 200 e a Sumidion Invar 200 são frequentemente citadas, mas o desempenho real varia conforme o lote de fabricação e o modelo exato. Não generalizo porque vi duas unidades do mesmo modelo terem comportamento diferente na alimentacao de arame. O importante é checar o duty cycle declarado e, se possível, testar antes de comprar. Modelos de entrada na faixa de 110V/220V bivolt com 120A a 160A costumam ser suficiente para trabalho geral. Não compensa pagar mais por 200A+ se você vai usar no máximo 130A na maior parte do tempo, a menos que precise fazer passes de racordo em chapas grossas frequentemente.

Manutenção que preserva o equipamento
Limpe os roletes de alimentação a cada 50 horas de uso. Acúmulo de poeira de revestimento do arame causa escorregamento e variação de velocidade de alimentação, o que gera inconsistência na penetração. Use ar comprimido e escova de cerdas macias. Troque o bico de contato (tip) quando o diâmetro interno ultrapassar 0,1mm a mais que o diâmetro do arame. Um tip gasto faz o arame vibrar dentro do contato, aquecendo prematuramente e causando feed inconsistency. No caso do arame 0,8mm, troque quando o furo passar de 0,9mm. Verifique a força de pinçamento dos roletes mensalmente. Eles devem segurár o arame sem amassá-lo. Se o arame deixar marcasplanas, afrouxe um pouco. Se escorregar, aperte incrementalmente até estabilizar a alimentação.
Quando não usar MIG sem gás
Se o trabalho exige acabamento estético sem lixamento posterior, como móveis de aço aparente ou estruturas decorativas, o FCAW-G não é adequado. O cordão fica com aspecto granular e a escória embutida pode causar corrosão futura se não removida completamente. Nesse caso, mig com gás shielding (M2 ou CO2) entrega cordão mais limpo e bonito. Também não recomendo para solda de alumínio ou aços inoxidáveis. O FCAW-G é desenvolvido para aço carbono estrutural. Para inox, o arame fluxado existe mas é caro e difícil de encontrar no Brasil. Para alumínio, simplesmente não funciona com autoescudo. Se você trabalha principalmente com chapas finas abaixo de 1,5mm e faz soldas longas e visíveis, considere investir em um pequeno cilindro de M25 (80% argônio + 20% CO2) e usar arame sólido 0,6mm ou 0,8mm. A diferença de qualidade é significativa e o custo do gás se paga em menos retrabalho.
Galeria
-

Máquina de Solda MIG 150A Bivolt Sem Gás Pró Euro -
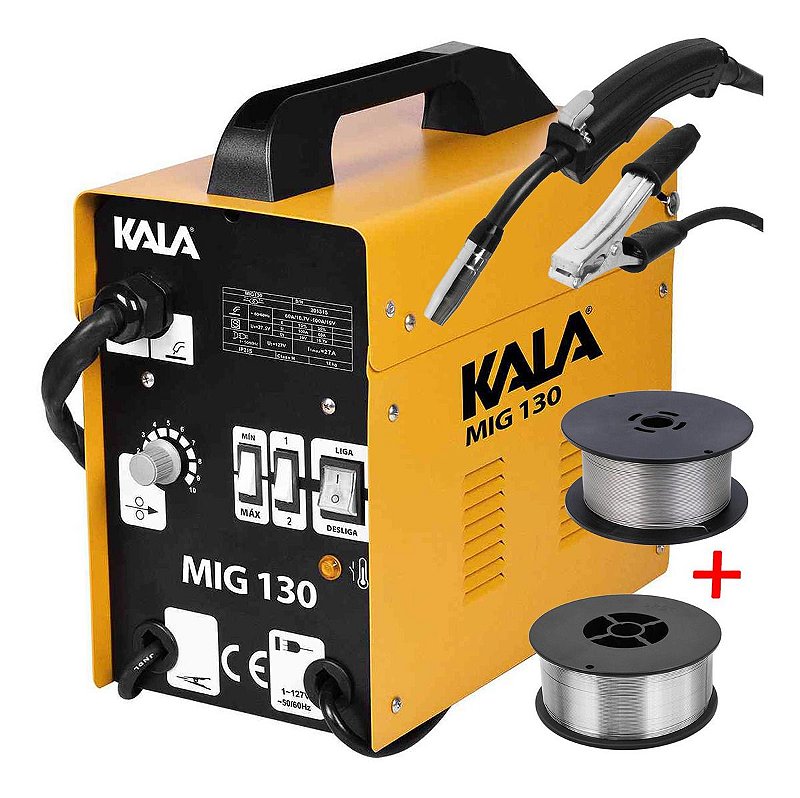
Máquina de Solda Mig Sem Gás Kala 130a 110v Mk1 - Ferramentas MEP -

Máquina de Solda Mig 130 Sem Gás Esquadro Óculos Automático ...
