Milésima Parte Do Metro

O que é a milésima parte do metro e por que todo mundo ferra nisso
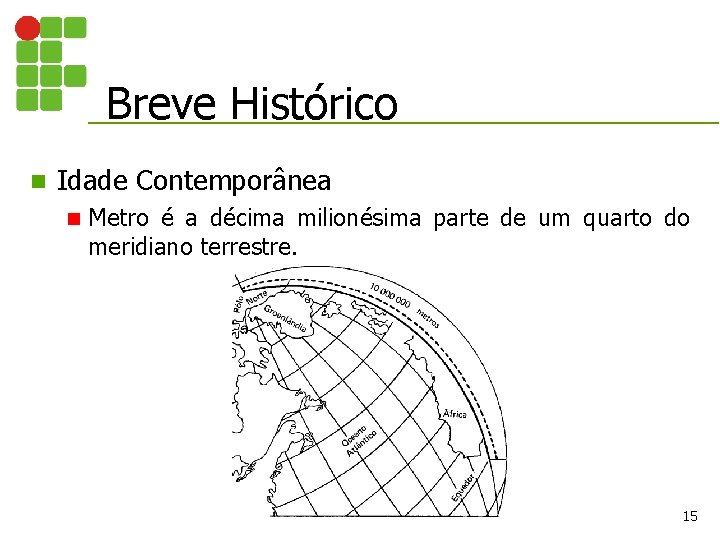
A milésima parte do metro é simplesmente um milímetro. 0,001 metro, 1/1000. Parece coisa de aula de física do ensino médio, mas o problema é que a maioria das pessoas nunca para pra pensar no que isso significa quando tá segurando um paquímetro ou olhando uma folha de desenho técnico com tolerância de +/- 0,05mm. Eu já vi peça boa ser reprovada porque alguém interpretou "milésima" como milionésima no sistema métrico decimal. A confusão é real. No Brasil, o termo "milésima" também é usado no dia a dia de oficinas e maquinas CNC como gíria para se referir à unidade de medida do paquímetro digital que mostra três casas decimais em milímetros. Quando o operador fala "passou mil milésimas", significa 1mm de folga ou excesso de material. O paquímetro mede em milímetros inteiros, décimos e centésimos — isso que chamam de milésima no chão de fábrica.
Como usar a milésima parte do metro na prática
Você não precisa decorar nada. A conta é direta: se você tem 1 metro, divide por 1000 e pronto, cada pedaço é 1 milímetro. O transtorno começa quando você precisa converter isso pra polegada ou usar numa máquina que não é métrica. Aqui vai o caminho das pedras. Primeiro passo: entenda a hierarquia. 1 metro = 10 decímetros = 100 centímetros = 1000 milímetros. Cada degrau é divisão por 10. Simples, mas é aí que muita gente trava quando a coisa vira micrômetro (milionésima parte) e aí a confusão aparece de verdade. Segundo passo: na prática de medição, use um paquímetro calibrado. De preferência um com résia em milímetros e tambor com escala em décimos. Antes de medir qualquer coisa, feche o paquímetro e zeroie. Se não zerar, anota o erro e compensa depois. Eu tinha um paquímetro chinês de R$40 que vinha com 0,03mm de desvio pra fechado. Aprendi a registrar esse offset numa etiqueta e aplicar em todas as medições. Funcionou até ele quebrar dois anos depois.
Terceiro passo: quando for trabalhar com tolerâncias apertadas, use micrômetro, não paquímetro. O paquímetro tem folga natural nos cursores e vibração do operador altera a leitura em 0,02mm facilmente. O micrômetro trava a peça e dá outra sensibilidade. Para coisas na casa dos milésimos de metro (ou seja, frações de milímetro), o micrômetro é obrigatório. Eu fiz um eixo de transmissão pra uma máquina agrícola que precisava de tolerância H7/f6 e o paquímetro me dava leituras contraditórias o tempo todo. Troquei pro micrômetro de bolsa e o problema sumiu. Levei 4 horas pra acertar, mas acertou.

Pegadinhas que ninguém conta
O primeiro erro que eu vi novato cometer foi achar que "milésima parte do metro" no desenho técnico era a menor divisão do paquímetro. Não é. O desenho fala em milímetros e frações dele, não usa a palavra "milésima" como unidade de desenho. A nomenclatura muda conforme a região e o setor. Em usinagem no sul do Brasil, "milésima" pode significar 0,01mm (centésimo de milímetro). No eixo ferroviário, às vezes se refere a 0,001mm. O contexto define. O segundo erro crasso é confundir milésima parte do metro com milésima parte da polegada. Uma milésima de polegada é um thou, equivalente a 0,0254mm. Se você usa programa CNC importado dos EUA e o operador acha que o código tá em milímetros quando na verdade tá em polegadas, a peça quebra. Eu vi isso acontecer num fresamento de alumínio 6061. O operador não conferiu o sistema de unidades antes de rodar. Resultado: cavilha travado na mesa, ferramenta destruída, uns R$2.000 em prejuízo. Desde aí eu sempre verifico G20 vs G21 antes de ligar a máquina. Também vale lembrar que a norma ISO 1 sobre cotas diz que a unidade padrão em desenho técnico é o milímetro e não se coloca o símbolo "mm" ao lado de cada cota. Só o número. Se você vê 50 num desenho, são 50mm, não 50m. Isso economiza espaço e evita ambiguidade, mas quem tá começando acha estranho e acaba colocando a unidade por medo de errar. Colocar a unidade quando não deve pode criar confusão se o desenhista seguinte achar que é outra coisa.
Quando a milésima parte do metro não resolve
Se você precisa de precisão abaixo de 0,01mm, a milésima parte do metro como conceito basta, mas a ferramenta muda. Paquímetro e micrômetro chegam lá, mas fatores como temperatura, pressão de medição e desgaste darésia passam a dominar o resultado. Num ambiente sem controle térmico, um bloco de aço de 100mm varia 0,012mm para cada grau Celsius de diferença entre a peça e o instrumento. Isso é mais que uma milésima de folga em vários casos práticos. Se o trabalho exige repetibilidade em lote grande, considere usar calibradores passantes ou medidores ópticos. Eu fiz uma sequência de 500 pinos pra um montagem de redutor e parar de medir um por um com paquímetro reduziu o tempo de inspeção de 3 dias pra 6 horas. O custo do equipamento compensou na primeira semana. Outro cenário onde a abordagem baseada em milésimas de metro falha é quando a peça é flexível ou termicamente instável. Medir uma vedação de borracha com paquímetro métrico dá resultado diferente dependendo de quanto você aperta o instrumento. Nesses casos, o método de medição importa mais que a precisão numérica. Use comparadores com ponteira plana e força padronizada, ou métodos ópticos se disponíveis.
No fim, a milésima parte do metro é só uma unidade. O que faz diferença é saber qual ferramenta usar, quando confiar nela e quando desconfiar do resultado. O resto é prática.

Galeria
-

Nanometro Em Metro -
Sistema de Medidas e Teoria do Erro Prof -
0000 - INTRODUÇÃO A METROLOGIA DIMENSIONAL | PPTX
