Modelo De Produção Toyotista
.png)
Como funciona na prática o que todo mundo chama de sistema toyota
A maioria das empresas que tenta copiar modelo de produção toyotista faz só a parte visual. Sinalização colorida no chão, quadros com metas diárias, aquela coisa toda. Mas o que realmente segura o fluxo não é o visual. É o controle de variações. Quando o operador de fato tem autonomia para parar a linha, as coisas mudam de figura. No meu primeiro trabalho com isso, em uma montadora de ônibus em São Paulo, vi um técnico parar a linha porque o torque de um parafuso tava com sensação diferente ao apertar. Ninguém falou nada. Ele simplesmente apertou o botão e a linha parou. O supervisor veio, olhou, e em vez de reclamar, pediu para registrar o que sentiu. Aquilo que chamam de jidoka não é um conceito bonito de quadro. É isso. O problema é que gente acha que toyotismo é sinônimo de eliminação de desperdício. É. Mas também é sobre expor gargalos que estão escondidos atrás de estoque. Eu já vi empresa ter esteque suficiente para 3 dias de produção porque não confiavam no fornecedor. Aí tentam implementar lean e ficam sem matéria-prima na segunda semana porque ninguém avisou que o caminhão atrasou. Isso dá problema séria.
A diferença entre puxar e empurrar que pouca gente entende direito
Pull system significa que cada etapa só produz quando a próxima etapa pede. Empurrar é produzir baseado em previsão e torcer pra ninguém acumular. Na prática, eu usava kanban físico até 2019 porque sistema eletrônico falhava às vezes quando a rede caía. Um cartão vermelho na caixa indicava reposição. Funcionava de manhã cedinho quando ninguém tava correndo. À tarde, com picos de demanda, a coisa ficava ruim. Inventamos um sistema de duas cores: azul pra reposição normal, vermelho pra urgência. Simplificou muito o dia a dia da equipe de logística. O thato que ninguém conta sobre o sistema puxado é que ele exige previsibilidade nos tempos de reposição. Se seu fornecedor demora 5 dias e você opera com estoque de segurança de 1 dia, qualquer imprevisto quebra tudo. Testamos isso numa fábrica de componentes eletrônicos em Contagem e tivemos que negociar contratos com entregas semanais fixas. Sem isso, não dava. O custo logístico subiu, mas o desperdício de estoque caiu pela metade. Compensa quando seu produto não vence em 48 horas.
Por que a coisa mais difícil não é o método em si
O que seguratoyotismo na maioria das empresas não é falta de ferramenta. É cultura de trabalhar em silos. O pessoal da manutenção não fala com produção. O pessoal da qualidade não fala com engenharia. Você coloca um sistema que depende de comunicação em tempo real e vê os velhos costumes voltarem em uma semana. Eu tentei implementar andon em uma fábrica de autopeças no ABC Paulista e o supervisor local achava que o botão de parada era pra reclamar de tudo. Ligavam pra reportar que a luz do banheiro tava piscando. Tive que criar regras claras do que era emergência de processo e do que era reclamação geral. Separei dois números de telefone. Isso reduziu o ruído em 70% no primeiro mês. O downsides que ninguém mostra nas apresentações de consultoria são sérios. Primeiro, você precisa de gente qualificada operando. Não no sentido de formação acadêmica, mas de entender o processo. Segundo, o sistema é sensível a mudanças bruscas de demanda. Se seu cliente dobra o pedido de uma semana pra outra, o estoquemínimo pode não segurar. Aí entra o planejamento de capacidade que a maioria das empresas negligencia. Terceiro, a resistência cultural é real. Operador que passava 8 horas produzindo e agora precisa fazer ajustes Manuais pode sentir que tá perdendo produtividade. É preciso explicar que a métrica mudou, não a quantidade de horas.

Uma situação que vi dar errado e o que aprendi com isso
Em 2021, tive que lidar com um caso onde a linha parava toda hora por causa de um componente que variava dimensionalmente. O fornecedor dizia que estava dentro da especificação. A gente dizia que não encaixava no montagem. O conflito gerou uma paralisação de 6 horas. A solução foi criar uma estação de verificação no recebimento com gabaritos go/no-go. O operador testava 5 peças por lote antes de liberar. Isso custou 2 minutos por recebimento mas evitou paradas maiores. O fornecedor Melhorou o processo depois porque viu os dados que estávamos gerando. Sobre o tema modelo de produção toyotista, o ponto que mais vejo gente errar é tentar implantar tudo de uma vez. Não funciona. Comece com uma célula piloto. Escolha uma linha onde o volume é previsível e os operadores já têm boa familiaridade com o equipamento. Mapeie o fluxo atual sem julgar. Depois identifique os três maiores gargalos e resolva apenas eles. A meta não é ficar perfeito. É criar um ciclo de melhoria contínua que a empresa consiga sustentar sem depender de consultor externo. Se sua operação tem variação alta de demanda e seus clientes pedem lead time curto, o sistema toyotista puro pode não ser ideal. Nesse caso, convém misturar com pontos de estoque estratégico nos itens críticos. É o que chamamos de hybrid pull-stock. Funciona bem quando alguns componentes têm fornecedor único e tempo de reposição longo. O resto da linha opera puxado normalmente.
O que separa empresa que consegue manter o sistema de empresa que abandona depois de seis meses não é a ferramenta. É a consistência na liderança. Se o gerente de turno não respeita as paradas de linha por questão de qualidade, todo o resto des mora. Eu vejo isso todo dia em visita técnica. O quadro de indicadores tá lindo. Mas ninguém segue o protocolo quando o chefe chega e pede pra acelerar. Aí o sistema vira decoração de parede. Existem alternativas quando toyotismo não se encaixa. Se sua produção é por projeto, com cada pedido sendo único, o sistema puxado tradicional não funciona bem. Aí o adequado é usar controle de projeto com marcos claros e revisão de fluxo. Se sua operação é contínua como uma siderúrgica, o conceito de lotes pequenos não se aplica. O foco deve ser em redução de variação de processo e manutenção preditiva. Cada realidade exige abordagem diferente. Copiar modelo de produção toyotista sem adaptar ao contexto é o erro mais comum que vejo. O que funciona na prática é começar pequeno, documentar os problemas que aparecem e ajustar conforme a realidade local. Não existe receita pronta. Existe gente Disposta a passar tempo entendendo o processo. Isso é tudo.
Galeria
-
Toyotismo: O Modelo de Produção Eficiente by patricia rocha on Prezi -
Toyotismo: Um Modelo de Produção Eficiente by MARIA EDUARDA AVELINO ... -
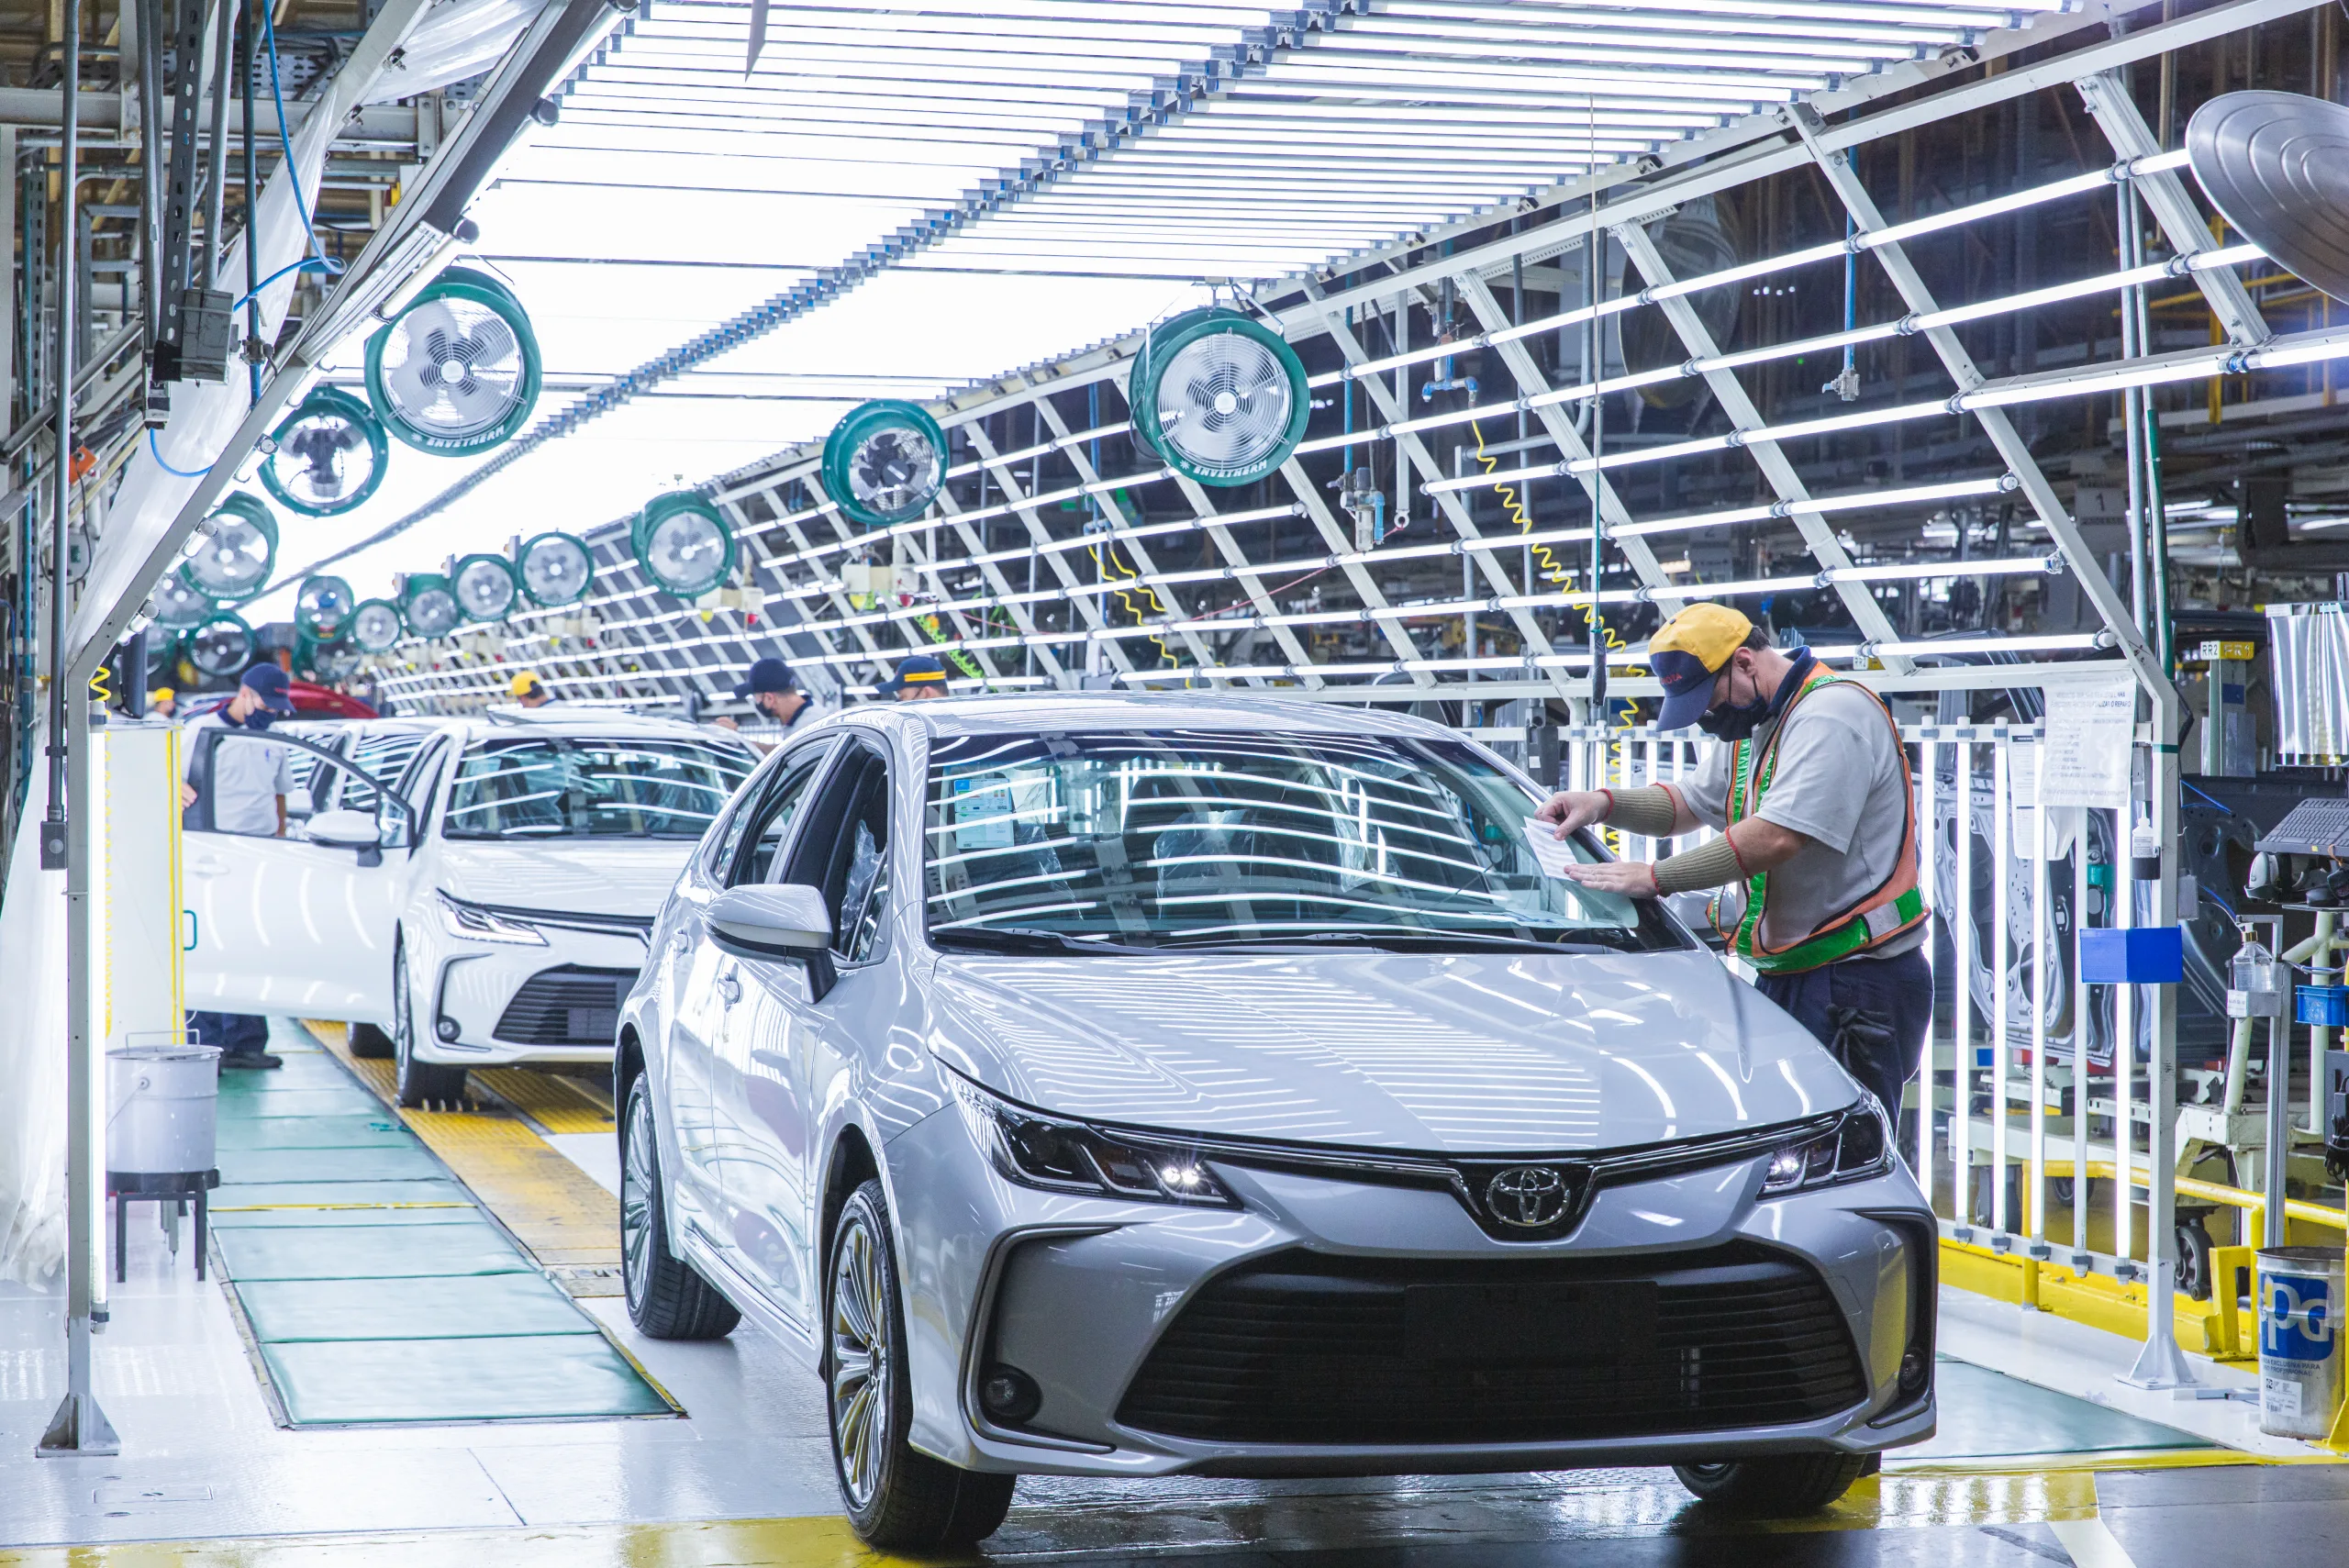
O que é Toyotismo? Conheça o Sistema Toyota de Produção que transformou ... -

Mapa Mental Modelos De Negocio Images Vogue Comodelo De
