Molde De Cubo Para Imprimir
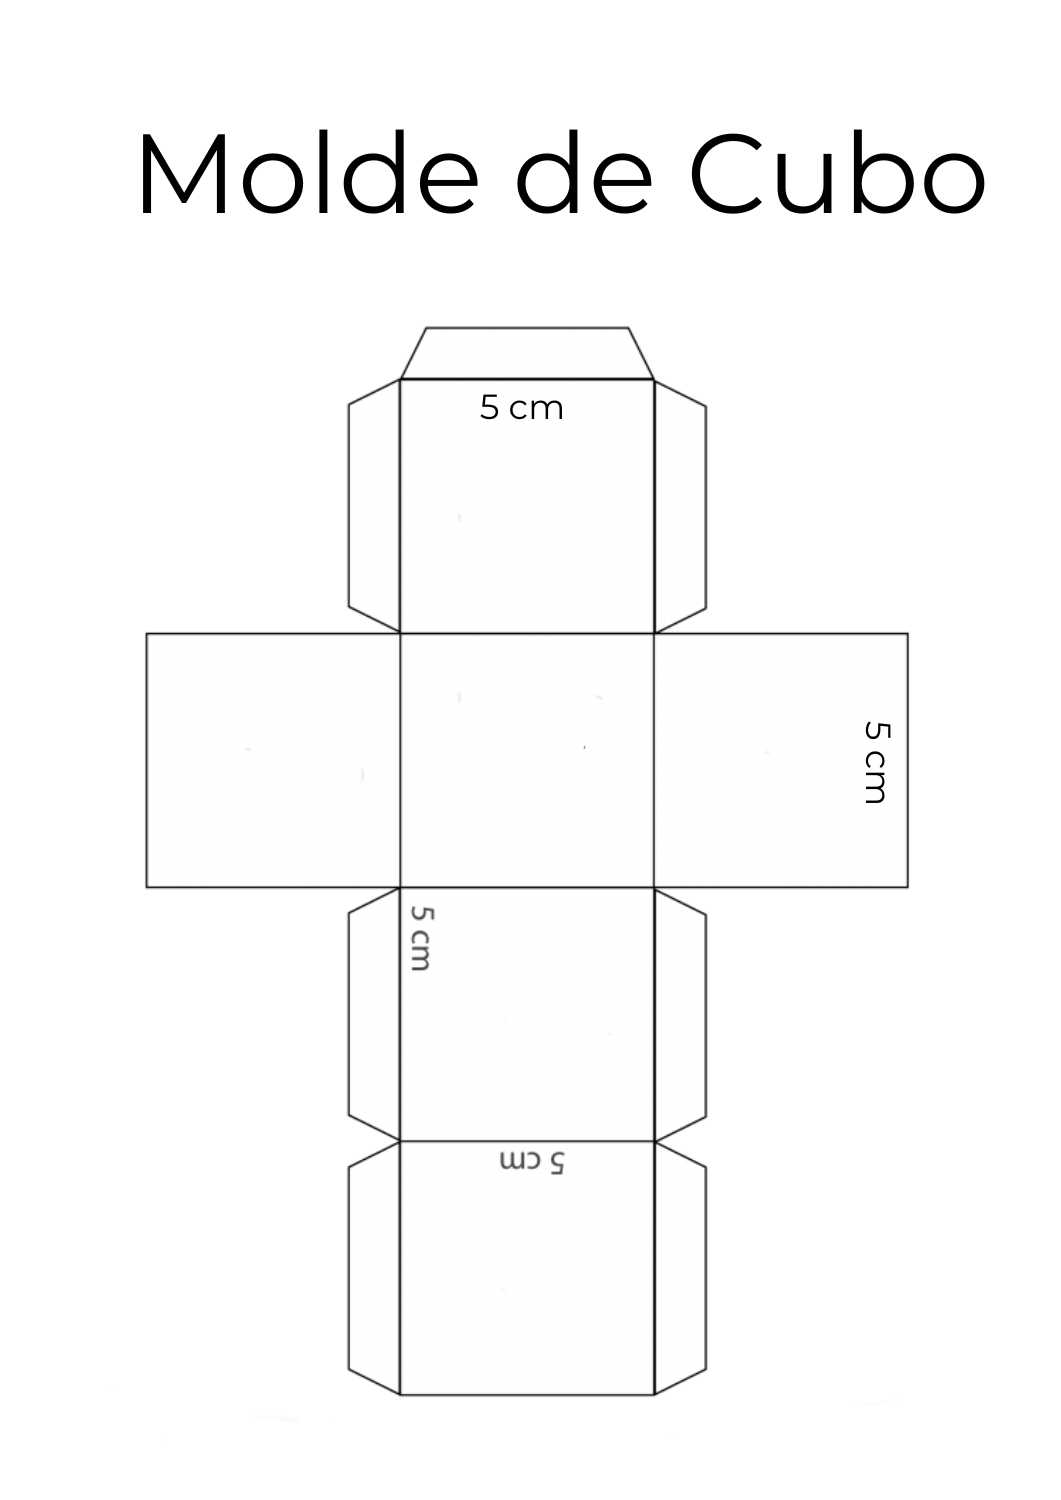
O que é um molde de cubo para imprimir
Um molde de cubo para imprimir é uma geometria 3D que gera cubos ocos ou sólidos em sequência, geralmente usado para testar impressoras, criar gelo, moldar resina ou fazer cubos de cimento caseiros. A diferença entre um arquivo que funciona e um que falha na primeira camada costuma ser algo mínimo: ângulo de impressão, densidade de preenchimento ou temperatura de leito mal calibrada. Eu imprimo esses arquivos há mais de dois anos e já perdi três impressões inteiras porque não ajuste a refrigeração das paredes finas antes de começar o segundo cubo. O processo prático começa com o download do arquivo STL ou OBJ. A maioria dos modelos gratuitos encontrados em plataformas como Thingiverse e Printables vem em configurações genéricas, o que significa que quase sempre precisa de ajuste antes de enviar para a fatiadora. Recomendo abrir o modelo no Cura, PrusaSlicer ou OrcaSlicer e verificar três parâmetros críticos: espessura da parede, orientação no leito e padrão de preenchimento. A espessura da parede deve ficar entre 0,8 mm e 1,2 mm para cubos com dimensão entre 2 cm e 5 cm. Paredes mais finas que 0,6 mm geram cubos frágeis que racham aoDesmoldar, especialmente se você estiver usando PLA comum. Já cubos maiores que 8 cm precisam de pelo menos 1,2 mm de parede, senão a deformação por contração térmica torce o formato nas primeiras horas após a impressão.
A orientação no leito é o fator que mais influencia a qualidade superficial. Imprimir o cubo deitado, com uma face apoiada no leito, resulta em faces laterais com linhas de camada visíveis. Imprimir em pé, com um vértice para baixo, produz faces mais lisas mas exige suporte interno e aumenta o tempo de impressão em cerca de 30%. Eu uso a orientação deitada para testes rápidos e a de pé quando a aparência final importa. O preenchimento interna varia conforme o uso. Para cubos ocos de gelo, 10% de gyroid é suficiente e corta o tempo de impressão pela metade comparado a 100%. Para cubos maciços de resina epóxi, 100% de preenchimento retangular é mais seguro, apesar de consumir mais material e tempo. Um detalhe contra-intuitivo: cubos pequenos até 4 cm com 100% de preenchimento às vezes imprimem mais rápido que com 20%, porque a fatiadora otimiza os caminhos de extrusão de forma diferente.
Problemas comuns e soluções práticas
O erro mais frequente é a delaminação nos cantos superiores. Isso acontece porque as camadas finais esfriam rápido demais e contraem diferentemente das inferiores. A solução imediata é aumentar a velocidade de refrigeração do ventilador de camadas para cima e, se necessário, adicionar uma camada de cola bastão ou fita mask na borda superior do cubo durante a impressão. Outro problema crônico é a aderência ao leito. Cubos grandes (>6 cm) com base pequena tendem a levantar os cantos durante a impressão, principalmente com PLA em ambientes sem controle de temperatura. Eu resolvi isso aumentando a temperatura do leito para 60 °C, aplicando uma fina camada de para madeira diluída em água na primeira camada, e reduzindo a velocidade inicial para 15 mm/s nos primeiros dois segmentos. Quando se trata de cubos ocos para resina, o ponto crítico é a abertura de desmoldagem. Aberturas menores que 5 mm dificultam a saída da peça e geram marcas nas faces internas. Recomendo modelar aberturas de 8 mm a 12 mm, posicionadas de forma estratégica para minimizar a visibilidade após a impressão.

Limitações e quando evitar esse método
Este tipo de molde não é adequado para cubos maiores que 10 cm com paredes finas. A relação entre volume interno e espessura de parede torna a estrutura instável, e a probabilidade de colapso durante a impressão ou desmoldagem supera 70% em configurações padrão. Para peças maiores, o indicado é dividir o modelo em partes e ensamblar pós-impressão, ou usar materiais como PETG ou ABS que resistem melhor à tensão térmica. Também não recomendado para produção em série de alta precisão dimensional. A variação térmica do processo FDM gera tolerâncias de ±0,2 mm a ±0,5 mm por cubo, o que é aceitável para artesanato e prototipagem mas inadequado para componentes mecânicos que exigem encaixe perfeito. Nestes casos, litografia 3D ou usinagem CNC oferecem resultados consistentemente melhores, embora com custo significativamente maior por unidade.
Dicas técnicas avançadas
A posição da costura Z influencia diretamente a aparência final. Muitos modelos vêm com a costura centralizada numa face visível, criando uma linha aparente que estraga o acabamento. No fatiador, ajuste o seed aleatório para reposicionar a costura para uma aresta ou canto, preferencialmente aquele que ficará oculto na montagem final. A temperatura de first layer merece atenção separada. Começar 5 °C abaixo da temperatura normal de impressão melhora a aderência ao leito e reduz o warp nos cantos. Para PLA que imprime a 210 °C, testar 205 °C na primeira camada e retornar a 210 °C a partir da segunda camada produz resultados mais estáveis do que usar temperatura uniforme. O tempo estimado de impressão para um cubo de 4 cm com 20% de preenchimento e parede de 0,8 mm varia de 25 a 45 minutos em uma impressora média de 60 mm/s. Cubos idênticos com 100% de preenchimento levam entre 1h30 e 2h10. A escolha do preenchimento afeta não só o tempo mas também a rigidez estrutural: gyroid 20% oferece boa resistência isotrópica, enquanto grid 40% é mais rígido mas usa 50% mais filamento.
Galeria
-

MOLDE DE CUBO PARA IMPRIMIR - IMAGENS AMPLIADAS -
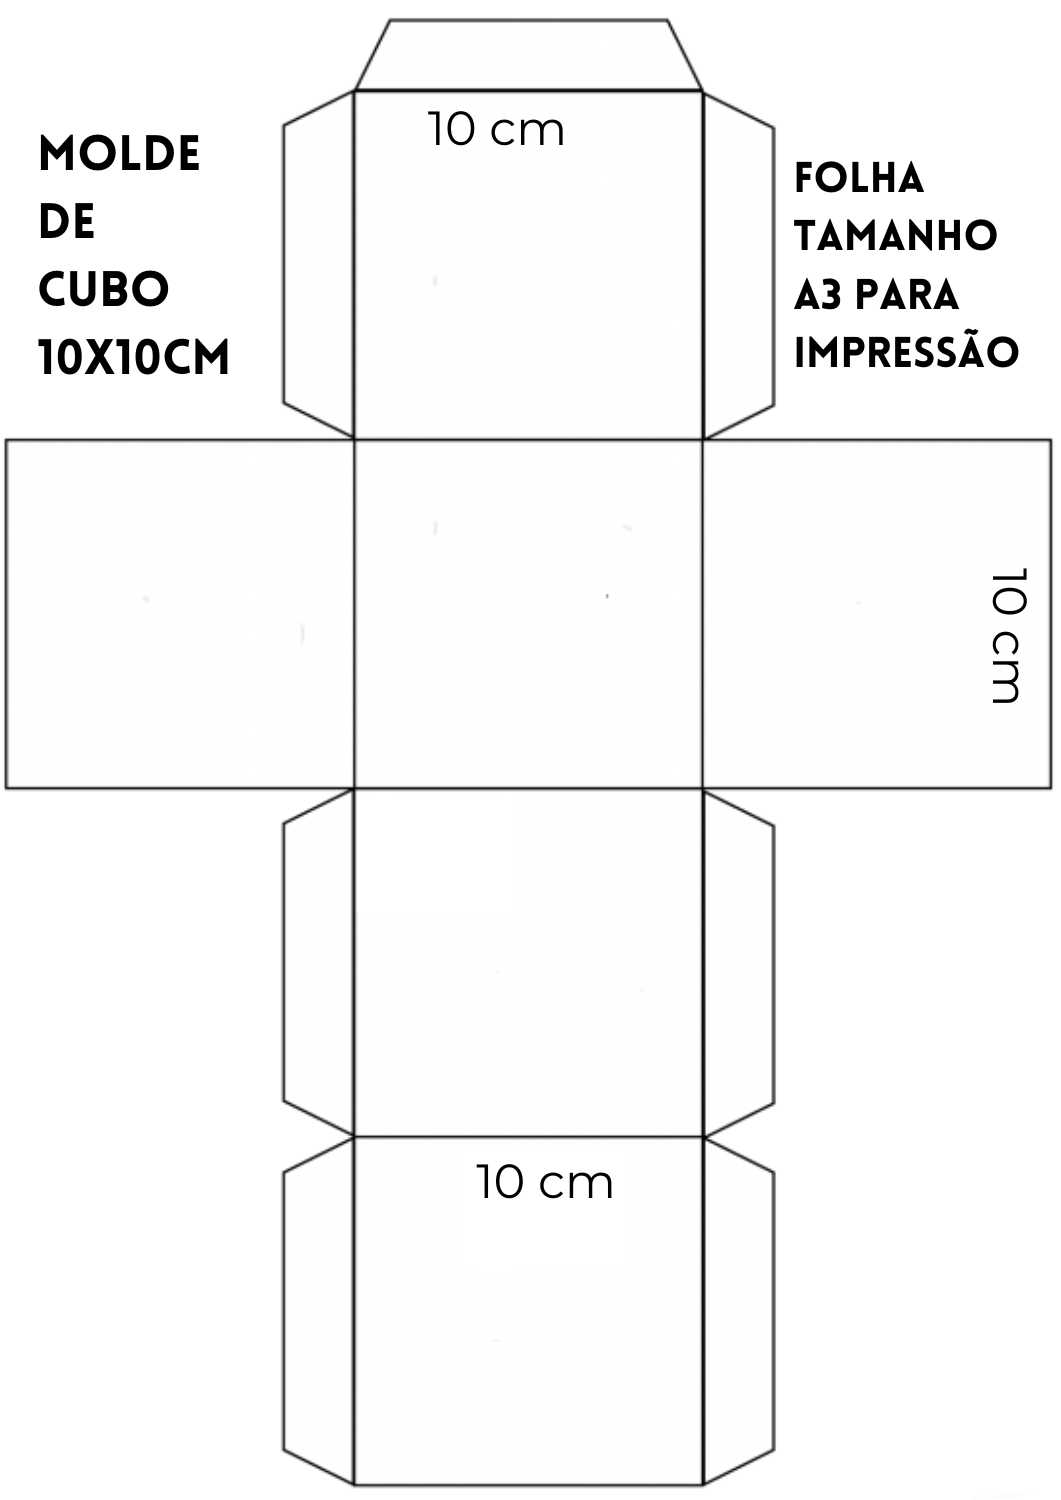
Molde de Cubo para imprimir e montar - Artesanato Passo a Passo! -
Molde de Cubo para imprimir e montar - Artesanato Passo a Passo! -
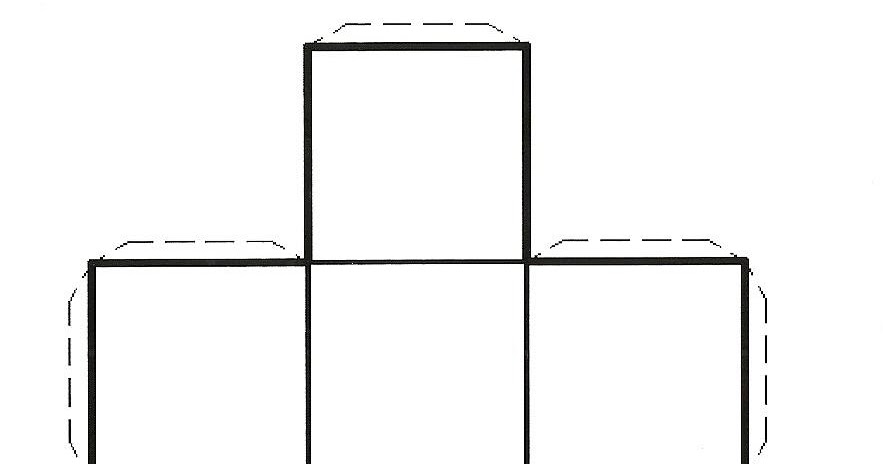
MOLDE DE CUBO PARA IMPRIMIR - IMAGENS AMPLIADAS
