Mudança Do Estado Liquido Para O Solido

O que acontece quando um líquido vira sólido
A solidificação é a mudança do estado líquido para o sólido. Isso acontece quando o material perde energia térmica e as moléculas começam a se organizar em uma estrutura mais rígida. Não é mágica, é termodinâmica básica. O ponto de fusão de uma substância pura é idêntico ao seu ponto de solidificação, só que no caminho inverso. Na prática, muita gente confunde solidificação com resfriamento comum. Resfriar água de 25°C para 5°C não a transforma em gelo. Precisa chegar a 0°C e, mais importante, extrair o calor latente de fusão. É aí que as coisas complicam.
Entendendo a mudança do estado liquido para o solido na prática
A solidificação envolve duas fases distintas. Primeiro, o material esfria até atingir a temperatura de transição. Depois, durante a mudança de fase propriamente dita, a temperatura fica estagnada mesmo o resfriamento continuando. Esse patamar é o calor latente sendo removido. Só quando todo o material estiver sólido a temperatura volta a cair. Isso tem implicações reais quando você está trabalhando com metais, polímeros ou até concretos. Se você medir apenas a temperatura superficial, pode achar que o processo terminou quando na verdade ainda há líquido no interior. Eu já perdi peças de fundição por confiar cegamente em termopares posicionados errados. A solução foi usar termopares enterrados no núcleo da peça e monitorar o patamar de temperatura com gravação contínua, não leituras pontuais. O patamar durava cerca de 40 minutos em peças de alumínio de 3 kg, e só dava sinal de conclusão quando a curva voltava a descer.
Fatores que influenciam a solidificação
A pureza do material é o fator mais simples e também o mais negligenciado. Substâncias puras solidificam em temperatura constante. Ligas, soluções e materiais amorfos solidificam numa faixa de temperaturas. O alumínio puro entra em fusão a 660,3°C. Já uma liga Al-Si comum pode ter uma faixa de solidificação de 577°C a 660°C. Isso afeta diretamente a formação de microporos, trincas a quente e a macrosegregação. A taxa de resfriamento determina o tamanho de grão. Resfriamento rápido gera grãos finos, resfriamento lento gera grãos grossos. Grãos finos geralmente significam melhor resistência mecânica. Existe uma relação quantitativa descrita pela equação de Hoffman, mas na prática você aprende isso testando. Eu costumava usar água como meio de têmpera para amostras pequenas de aço e salmoura para peças maiores. A salmoura extrai calor cerca de 20% mais rápido que a água pura na mesma temperatura, e isso faz diferença mensurável na dureza final. A geometria da peça também importa. Espessuras diferentes solidificam em tempos diferentes. Regiões mais massivas ficam líquidas enquanto regiões mais finas já estão sólidas. Isso cria tensões térmicas internas que podem deformar a peça durante ou após a solidificação. O chamado "alívio de tensão" pós-solidificação é muitas vezes obrigatório, não opcional.

Como controlar o processo
Se o objetivo é uma solidificação homogênea, o controle da taxa de resfriamento é essencial. Para metais, isso significa escolher o meio de resfriamento certo: ar, água, óleo, salmoura. Cada um tem capacidade de remoção de calor diferente e comportamento distinto na interface peça-meio. Para materiais poliméricos, a situação é mais complexa porque muitos são semicristalinos. O polietileno, por exemplo, pode atingir apenas 60-80% de cristalinidade dependendo da taxa de resfriamento. Resfriamento rápido preserva a estrutura amorfa, resultando em peça mais transparente mas menos resistente termicamente. Resfriamento lento permite maior cristalinidade, mas aumenta o tempo de ciclo em processos de injeção. Em minha experiência com moldes de Nylon 66, reduzir a taxa de resfriamento de 10°C/s para 2°C/s aumentou a cristalinidade em aproximadamente 15 pontos percentuais, o que elevou a temperatura de distorção térmica de 60°C para cerca de 90°C. Em concreto, a solidificação (ou melhor, a pega e durezificação) depende da hidratação do cimento, não apenas da temperatura. Adições como fumaca de sílica aceleram ou retardam o processo dependendo da dosagem. Água em excesso aumenta a trabalhabilidade inicial mas cria porosidade capilar que reduz a resistência final em até 40%. A cura adequada exige manutenção de umidade por pelo menos 7 dias para formulações comuns.
Erros comuns que destroem o resultado
O erro mais frequente é ignorar o calor latente. Operadores que não entendem esse conceito geralmente desligam o equipamento ou retiram a peça do molde antes da conclusão real da solidificação. O resultado é uma peça com núcleo ainda parcialmente líquido ou com microestrutura defeituosa. A peça parece sólida por fora mas falha sob carga. Outro erro é subestimar a contração. Metais, polímeros e concretos todos contraem ao solidificar. O alumínio contrai cerca de 6,6% em volume durante a solidificação. Se o molde não for alimentado com metal líquido suficiente durante essa contração, formam-se rechupes e porosidades de contração. A solução prática é usar massas de alimentação e risers dimensionados calculadamente, não estimados visualmente. Para solidificação de ligas, a segregação é um problema silencioso. Elementos de liga mais densos tendem a se depositar na parte inferior da peça durante a solidificação lenta. Isso cria gradientes de composição que resultam em propriedades mecânicas variáveis dentro da mesma peça. Em peças críticas, isso é inaceitável e requer processamento posterior como homogeneização térmica por várias horas em temperatura próxima ao sólus.
Quando a solidificação convencional não funciona
Existem materiais que não solidificam de forma cristalina mesmo resfriados lentamente. Vidros, por exemplo, são líquidos super-resfriados. Eles não passam por uma transição de fase-order definida. A viscosidade aumenta continuamente até que o material se comporte como sólido. Tentar aplicar as mesmas regras de solidificação de metais a vidros leva a resultados completamente errados. Metais amorfos (vidros metálicos) exigem taxas de resfriamento da ordem de 100.000°C/s para evitar cristalização. Isso normalmente requer técnica de melt spinning ou platina refrigerada por nitrogênio líquido. Para peças maiores, alguns ligas especiais conseguem formar estruturas amorfas com espessura de alguns milímetros usando moldes de cobre refrigerados, mas isso é exceção, não regra. Outro cenário onde a solidificação padrão falha é com materiais que se decompõem antes de solidificar. Algumas resinas epóxi de alta performance e compósitos avançados sofrem degradação térmica se a taxa de resfriamento for inadequada. Nesses casos, o controle não é apenas sobre velocidade de resfriamento mas sobre a trajetória completa de temperatura-tempo, incluindo fases de tratamento térmico pós-solidificação.

Monitoramento e verificação
Termocouples tipo K são o padrão para medição de temperatura em faixas de até 1.200°C. Para medições mais precisas, termopares tipo S ou R com proteção de alumina funcionam bem até 1.600°C. A precisão típica é de ±1,5°C na faixa de solidificação de metais comuns, mas isso depende da calibração e do contato térmico. Diferença térmica entre termopares posicionados em locais diferentes da peça indica gradientes de temperatura que podem gerar tensões. Se a diferença ultrapassar 30°C durante a solidificação, o risco de trincas aumenta significativamente para a maioria das ligas metálicas. Análise de curva de resfriamento (thermal analysis) é a ferramenta mais confiável para detectar o início e fim da solidificação. O patamar térmico na curva corresponde exatamente à transformação de fase. A duração do patamar permite calcular o calor latente efetivo removido e verificar se a solidificação foi completa. equipamentos básicos de análise térmica custo entre 2.000 e 8.000 dólares para configurações simples, enquanto sistemas DSC de laboratório superam 50.000 dólares.
Galeria
-
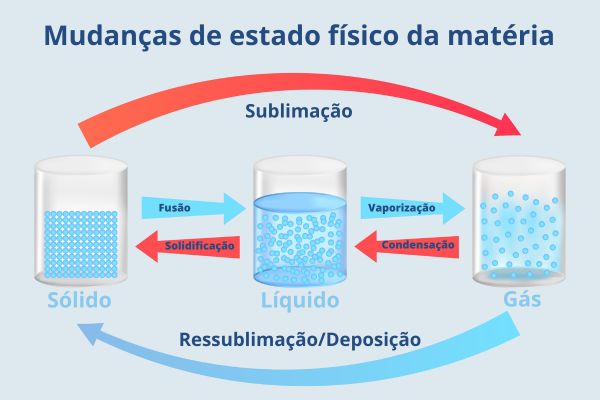
Mudancas Fisicas Da Materia Para Criancas Mudanças De Estado Físico -

Mudanças De Estado Fisico Mapa Mental - NAZAEDU -
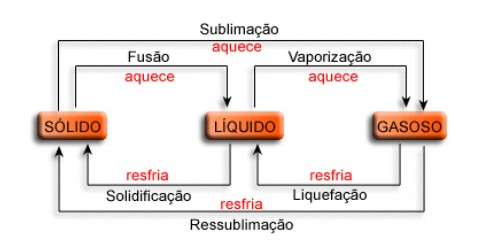
Mudanças de Estado Físico - Físico-Química - InfoEscola
