Na Industria De Moveis A Producao É Influenciada
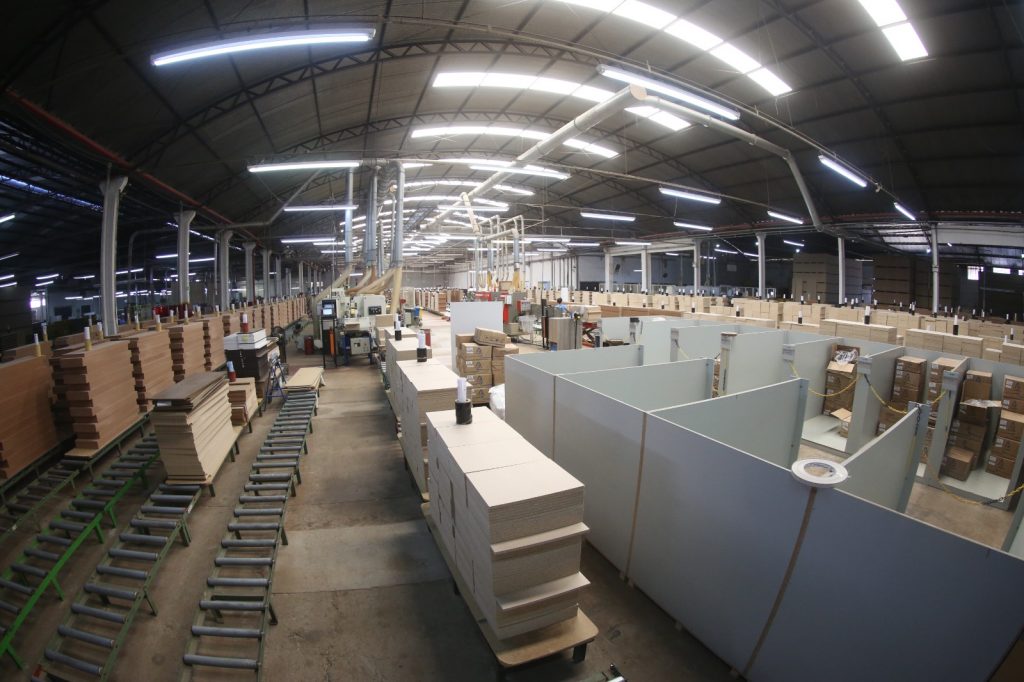
O que realmente move a produção na indústria de móveis
na industria de moveis a producao é influenciada por uma série de fatores que muitos gestores ainda tratam como secundários, quando na prática eles determinam se a linha para ou não. Vou direto ao que importa. A produção não é só sobre ter máquina boa e operário qualified. É sobre encadeamento de atividades, disponibilidade de matéria-prima, planejamento de produção bem feito e uma infinidade de variáveis que se conectam.
na industria de moveis a producao é influenciada
Principalmente por cinco pilares. Matéria-prima, mão de obra, maquinário, planejamento logístico e a estrutura organizacional da empresa. Se um desses falha, o resto desanda junto. Não tem segredo, só quem já passou por uma greve de fornecedores ou uma entrega de MDF atrasada sabe do que estou falando. No meu caso, trabalhei em uma fábrica de médio porte onde o problema era crônico: a produção parava toda terça-feira por causa de falta de chapas de MDF importadas. O fornecedor entregava na segunda, mas o transporte travava no porto de Santos. A solução foi simples na teoria, difícil na execução. Mudamos o planejamento de produção para começar os cortes de MDF na segunda pela manhã, usando estoques de segurança calculados com base no tempo médio de liberação aduaneira daquela específica classe de produto. Isso reduziu paradas em 70% em três meses. Não foi mágica, foi matemática básica aplicada ao chão de fábrica. O segundo pilar é a mão de obra. Operadores de máquinas CNC precisam de treinamento prático, não curso teórico. Já vi empresas contratarem gente com certificado em automação industrial que nunca tinha visto um painel de controle de um comando numérico na vida. O resultado? Peças refugadas e tempo parado. O ideal é contratar perfil operacional e treinar internamente com os programas específicos da sua linha de produção.
O maquinário em si merece atenção separada. CNC de entrada versus CNC industrial fazem diferença real no custo por peça produzida. Uma máquina de R$80 mil rodando 16 horas por dia com manutenção preventiva pode produzir mais e com menos desperdício do que uma de R$250 mil mal calibrada. Manutenção preventiva não é gasto, é economia disfarçada. Parar uma linha para conserto emergencial custa entre R$2.000 e R$5.000 por hora parada, dependendo do volume de produção. Aqui vai algo contra-intuitivo que pouca gente leva a sério: o layout da fábrica influencia mais na velocidade de produção do que a potência das máquinas. Já vi operations managers gastarem fortunas em equipamentos novos quando o problema era simplesmente o fluxo de materiais. Se a esteira transportadora cruza com o caminho de empilhadeira, você tem gargalo garantido. Um estudo de fluxograma bem feito pode identificar esses pontos críticos sem gastar um centavo com equipamento novo. O planejamento logístico é outro ponto cego. A maioria das indústrias de móveis planeja a produção com base no histórico de vendas dos últimos seis meses. Isso funciona bem para produtos padrão, mas explode na hora de lidar com pedidos personalizados ou variações sazonais. A recomendação prática é usar um sistema MRP básico integrado ao ERP, mesmo que seja uma planilha bem estruturada. O importante é ter visibilidade do que vai entrar em matéria-prima e do que vai sair como produto acabado, com prazos reais e não otimistas.

Sobre custo de produção, há uma armadilha comum: calcular apenas o custo direto da matéria-prima e mão de obra. Isso subestima em cerca de 30 a 40% o custo real. Custos indiretos como energia elétrica, fretes, embalagem, reposição de ferragens, perda por refugo e até a depreciação dos equipamentos entram no custo final. Uma planilha simples que agrupe todos esses itens por tipo de móvel já mostra onde a margem está sendo corroída. O setor tem um problema específico que não aparece em nenhuma apostila: a variabilidade das medidas. Móveis sob medida exigem controle de qualidade diferente de móveis em série. Um erro de corte de 2mm em uma porta de armário pode significar desde um encaixe ruim até a peça inteira precisando ser refeita. O workaround que funcionou para mim foi implementar um sistema de verificação por lotes — cada operador confere as primeiras três peças de cada lote antes de continuar a produção. Isso identifica desvios de máquina antes que se torne perda em escala. Outro ponto pouco discutido é a questão da umidade. MDF e madeira natural são materiais vivos no sentido de que absorvem e liberam umidade. Fábricas em regiões costeiras como Recife ou Salvador lidam constantemente com deformações por umidade. O controle ambiental na área de acabamento e armazenamento é tão importante quanto o controle na produção. Manter a umidade relativa do ar entre 50 e 60% dentro do galpão reduz drasticamente problemas de empenamento e rachaduras pós-produção.
Quanto a ferramentas e software, o mercado brasileiro oferece opções como o Sistema MRPS, o TOTVS PM9 e soluções mais acessíveis como o Odoo com módulos de manufatura. A escolha certa depende do volume de produção e da complexidade do mix de produtos. Para fábricas com menos de 50 funcionários e produção em série, um sistema simples de gestão de ordens de produção já resolve 80% dos problemas de rastreabilidade. Se você está começando agora, o conselho mais útil que posso dar é: não tente automatizar tudo de uma vez. Comece mapeando o fluxo atual, identifique os gargalos reais com dados concretos e atue neles primeiro. Automations implemented sem entender o processo base só amplificam os erros existentes. Leva cerca de duas semanas de observação direta no chão de fábrica para ter clareza suficiente para tomar decisões acertadas sobre investimentos em produção.
Galeria
-

ERP na Indústria Moveleira: Personalização e Eficiência na Produção de ... -
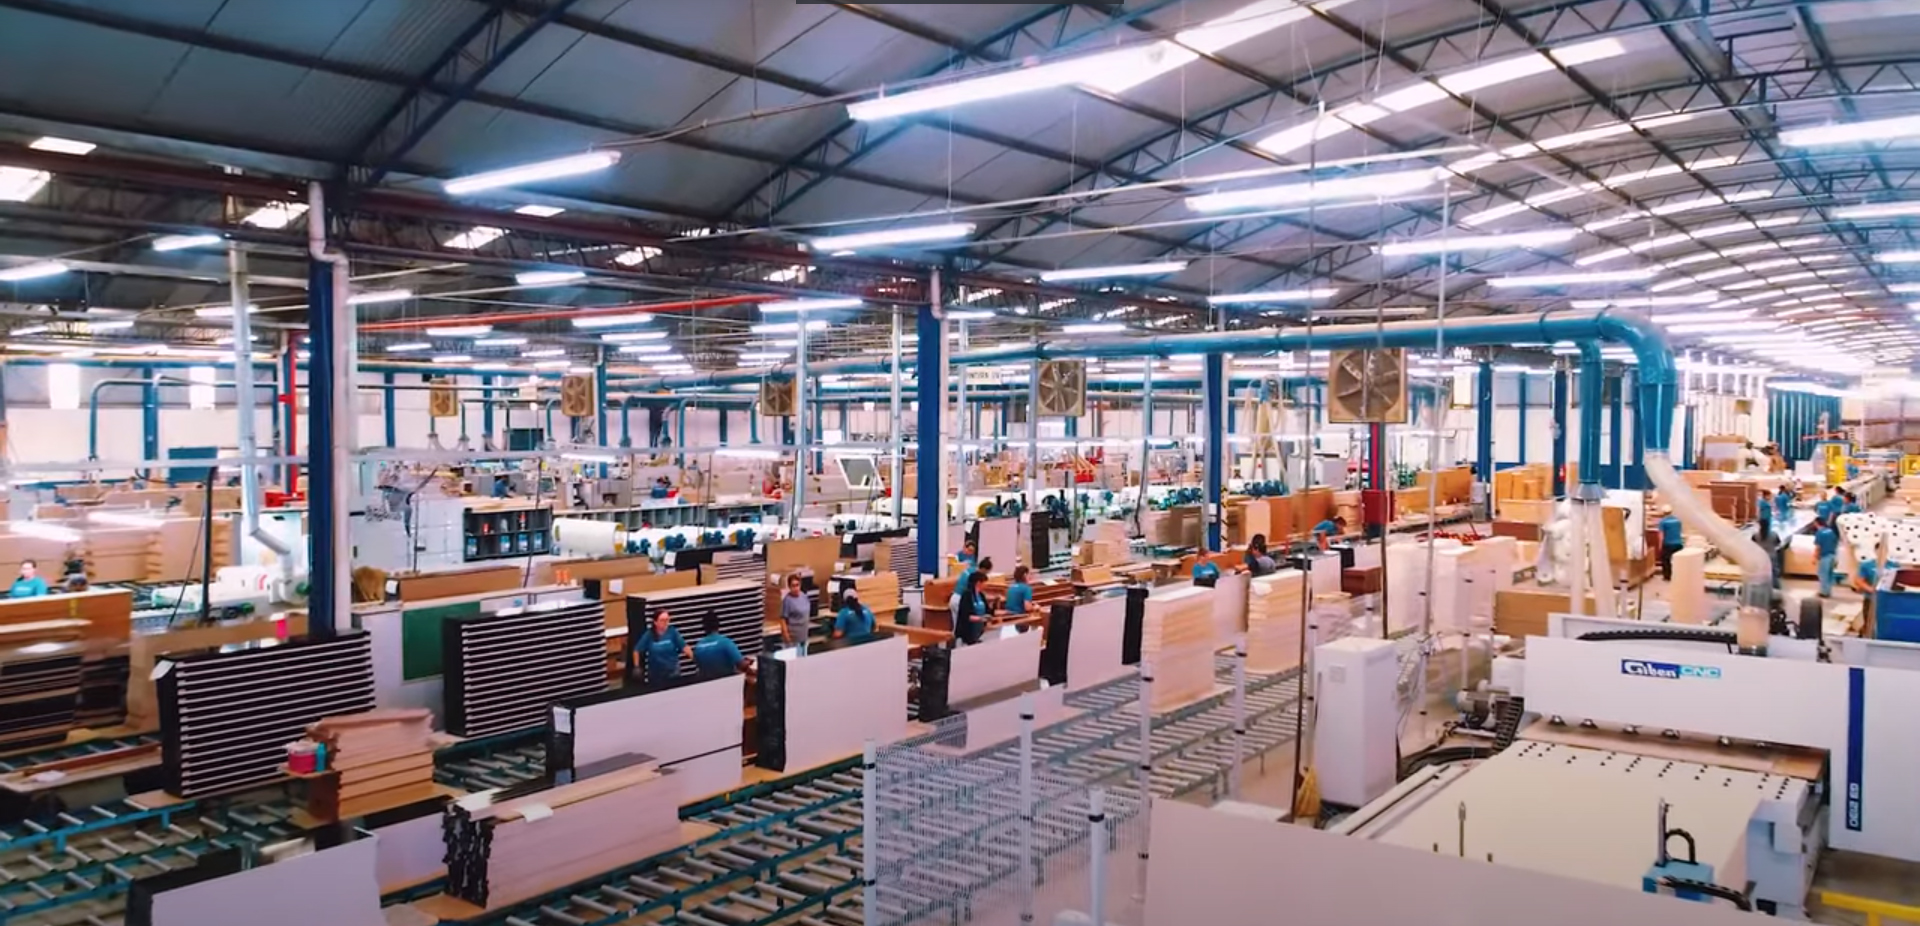
Inflexão na indústria de móveis marcou 2º semestre de 2025 - eMóbile -

Uma moderna fábrica com equipamentos para a produção de móveis ... -

Uma moderna fábrica com equipamentos para a produção de móveis ...
