O Planejamento De Produção É Elaborado Considerando Diversas Questões
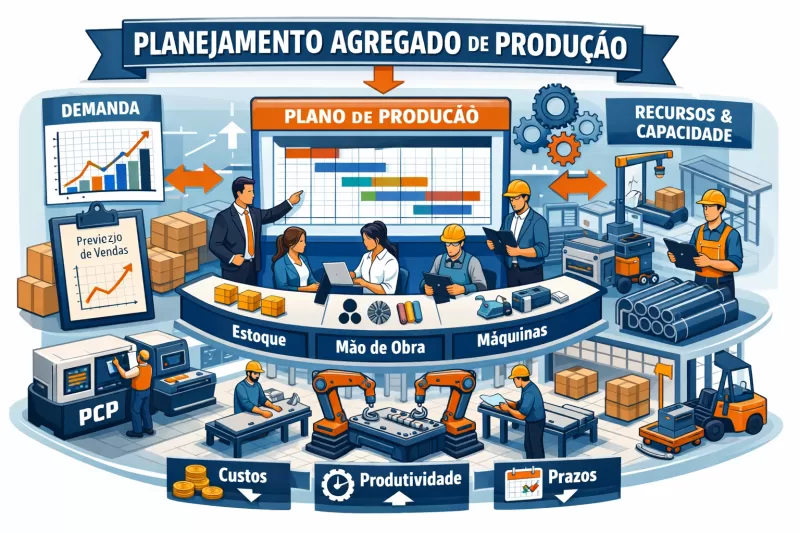
Planejamento de produção não é só planilha bonita no Excel
A maioria dos gestores de produção começa achando que o problema é falta de software. Na prática, o problema é quase sempre falta de clareza sobre o que entra na equação antes de abrir qualquer ferramenta. O planejamento de produção é elaborado considerando diversas questões e a maior parte das pessoas pula esse passo porque parece "óbvio demais" ou "já sei fazer isso de cor". Não sabe. Eu comecei lidando com planejamento em uma indústria de componentes metálicos, linha de usinagem e montagem. Tivemos um problema específico que marcou muito: um cliente pediu uma redução de 40% no lead time de uma peça que tinha cinco operações em três turnos diferentes, com dois fornecedores de matéria-prima e uma máquina que dava parado não programado pelo menos uma vez por semana. O plano inicial foi feito em dois dias, parecia sólido no papel, e quebrou na terceira semana de execução. Aquele projeto me ensinou que o planejamento de produção é elaborado considerando diversas questões que ninguém olha até o chão de fábrica reclamar. O ponto que a maioria ignora é que tempo de setup não é constante. Você pode ter uma tabela que diz 30 minutos para trocar uma matriz, mas na realidade, quando a peça anterior é de um liga diferente, o tempo sobe para 45 minutos porque precisa de limpeza adicional e verificação dimensional. Eu resolvi isso criando uma variável de setup condicional baseada no par peça anterior -> peça posterior, e não no tipo genérico de operação. Isso reduziu o desvio médio entre plano e execução de 18% para cerca de 6% em três meses.
O que realmente compõe o planejamento de produção é elaborado considerando diversas questões
Tem uma lista curta do que entrar, mas cada item tem camadas que não aparecem em manuais. Vamos direto. A demanda é o primeiro pilar. Mas demanda não é só o pedido do cliente. É a soma de pedidos firmes, previsão comercial, estoque de segurança que a política define, e safras ou promoções que entram nos dados sem sinalização adequada. Eu vejo erro recorrente quando a previsão entra com peso igual ao pedido fechado. Se a previsão tem variância histórica de 22%, ela deve entrar com ponderação menor no cálculo de capacidade. A regra prática que eu uso é: pedidos fechados pesam 100%, previsão com mais de 60 dias de distância pesa 40%, previsão com menos de 30 dias pesa 70%. Nada disso é lei, mas reduz bastante o ruído. A capacidade é o segundo pilar. E aqui tem uma pegadinha. Capacidade nominal é o que a ficha da máquina diz. Capacidade efetiva é o que sobra depois de paradas programadas, manutenção preventiva, reclassificações, treinamentos, e aquele tempo que o operador leva para ajustar a primeira peça de cada lote. Na prática, eu recomendo usar um fator de disponibilidade real, não o ideal. Média que eu vejo funcionar em linhas contínuas é 82% a 88%. Em lotes pequenos com setups variáveis, cai para 70% a 78%. Se o seu plano assume 95%, você vai entregar atrasado e culpar a execução.
O mix de produtos entra como terceiro ponto. Produto diferente pede ferramenta diferente, programador diferente, qualificacao de operador diferente. Misturar families com exigências opostas no mesmo bloco de tempo gera perda de eficiência que não aparece no Excel simples. A solução técnica é trabalhar com células de produção agrupadas por família, ou pelo menos separar os blocos de programação por similaridade. Isso corta o tempo de troca e reduz gargalo escondido. Estoque é o quarto ponto e o mais mal compreendido. Estoque não é só proteção contra variação de demanda. Ele também é alavanca de nívelação de carga. O erro clássico é usar estoque como muleta para esconder incapacidade de produção. Se você tem um produto com demanda intermitente e decide estocar seis meses de cobertura porque a máquina está livre, você vai travar caixa e aumentar risco de obsolescência. A regra que eu adotei foi: estoque de regularização só para produtos com curva de demanda estável e giro mínimo de oito vezes ao ano. Para itens esporádicos, o plano deve aceitar o lote econômico de produção e negociar prazo, não empilhar mercadoria. Recursos humanos merecem seção própria. Disponibilidade de-turnos, férias planejadas, afastamentos, qualificação por operação. Eu tive um caso em que o plano previa operação em turno nuit com dois operadores, mas um deles estava em treinamento de certificação nova e não podia operar sozinha. O plano entrou como se a mão de obra estivesse pronta. A solução foi integrar a lista de qualificação ativa ao motor de programação e bloquear alocação quando a certificação não estivesse vigente. Isso levou a uma queda de 12% nas quebras de plano por indisponibilidade de pessoal.

Matéria-prima e suprimentos entram como restrição, não como dado fixo. Lead time de compra, lotes mínimos do fornecedor, variabilidade de qualidade que gera rejeição. Um detalhe prático: se seu fornecedor entrega com variação de dimensão em 5% das notas, seu cálculo de rendimento deve considerar um fator de perda adicional, senão o plano sempre ficará curto em material.
Método prático para montar o plano sem perder tempo
Eu divido o processo em etapas sequenciais, mas aviso que a ordem importa. Começar por demanda, depois capacidade, depois recursos, depois ajustes de estoque. Quem inverte tende a retrabalhar. A primeira etapa é consolidar dados. Pedidos fechados, previsão, histórico de demanda dos últimos 24 meses, sazonalidade identificada. Se sua empresa ainda separa esses dados em pastas diferentes, gaste uma tarde reunindo tudo em uma única planilha mestre. Esse trabalho economiza cerca de três horas por semana na fase de ajuste. A segunda etapa é mapear capacidade real. Liste todas as estações de trabalho, tempos padrão, tempos reais de setup, paradas programadas no horizonte de planejamento. Calcule a carga disponível por semana. Compare com a carga demandada. O resultado mostra gargalos imediatos e folgas ociosas. Se o desbalanceamento for maior que 15%, o plano já nasce comprometido e precisa de redistribuição antes de seguir.
A terceira etapa é definir sequenciamento. Aqui eu recomendo usar critérios simples primeiro: FIFO para pedidos urgentes, EDD para minimizar atraso máximo, ou regra de Johnson para duas máquinas em sequência. Teste cenários curtos antes de travar uma sequência. Em linhas com setups altos, a economia de trocar grupos semelhantes pode compensar levemente o atraso de alguns pedidos menos prioritários. Decisão tem que ser explícita, não implícita. A quarta etapa é verificar restrições de materiais. Conferir disponibilidade de insumos para o horizonte de 4 a 8 semanas, considerar lotes mínimos e lead times. Se algum item crítico estiver em risco, ajuste o plano antecipadamente. Reagir depois que a linha para é custo alto. A quinta etapa é publicar e monitorar. O plano deve vir com versão, data de corte, premissas assumidas e indicadores de acompanhamento. Sem isso, vira documento morto.
Pegadinhas que ninguém conta
Existem armadilhas que parecem inofensivas e causam estrago real. Vou listar as mais frequentes. A primeira é confiar em tempo padrão sem validação. Tempo padrão é referência, não verdade. Se você não rodou medições recentes, submeta pelo menos dez ciclos reais por operação crítica. A correção costuma variar entre 8% e 25% em relação ao tempo tabelado. Ignorar essa margem gera atraso sistemático. A segunda é tratar demanda como número único. Demanda tem distribuição. Trabalhar com média esconde a cauda longa. Se você dimensiona capacidade pela média, vai falhar nos picos. A solução simples é planejar para o percentil 80 da demanda no horizonte, não para a média. Isso aumenta ligeiramente o estoque de segurança, mas reduz significativamente o nível de ruptura.
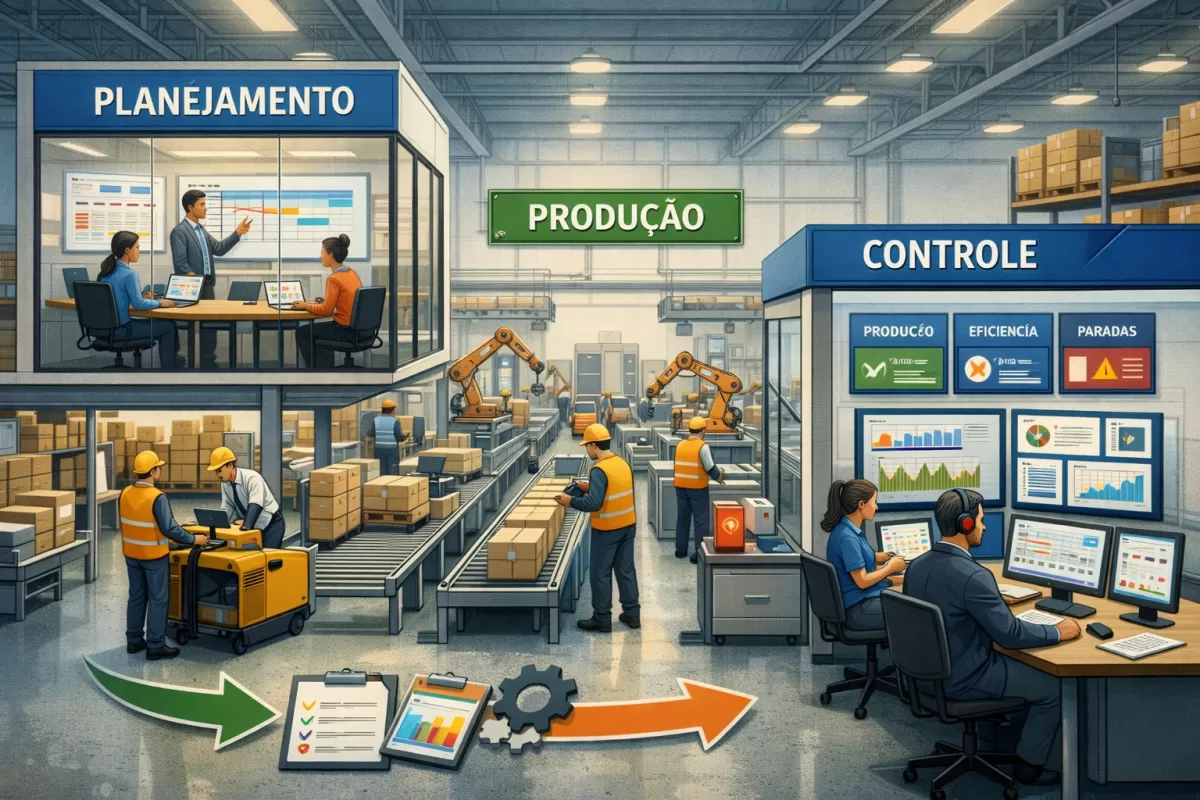
A terceira é esquecer a dependência entre operações. Se a operação 20 depende da 10 e a 10 tem setup longo, o tempo de produção não é a soma dos tempos individuais. O setup da 10 impacta o início da 20. Eu resolvi isso incluindo janelas de sobreposição no cronograma, permitindo que a 20 comece enquanto a 10 ainda finaliza o lote anterior. O ganho prático foi reduzir o lead time total em cerca de 14% sem adquirir equipamento novo. A quarta é nãoSeparar planejamento de controle. Planejar sem controle é sonho. Controlar sem plano é extinção. A integração dos dois ciclos, com review semanal e ajuste de premissas, faz toda a diferença. Um ciclo de feedback de duas semanas já mostra desvios suficientes para corrigir rotas.
Ferramentas e como escolher
O mercado oferece desde planilhas até ERPs com módulo MES. A escolha depende do volume de dados, da complexidade do mix e da capacidade interna de manutenção do sistema. Para operações pequenas com poucas linhas e produtos estáveis, uma planilha bem estruturada com validação de capacidades e checklist de materiais funciona. Leva cerca de quatro horas para montar o template inicial e depois cerca de 90 minutos por ciclo de planejamento. O risco é a falta de rastreabilidade e a dificuldade de escalar quando o mix cresce. Para operações médias com múltiplas famílias e variabilidade significativa, sistemas de programação de próxima geração ou módulos APS oferecem ganhos reais. Eu vi redução de 20% a 35% no tempo de elaboração do plano e melhora de 10% a 18% no atendimento quando o setup condicional e a restrição de materiais eram considerados automaticamente. O ponto crítico aqui é a qualidade dos dados de entrada. Se a base estiver suja, o sistema gera um plano elegante que não roda no chão.

Para operações grandes e multinplantas, a decisão deve considerar integração com SCM, previsão de demanda e gestão de atribuição de capacidade. A implementação típica leva de quatro a nove meses, dependendo da maturidade dos dados e do suporte interno. Recomendo definir metas mensuráveis antes de começar, senão o projeto vira custo fixo sem retorno claro. Se você precisa de um ponto de partida prático, a opção mais segura é começar com uma ferramenta acessível e validar o processo antes de comprar módulo complexo. Existem opções open source e planilhas template que podem servir de base. O importante é ter premissas documentadas e dados atualizados. Ferramenta ruim com dados bons ainda entrega resultado melhor que ferramenta boa com dados ruins.
Quando o planejamento simplesmente não funciona
É preciso ser honesto sobre limitações. Planejamento de produção não é varinha. Há cenários onde ele falha ou entrega retorno negativo. Se a demanda é extremamente volátil e imprevisível, com variações superiores a 50% mês a mês, o plano vira estimativa ornamental. Nesse caso, o mais eficiente é trabalhar com produção sob demanda e estoques mínimos de itens críticos, usando flexibilidade de mão de obra e terceirização pontual. Se o processoprodutivo é pesquisa e desenvolvimento, não lote, planejamento rígido atrapalha mais do que ajuda. Projeto criativo se beneficia de iterações rápidas e backlog priorizado, não de cronogramas fixos.
Se a organização não tem disciplina de execução, o melhor plano do mundo vira papel. Discrepância entre plano e execução maior que 20% sustained por três meses seguidos indica problema cultural ou de governança, não de método. A solução passa por melhorar controle de ordens, capacitar supervisores e ajustar metas realistas, antes de trocar ferramenta. Também é importante mencionar que planejamento de produção é elaborado considerando diversas questões que nem sempre são quantificáveis. Pressões políticas, decisões de liderança não documentadas, contratos com penalidades ambíguas. Ignorar isso gera desalinhamento entre o plano formal e o plano real. Anotar essas variáveis em um registro paralelo ajuda a explicar divergências sem culpar o modelo.

Roteiro rápido para quem vai começar hoje
Se você está na posição de montar um plano pela primeira vez ou refazer um processo quebrado, siga estes passos na ordem. Colete pedidos firmes e previsão com data de corte clara. Defina a ponderação correta entre eles. Liste todas as estações e calcule capacidade efetiva com base em disponibilidade real, não ideal.
Separe produtos por família e identifique setups críticos. Verifique disponibilidade de materiais para as próximas semanas e ajuste lotes quando necessário. Defina sequência com critério explícito e teste pelo menos dois cenários.
Publique o plano com versões e premissas, e agende review em duas semanas. Esse roteiro costuma levar de três a cinco horas para a primeira versão completa, dependendo do tamanho da operação. Depois de consolidado, cada ciclo gasta entre 60 e 90 minutos. O planejamento de produção é elaborado considerando diversas questões porque a realidade nunca se encaixa em uma única variável. Reconhecer isso desde o início evita ilusão de controle e economiza tempo que seria gasto refazendo planos que não sobreviveram ao primeiro dia de execução.