O Politereftalato De Etileno

Como lidar com PET na prática
Vou direto ao ponto: o politereftalato de etileno é o material mais comum em embalagens plásticas do mundo, e a maior parte das pessoas que lidam com ele nunca parou para pensar no que está acontecendo durante o processo de transformação. Eu trabalhei com extrusão de filmes e sintonia de parâmetros de moldagem por injeção por quase uma década, então já vi muita coisa dar errado com esse material. O PET é um poliéster semicristalino. A sigla vem de polyethylene terephthalate, e você vai encontrar esse material em garrafas de água, folhas para embalagem, fibras têxteis e até em suportes para filmes fotográficos. Ele é produzido pela reação de policondensação entre o tereftalato de dimetil e o etilenoglicol, ou então pela reação direta do ácido tereftálico com o etilenoglicol. O produto final é um polímero com estrutura química previsível, mas o comportamento dele durante o processamento não é tão simples quanto alguns manuais mostram.
o politereftalato de etileno
Quando você compra um grânulo de PET, o que chega na sua máquina já passou por uma etapa crítica que muitos negligenciam: a desidratação. O PET é extremamente higroscópico. Se o material vier com umidade acima de 0,005%, acontece a hidrólise durante a extrusão ou injeção. A cadeia polimérica se quebra, o peso molecular cai, e as propriedades mecânicas do produto final ficam completamente comprometidas. Já perdi uma produção inteira de 800 quilos porque o dessecador estava com a temperatura em 160°C quando o correto era estar acima de 180°C com fluxo de ar adequado. O granulado parecia normal por fora. Só percebemos o problema quando as peças injetadas tinham trincas microscópicas e impacto baixo. A secagem recomendada é de 14 a 16 horas a 160 a 180°C com dessecante apropriado. Não economize nisso. O custo de um saco de silica gel ou molecular sieve é irrisório comparado ao prejuízo de um lote estragado. Um insight que os manuais raramente mencionam: o PET exibe cristalização retardada quando resfriado rapidamente do estado fundido. Isso é uma vantagem e um problema ao mesmo tempo. Na extrusão de filmes, você quer resfriar rápido o suficiente para travar a estrutura amorfa e depois estirar na direçãoMachine MD e transversa TD para orientar as cadeias. Esse biaxial stretching é o que dá ao filme PET sua resistência mecânica excepcional e transparência. Mas se o resfriamento for muito lento, o material começa a cristalizar prematuramente na zona de resfriamento, e o filme fica opaco e quebradiço. O controle da temperatura dos rolos de resfriamento precisa ser preciso dentro de 2°C para manter a consistência.
Outro ponto que ninguém ensina direito: o PET tem uma janela de processamento bastante estreita em moldagem por injeção. A temperatura de fusão fica entre 250°C e 280°C, mas acima de 300°C começa a degradação térmica significativa. Acima disso, o material escurece, libera acetaldeído, e o produto final fica amarelo e frágil. A temperatura do molde também é crítica. Se estiver muito fria, abaixo de 80°C, a superfície da peça cristaliza rápido demais e fica com brilho ruim. Se estiver muito quente, acima de 120°C, o ciclo de resfriamento alonga-se excessivamente e a peça pode grudar no molde. O ideal gira em torno de 90 a 110°C para a maioria das aplicações estruturais. Quanto às limitações reais do material, vamos ser honestos. O PET tem boa resistência química, mas não aguenta exposição prolongada a soluções alcalinas fortes. Também tem absorção de água que, embora pequena em condições normais, pode causar problemas em ambientes de alta umidade se o produto não for secado antes do uso. E a contração durante o resfriamento varia bastante dependendo do grau de cristalinidade que você consegue gerar. Peças não cristalizadas encolhem cerca de 0,2 a 0,8%. Peças semi-cristalinas podem atingir 1,5 a 2,5% de contração, o que exige compensação precisa no design do molde. Se você precisa de uma alternativa para aplicações onde o PET não performa bem — como em recipientes que vão a altas temperaturas de pasteurização acima de 90°C — o PET amorfizado (amorphous PET, ou CoPET) ou então o PETG são opções. O PETG, em particular, é copolímero com ciclohexanodimetanol, o que reduz a tendência de cristalização e torna o material mais fácil de processar, ainda que com algumas propriedades mecânicas ligeiramente inferiores.
.jpg)
Na reciclagem, o PET pode ser reciclado mecanicamente várias vezes antes que o peso molecular caia abaixo do aceitável para a aplicação original. Reciclagem química, que decompõe o polímero nos monômeros originais, é possível mas ainda cara para a maioria das operações. O mais comum é moer o material pós-consumo ou pós-industrial e reprocessar. A cor é o principal problema nessa cadeia, porque PET transparente misturado com PET colorido ou contaminado perde transparência e propriedades ópticas de forma irreversível. Se você está começando a trabalhar com esse material agora, comece com uma secagem rigorosa, monitore a temperatura do fuso de perto, e não subestime o efeito da umidade ambiental no seu ambiente de trabalho. O PET absorve água do ar mesmo durante o transporte e armazenamento se não estiver hermeticamente fechado. Embalagens a vácuo ou em tambores selados com dessecante embutido são o padrão da indústria por um motivo.
Galeria
-

Politereftalato de etileno o PET Fórmula química estructural sobre ... -
Quimica. Politereftalato de Etileno | PDF -
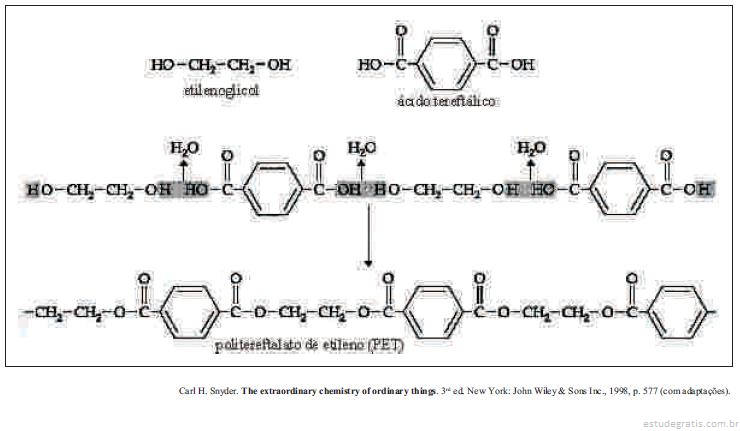
O politereftalato de etileno, também conhecido como PET,... - Estude Grátis -

Fórmula Química E Estrutura De Poli(tereftalato De Etileno) De ...

