O Que É A Indústria
O básico que ninguém ensina direito
A indústria é o setor que transforma matérias-primas em produtos acabados. Sim, essa é a definição de livro didático. Na prática, é um amontoado de processos, gargalos, equipamentos que falham sem aviso e gente tentando manter tudo funcionando com pouco orçamento. Se você está entrando nessa área ou tentando entender o funcionamento real, a definição acadêmica vai te deixar na mão bem rápido. A classificação mais usada divide em três grandes grupos. Indústria extrativa, que pega recursos da terra e do subsolo. Indústria de transformação, que pega matéria-prima e gera produto. Indústria de bens de capital, que fabrica máquinas e equipamentos para outras indústrias. Essa divisão parece simples até você tentar colocar um plano de produção em prática e descobrir que as fronteiras entre esses segmentos são completamente borradas. Eu já vi uma empresa que se autodefinia como transformação produzir componentes que eram classificados como bens de capital porque o cliente final era outra fábrica. O setor fiscal tratava tudo de forma diferente, e isso gerava uma confusão tributária que levou meses para resolver. O ponto é que a classificação depende mais do fluxo de negócios do que do que você realmente faz fisicamente.
Dentro da transformação, o modo como a produção é organizada define quase tudo na operação. Produção em massa, lotes ou contínu. Cada um tem desafios próprios. A produção em massa exige setups curtos e linhas equilibradas para não gerar estoque parado. Quando você começa a misturar variantes de produto na mesma linha, o tempo de setup sobe rapidamente. Eu passei por isso num projeto onde tentamos padronizar três linhas diferentes em uma única célula de montagem. O resultado foi uma redução de 40% na produtividade nas primeiras três semanas. A solução foi separar os produtos com diferenças dimensionais maiores de 15% e manter configurações de máquina independentes para cada família.
Fluxos reais e problemas que aparecem
A cadeia industrial funciona em fluxos: entrada de insumos, conversão, controle de qualidade, armazenagem e expedição. O problema é que cada elo tem variáveis que escapam do controle direto. A qualidade da matéria-prima varia conforme o fornecedor e o lote. A disponibilidade de equipamentos depende da manutenção e da idade dos ativos. A força de trabalho tem rotatividade e níveis de treinamento distintos. Um exemplo prático. Eu trabalhei num projeto de reestruturação de uma linha de envase onde o gargalo não estava na máquina principal, mas no sistema de limpeza entre trocas de produto. O tempo de CIPIC ocupava cerca de 35% da jornada útil. A alternativa que funcionou foi implementar uma limpieza in place otimizada com validação por condutividade e pH em tempo real, reduzindo o tempo médio de limpeza para menos da metade. Isso aumentou a disponibilidade da linha em aproximadamente 18%. Sem validação, o risco de contaminação cross-over aumenta, então não adianta só acelerar o processo sem os parâmetros corretos. Outro ponto que poucos consideram é o custo oculto da flexibilidade. Ter capacidade para produzir múltiplos SKUs soa como vantagem, mas cada variante adicional consome tempo de setup, aumenta a complexidade de planejamento e eleva a taxa de defeitos durante as transições. Em operações reais, manter no máximo quatro variantes por família de produto costuma ser o limite onde o custo operacional ainda se mantém competitivo.

Pitfalls comuns que eu vejo todo dia
O primeiro erro crasso é confundir capacidade instalada com capacidade efetiva. A capacidade instalada é o que consta no papel da máquina. A capacidade efetiva é o que sobra depois de parar para manutenção, ajustes, troca de lote, treinamento de operador e aquelas paradas não planejadas que ninguém registra em planilha nenhuma. Em geral, a eficiência global dos equipamentos, ou OEE, gira entre 55% e 70% em operações medianas. Indústrias de ponta chegam a 85%, mas exigem investimento constante e cultura de manutenção preventiva séria. O segundo erro é confiar em indicadores que não refletem a realidade. Produzir mais não significa vender mais. Ter baixo scrap não quer dizer que o cliente ficará satisfeito. Eu vi uma fábrica que reduziu o índice de defeitos em 60% ao custo de aumentar o tempo de ciclo em 25%. O resultado foi menor custo unitário aparente e pior atendimento ao pedido. O indicador que importava era o tempo de entrega, e esse piorou. Também é comum subestimar o impacto do layout no fluxo. Reorganizar estações de trabalho para reduzir deslocamento de materiais e pessoas pode cortar até 20% do tempo não valorizado em operações manuais. Eu fiz uma reconfiguração básica onde movemos dois postos de inspeção para perto da estação de montagem final. O resultado foi economia de cerca de 8 minutos por turno por operador. Parece pouco, mas somado a uma equipe de 40 pessoas, vira tempo produtivo significativo ao longo do mês.
Quando métodos tradicionais não funcionam
Lean Manufacturing e Six Sigma são Referências válidas, mas têm limites claros. Lean depende de fluxo contínuo e demanda previsível. Se sua produção é feita sob encomenda com especificações variáveis e prazos curtos, a aplicação rigorosa de conceitos como Kanban pode travar o sistema em vez de fluir. Nesse cenário, um planejamento baseado em ordem de prioridade com revisão diária de capacidade funciona melhor, ainda que seja menos elegante. Six Sigma exige estabilidade de processo e volume de dados suficiente para análise estatística significativa. Se você opera em lotes pequenos com variação inerente alta, os modelos de controle podem mascarar problemas reais em vez de revelá-los. Nesse caso, técnicas mais simples de visualização de processo e padronização trabalhada com a equipe operacional costumam entregar resultados mais rápidos e confiáveis. Um ponto importante sobre automação. Automatizar um processo mal estruturado só acelera a produção de defeitos. Já documentei casos em que a implementação de robôs em células de montagens sem estudo prévio de tempos e movimentos resultou em aumento de 30% nos retrabalhos. O correto é estabilizar o processo manual, reduzir variações e só então pensar em automação. O investimento em automação se paga em geral entre 18 e 36 meses, dependendo do volume e da complexidade, mas só quando o fluxo anterior está minimamente controlado.
Como encarar a parte financeira da coisa
O custo industrial não se resume a matéria-prima e mão de obra. Energia, manutenção, frete, impostos, estoques parados e custo de capital imobilizado formam um conjunto que muitas vezes supera o custo direto de transformação. Uma análise simples de custo por unidade sem considerar o tempo de giro de estoque pode levar a decisões de precificação equivocadas. Eu recomendo fazer uma planilha de custo completo que inclua pelo menos estes itens: matéria-prima direta, insumos indiretos, energia por posto, mão de obra direta e indireta, depreciação de equipamentos, manutenção corretiva e preventiva, armazenamento, logística interna, perdas por scrap e retrabalho, e custo financeiro do capital de giro. Sem esse raio-x, é impossível saber qual produto realmente gera margem e qual está escondendo prejuízo. Sobre o que é a indústria no sentido mais prático, é isso: um sistema complexo de entradas e saídas onde cada decisão tem efeito em cascata. Não existe receita pronta. Existem princípios que funcionam na maioria dos cenários e exceções que aparecem quando você menos espera. O aprendizado vem da observação direta dos fluxos, da medição honesta dos resultados e da disposição para ajustar quando os números não batem com a intuição. Se você conseguir manter isso em mente, o resto é questão de persistência e refinamento constante.
Galeria
-

Fórmula Geo: Mapa mental e resumo sobre indústria -
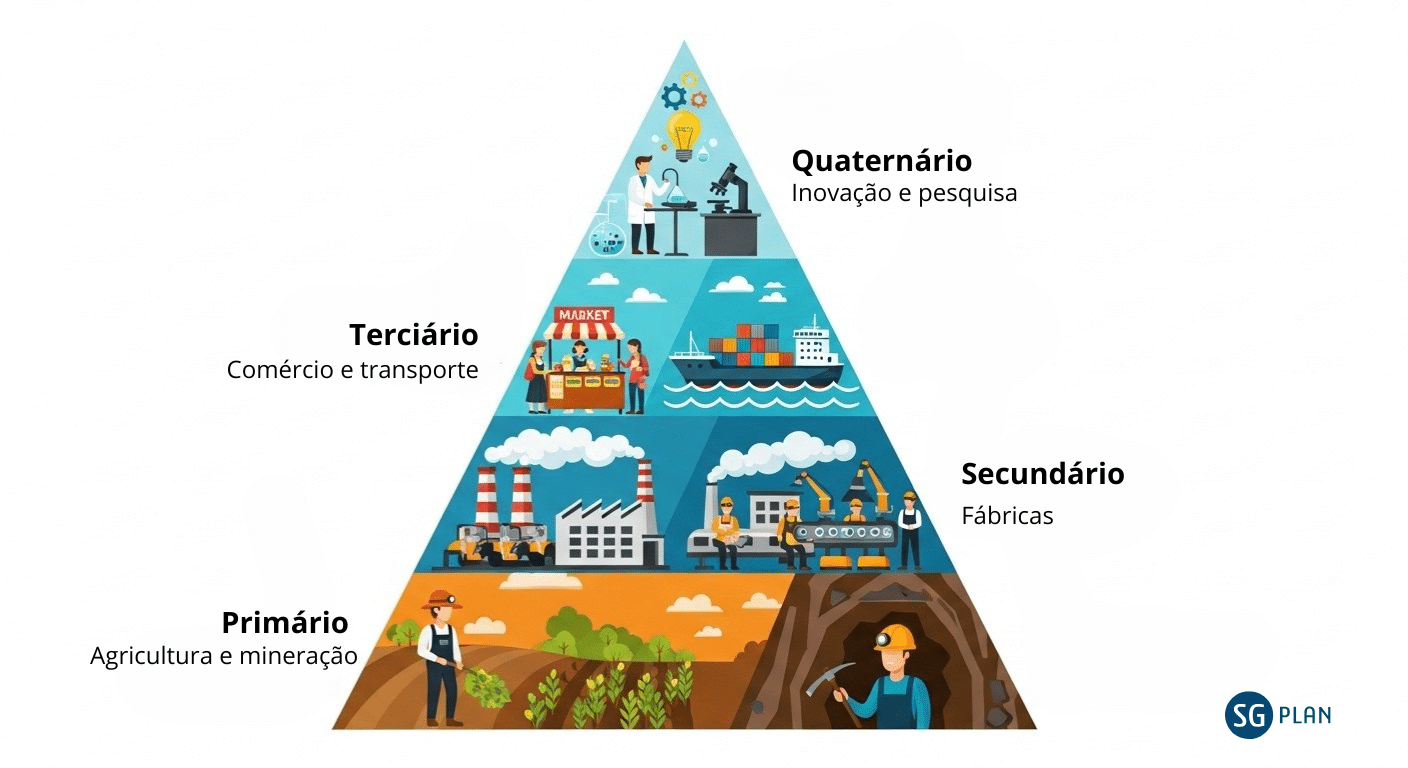
Tipos de Indústria: Entenda as Classificações e Exemplos - SG Plan -

O Dia Nacional da Indústria e a era da nova industrialização ...
