O Que É Homogeneização

Homogeneização: como funciona na prática
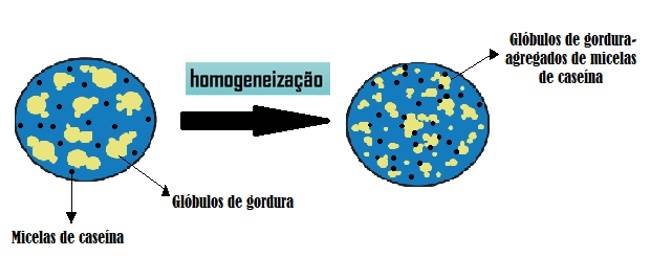
Ao ler sobre o que é homogeneização, a maioria dos tutoriais começa com uma definição de manual escolar e já segue para exemplos genéricos. Eu passei anos lidando com isso no chão de fábrica e vou explicar da forma como realmente funciona, com os problemas que você vai encontrar quando o teoria não bate com a prática. Homogeneização é o processo de reduzir partículas ou gotículas em um material até que a mistura se torne uniforme em toda a sua extensão. No contexto industrial, isso geralmente envolve forçar um líquido através de uma válvula de alta pressão ou um mechão de cisalhamento, quebrando as gotas de gordura, as partículas sólidas ou os aglomerados que se formaram naturalmente durante o processo. O princípio é simples: partículas maiores sedimentam, separam-se ou causam textura estranha no produto final. Partículas na faixa de micrômetros (tipicamente 1 a 10 µm para alimentos, menor ainda para produtos farmacêuticos) permanecem em suspensão por muito mais tempo e criam uma aparência e sabor consistentes em cada embalagem. Isso não é apenas estética — afeta a estabilidade química, a vida útil e a sensação na boca do produto.
Quando eu estava ajustando uma linha de produção de molho de tomate há alguns anos, notei que o homogeneizador estava operando perfeitamente segundo o manual do fabricante, mas o produto final apresentava separação de fase após 30 dias em estufa acelerada. O problema não era a pressão — era a temperatura de entrada. O líquido estava entrando 8 °C mais frio do que o especificado, o que aumentava a viscosidade em cerca de 40 por cento e impedia que as partículas fossem reduzidas adequadamente, mesmo com a válvula ajustada corretamente. A correção foi simples: aquecer a pré-mistura antes da entrada no homogeneizador, mas isso exige um trocador de calor intermediário que muitos projetistas esquecem de incluir na especificação.
Tipos de homogeneização e quando usar cada um
Existem basicamente três métodos que você vai encontrar no mercado, cada um com vantagens e desvantagens específicas: Homogeneização por alta pressão (HPH) — o mais comum em alimentos, lácteos, molhos e bebidas. O líquido é forçado através de uma válvula de abertura variável a pressões entre 1.000 e 2.000 bar (em equipamentos modernos). O cisalhamento intenso, a colisão das partículas contra a parede da válvula e a cavitação resultante quebram as gotículas. Esse método é eficaz para emulsões e suspensões, mas consome bastante energia e causa aquecimento do produto — tipicamente 2 a 5 °C por passagem, o que pode exigir resfriamento posterior. Homogeneização ultrassônica — utiliza ondas sonoras de alta frequência (geralmente 20 kHz a 1 MHz) para criar cavitação que quebra partículas. É mais lento que HPH e tende a ser usado em escalas menores ou para produtos sensíveis ao calor. Funções de laboratório e produção de nanoemulsões farmacêuticas são aplicações comuns. Um ponto importante que poucos mencionam: a amplitude e o tempo de exposição precisam ser equilibrados, porque ultrassom excessivo pode degradar proteínas ou compostos sensíveis, especialmente em sucos e extratos vegetais.

Homogeneização por microfluidização — uma variação da HPH que utiliza câmaras de interação onde dois fluxos de alta velocidade colidem. É particularmente eficiente para partículas na faixa submicrométrica (inferior a 1 µm) e amplamente usado em cosméticos, suspensões farmacêuticas e nanomateriais. Consome menos energia por unidade de volume processado que HPH tradicional, mas o equipamento é mais caro e sensível a partículas abrasivas.
Parâmetros que determinam a qualidade da homogeneização
Não basta ligar o equipamento e esperar o resultado. Os parâmetros que realmente importam são interdependentes e exigir ajuste fino dependendo do produto: A pressão de operação determina a magnitude do cisalhamento e da cavitação. Pressões mais altas produzem partículas menores, mas existem limites práticos: acima de 1.500 bar em homogeneizadores de primeira passagem, o ganho em redução de tamanho diminui significativamente, enquanto o desgaste da válvula e o aquecimento do produto aumentam desproporcionalmente. Em produtos lácteos, a faixa típica é 150 a 250 bar para homogeneização a frio, ou 500 a 700 bar para processos térmicos integrados. A temperatura afeta diretamente a viscosidade e, portanto, a eficiência do processo. Para a maioria dos líquidos alimentícios, a faixa de 60 a 80 °C oferece o melhor equilíbrio entre viscosidade reduzida e estabilidade térmica do produto. Trabalhar fora dessa faixa sem ajustes nas demais variáveis geralmente resulta em partículas residuais grandes ou degradação térmica indesejada.
A número de passagens também é relevante. Uma única passagem a alta pressão pode ser suficiente para muitos produtos, mas emulsões instáveis ou produtos com alta proporção de fase dispersa podem exigir duas ou mais passagens, com possível redução gradual da pressão em cada etapa subsequente para evitar supercisalhamento. A geometria da válvula — tipo Z, Y, ou configurações personalizadas — influencia o padrão de fluxo e o mecanismo dominante de quebra de partículas. Válvulas tipo Z são mais comuns e versáteis; válvulas tipo Y oferecem cisalhamento mais intenso em uma região mais concentrada, sendo preferíveis para produtos que exigem partículas extremamente pequenas.

Problemas comuns e soluções práticas
Na prática, os problemas que mais aparecem são previsíveis, mas nem sempre óbvios: Separação de fase pós-processamento — pode ser causada por partículas residuais grandes demais, instabilidade da emulsão devido a pH inadequado, ou falta de emulsificantes estabilizantes. Se o seu produto apresenta separação após armazenamento, a primeira verificação deve ser a distribuição de tamanho de partícula (D90, D50) por difração a laser, seguida da análise reológica. Em um caso recente com um molho à base de óleo vegetal, descobrimos que o emulsificante (lecitina de soja) estava sendo adicionado na temperatura errada — fria demais para se dispersar uniformemente antes da homogeneização. A solução foi pré-dispersar o emulsificante a 50 °C sob agitação moderada antes da passagem pelo homogeneizador, reduzindo a separação de quase 15 por cento para menos de 2 por cento após 90 dias de estocagem. Aquecimento excessivo do produto — cada passagem por um homogeneizador de alta pressão converte energia mecânica em calor. Para produtos termossensíveis como sucos naturais ou extratos vegetais, isso pode degradar vitaminas, aromas e cor. Soluções incluem homogeneização a frio (pressão reduzida, múltiplas passagens), uso de trocadores de calor entre passagens, ou seleção de um método alternativo como microfluidização, que opera com menor geração de calor por unidade de energia aplicada.
Desgaste prematuro da válvula — partículas abrasivas (sílica, alguns espessantes, sólidos em suspensão) desgastam as superfícies de vedação da válvula. O sintoma típico é aumento gradual da pressão necessária para manter a mesma redução de partícula, acompanhado de mudanças na distribuição de tamanho. A vida útil média de uma válvula em condições normais de operação com leite é de 6 a 12 meses; com produtos mais abrasivos, pode cair para 2 a 4 meses. Manter registros de pressão diferencial e inspecionar as superfícies periodicamente permite antecipar a troca antes que a qualidade do produto seja afetada. Ineficiência com produtos de alta viscosidade — homogeneizadores de alta pressão tradicionais perdem eficiência drasticamente acima de certas viscosidades (tipicamente 100 a 500 cP, dependendo do produto). Nesses casos, homogeneizadores do tipo coloidal, misturadores de alta tensão, ou processadores rotor-estator são mais apropriados. Misturar métodos — por exemplo, pré-homogeneização por coloidal seguida de finalização por alta pressão — pode oferecer o melhor resultado, embora aumente a complexidade operacional e o custo de investimento.
Limitações que ninguém menciona
Homogeneização não é uma solução mágica e tem restrições sérias que valem a pena conhecer antes de especificar um equipamento: Não corrige instável — se a formulação do produto não possui quantidade ou tipo adequado de emulsificante, estabilizante ou espessante, a homogeneização apenas cria partículas menores que eventualmente se separarão novamente, muitas vezes mais rápido devido à maior energia superficial. Homogeneização sem formulação adequada é investimento desperdiçado. Não elimina problemas microbiológicos — partículas menores têm maior área superficial e podem, em alguns casos, favorecer crescimento microbiano se o produto não for adequadamente processado termicamente ou conservado. Reduzir o tamanho de partícula não substitui pasteurização ou conservantes quando o produto o requer.

Custo operacional significativo — homogeneizadores de alta pressão consomem energia considerável, exigem manutenção regular das válvulas e selos, e geram calor que precisa ser removido. O custo total de propriedade pode ser 3 a 5 vezes o preço de compra em cinco anos, dependendo do volume de produção e da rigid do produto. Não é viável para todos os produtos — suspensões muito concentradas, produtos com partículas que se recombinam facilmente, ou líquidos com tensão superficial muito baixa podem não se beneficiar da homogeneização tradicional e exigir abordagens alternativas como microencapsulamento, secagem por atomização direta, ou uso de estabilizantes específicos.
Como escolher o método certo para o seu caso
A escolha do método depende do produto, do volume de produção e dos resultados desejados: Para leite e derivados, homogeneização por alta pressão (150 a 500 bar, uma ou duas passagens) permanece como padrão da indústria. A combinação com pasteurização HTST oferece controle de partículas e segurança microbiológica simultaneamente. Para molhos, ketchup e produtos com partículas sólidas, homogeneizadores coloidais ou de cisalhamento intenso são frequentemente mais adequados que HPH, especialmente se a viscosidade exceder 500 cP.
Para nanoemulsões e produtos farmacêuticos, microfluidização ou homogeneização ultrassônica de alta amplitude oferecem a redução de partícula necessária (freququentemente inferior a 200 nm), mas exigem controle rigoroso de temperatura e tempo de processamento para evitar degradação. Para bebidas e sucos, o desafio é balancear redução de partícula com preservação de aroma e nutrientes. Homogeneização a frio com resfriamento intermediário, ou uso de enzimas para pré-tratamento de fibras, podem oferecer resultados satisfatórios com menor impacto térmico. A recomendação prática é sempre começar com testes de laboratório em escala reduzida antes de comprometer capital em equipamento industrial. Um protótipo de 1 a 5 litros processado por homogeneizador de bancada revela problemas de formulação, estabilidade e condições operacionais que nunca seriam detectados apenas analisando manuais ou especificações técnicas. O custo de um teste mal conduzido em escala pilot é significativamente menor que o de uma linha parada por incompatibilidade de processo.

Referências para aprofundamento
Para quem deseja estudar o tema com mais rigor técnico, as referências abaixo cobrem desde fundamentos até aplicações avançadas: Homogenization of Food Products — Cap. 4 em "Food Processing Technology: Principles and Practice" (Rahul Sharma, 2018). Aborda princípios termodinâmicos e equações de redução de tamanho de partícula com dados empíricos de diversas classes de produtos. High-Pressure Homogenization: Fundamentals and Applications — Artigo de revisão em "Trends in Food Science & Technology" (Vol. 95, 2020). Revisa mecanismos de quebra de partículas, efeitos sobre estruturas biológicas, e tendências recentes em nanoencapsulamento.
Microfluidics for Nanoparticle Preparation — Capítulo em "Advanced Drug Delivery Reviews" (Vol. 158, 2020). Foca em microfluidização e suas aplicações farmacêuticas, com análise comparativa de eficiência energética e controle de tamanho de partícula. O manual do fabricante do equipamento que você adquirir também contém especificações operacionais importantes, mas é sempre prudente complementar com dados da literatura especializada, especialmente para produtos fora das aplicações padrão (leite, molhos, bebidas). Cada matéria-prima tem comportamento reológico e estabilidad quimic que exige validação própria antes de transferir para escala industrial.
Galeria
-
Homogeneizacao Do Leite