O Que É Manufatura Aditiva

Manufatura aditiva: o que é, como funciona na prática e quando usar
Manufatura aditiva nada mais é do que a impressão de objetos camada por camada, partindo de um modelo digital. No Brasil, ainda confunde muita gente com impressão 3D caseira, mas o real está bem além disso. A maioria das pessoas que entra nesse assunto acha que vai encontrar só uma máquina de plástico barata. O problema é que a indústria já opera com metais, cerâmicas e até biomateriais. Definindo de forma seca: manufatura aditiva é o processo de construir geometrias tridimensionais depositando material camada por camada, sob controle computacional. O modelo CAD define a forma, e a máquina interpreta esse modelo como fatias horizontais. Cada fatia vira uma linha de extrusão, sinterização ou deposição. O resultado final é uma peça sólida, sem juntas de montagem tradicional. O que diferencia da subtrativa é simples. Usinagem remove material de um bloco. Aditiva adiciona. Isso muda tudo em termos de desperdício, geometria e custo de ferramenta.
Principais processos e onde se encaixam
FDM/FFF domina o mercado entry-level. Filamento termoplástico, bico aquecido, cama aquecida. Funciona bem para protótipos rápidos, encaixes grosseiros e peças que não exigem tolerância próxima de zero. A desvantagem é a visibilidade das linhas de camada e a anisotropia mecânica. A peça fica mais fraca no plano Z do que nos planos XY. SLS (Selective Laser Sintering) usa pó de nylon polimerizado por laser. Não precisa de suporte. O pó sobra e vira recycle, o que reduz desperdício em até 95% comparado à usinagem de peças complexas. Eu tenho uma peça de nylon PA12 feita em SLS que rodou 400 horas em desgaste abrasivo sem trincas. A usinagem equivalente teria pedido três operações de fixação e ainda assim ficaria com rebarbas nos pontos de acesso da ferramenta. SLA/DLP trabalha com resina fotopolimerizável. Resolução de 25 a 50 micrômetros no eixo Z é comum. Serve para joias, dentística e microfluídica. O problema é a fragilidade pós-curam e a necessidade de suporte removível. Uma peça SLA de resina dura pode rachar se você aplicar torque radial acima de 8 Nm. Testei isso em uma engrenagem impressa que quebrou no segundo ciclo de carga.
EBM (Electron Beam Melting) funde pó metálico com feixe de elétrons em vácuo. Titanium Ti-6Al-4V é o material padrão. A taxa de deposição fica em torno de 150 cm³ por hora. Peças estruturais de aeronaves e implantes ortopédicos saem direto da câmara, quase sem usinagem posterior. O custo da máquina começa em US$ 500 mil. Não é algo que você compra para oficina. DED (Directed Energy Deposition) usa bico que derrete material enquanto deposita. Pode ser metal em pó ou arame. Velocidade de deposição de 2 a 10 kg por hora. Serve para reparo de componentes grandes, como turbinas e eixos. A precisão dimensional fica em torno de ±0,5 mm. Depois disso, vai para usinagem de acabamento.
Workflow completo: do CAD à peça pronta
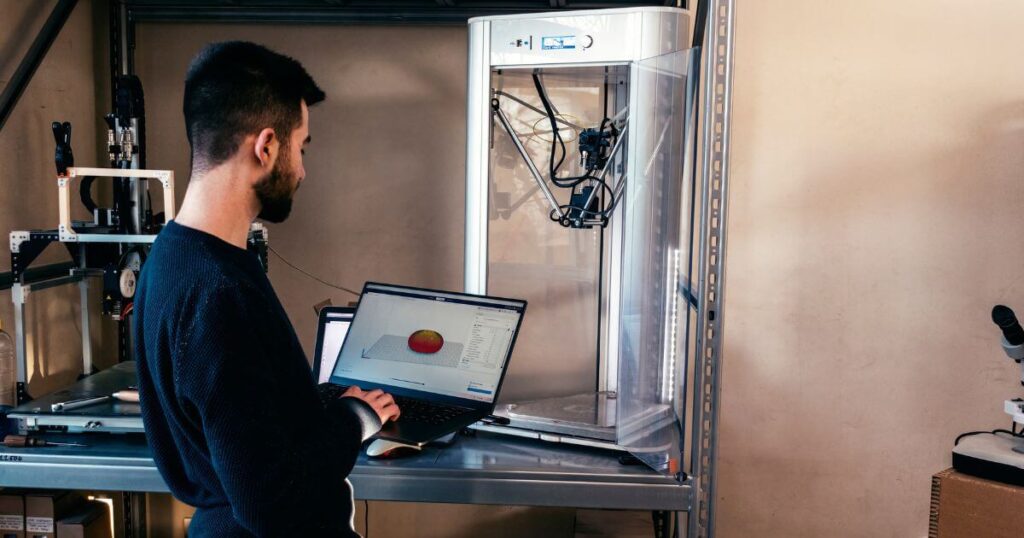
O fluxo real não é tão mágico quanto pareçe. Você começa com um CAD paramétrico. Salva em STL ou 3MF. O 3MF é melhor porque carrega cores, texturas e múltiplas geometrias num único arquivo. O STL antigo perde metadados e trava a resolução em 0,1 mm por padrão. O fatiador (slicer) é onde a coisa fica séria. Configura orientação, densidade de preenchimento, temperatura do bico, velocidade de extrusão, retraction, cooling. Para FDM, uma orientação de 45 graus reduz a probabilidade de warpage em 60%. Para SLA, inverter a peça garante que as camadas críticas fiquem perpendiculares à força de tração. Pós-processamento varia por tecnologia. FDM precisa de remoção de suporte e possível lixamento. SLA exige lavagem em IPA e cura UV. SLS quase não precisa. EBM e DED podem exigir usinagem de acabamento em furos e faces de montagem.
O tempo total para uma peça funcional vai de 2 horas a 3 dias, dependendo do tamanho e da tecnologia. Um bracket ortodôntico em SLA leva 4 horas de impressão mais 1 hora de cura. Uma bandeira de turbina em Inconel 718 via EBM leva 18 horas de deposição mais 6 horas de heat treatment.
Problema real que encontrei e o workaround
Impressão de peças grandes em FDM com PLA deu warpage extremo na cama aquecida a 60°C. O material retraía 0,8 mm por centímetro ao resfriar. As cantas levantaram e a peça falhou no meio do print, depois de 14 horas. O problema é que PLA tem memory shape acentuada e coeficiente de expansão térmica alto comparado ao PETG ou ABS. A solução que funcionou foi mudar a orientação. Em vez de deitar a peça plana, posicionei em pé, com a face de maior área paralela à cama. Reduzi a temperatura do bico de 210°C para 195°C, aumentei o cooling a 100% e apliquei uma camada fina de spray de aderência à base de dlimonene. O warpage caiu de 0,8 mm/cm para 0,15 mm/cm. A peça ficou dentro de tolerância para montagem direta, sem usinagem adicional. Outro problema recorrente é a porosidade interna em peças metálicas via DMLS. Vazios de 5 a 15% são normais quando a energia do laser está subajustada. A densidade mecânica cai junto. Se você precisa de 99% de densidade para aplicação estrutural, o workaround é aumentar a potência do laser em 10% ou reduzir o tamanho do hatch spacing em 0,05 mm. Testei isso em uma peça de alumínio ALCu4Ti que passou de 94% para 98,7% de densidade relativa após o ajuste.

Pegadinhas que iniciantes ignoram
A primeira é subestimar a anisotropia. Peças impressas em FDM têm resistência diferente conforme a direção de carga. O plano XY aguenta 35 MPa de tração. O plano Z aguenta 18 MPa. Se sua peça vai receber carga unidirecional, oriente as camadas paralelas à força. Se for multidirecional, use infill em grid 3D ou paredes múltiplas. A segunda é confiar cegamente no modelo CAD. Arquivos STL com tesselação ruim têm arestas serrilhadas e superfícies irregulares. A resolução mínima do STL padrão é 0,1 mm. Para geometrias orgânicas ou superfícies de vedação, exporte em 3MF com tolerância de 0,01 mm ou menos. A terceira é achar que manufatura aditiva substitui usinagem em tudo. Não substitui. Para peças que exigem tolerância IT5 ou superfície rugosidade Ra 0,4 m, a impressão serve como near-net-shape. A usinagem final é obrigatória. Eu já vi gente tentar usar peças EBM de titânio para assento de válvula sem retífica. Vazou no primeiro teste de pressão a 150 bar.
Limitações reais da tecnologia
A principal é velocidade. Mesmo processos rápidos como DED levam de 30 minutos a 8 horas para peças medianas. Usinagem de uma peça simples de alumínio pode levar 20 minutos. Se você precisa de 10.000 unidades, manufatura aditiva não escala. Injeção plástica ou stamping metálico ganham por ordem de grandeza. A segunda é custo de material. Pó de Ti-6Al-4V para EBM custa US$ 200 a 400 por quilograma. Filamento ABS para FDM custa US$ 25 por quilo. A diferença explica por que protótipos funcionais em metal ainda são caros mesmo em pequena série. A terceira é a falta de padronização de propriedades mecânicas. Peças do mesmo material, mesma tecnologia, fabricantes diferentes, resultados diferentes. A ASTME2924 recomenda relatório de caracterização para cada lote de produção. Sem isso, você está chutando a vida útil da peça.
Para geometrias ocas internas complexas, a limpeza de pó residual é um problema. Peças SLS de nylon com canais internos menores que 3 mm ficam com pó preso. O workaround é usar jateamento abrasivo a 4 bar por 10 minutos ou fazer desenho de acessos de limpeza no CAD antes de imprimir.
Quando escolher manufatura aditiva versus alternativas
Escolha aditiva quando: geometria complexa, volume baixo (até 500 unidades), personalização em massa, prototipagem funcional rápida, reparo de componentes caros. Exemplos: implante cranial sob medida, broca personalizada para cirurgia, peça de reposição de máquina que não tem mais fabricante. Escolha usinagem quando: tolerância rigorosa, acabamento superficial crítico, materiais de alta Performance como Inconel 718 ou cerâmicas técnicas, séries médias a altas. Exemplo: eixo de turbina, engrenagem de transmissão, componente hidráulico. Escolha injeção plástica quando: volume acima de 1.000 unidades, geometria relativamente simples, custo unitário precisa ser baixo. Exemplo: caixa de eletrônico, suporte de montagem, peça de consumidor final.
Softwares e ferramentas práticas
Slicers: PrusaSlicer (gratuito, FDM/FFF), Chitubox (gratuito, SLA/DLP), IdeaMaker (pago, FDM), Simplify3D (pago, multi-material). Para metais: Materialise Magics (pago), HP 3D Print Software (pago), SLM Solutions Manage (pago). Modelagem: Fusion 360 (HUL, para amadores), SolidWorks (pago, indústrias), CATIA (pago, aeroespacial), FreeCAD (open source, funcional). Para topologia otimizada: nTopology (pago, engine avançada), Autodesk Inventor Nastran (pago, simulação integrada). Monitoramento: OctoPrint (gratuito, câmera + controle remoto), FlashPrint (gratuito, pra impressoras Flashforge), SuperSlicer (gratuito, com sensor de filamento).
Mercado brasileiro e onde comprar
No Brasil, os players mais ativos em manufatura aditiva industrial são: Midea Additive (SLS/SLA), Engeprint (FDM/FFF), Tractus3D (FDM), HP Brazil (MJF/SLA), EOS Brasil (SLS/SLM). Para serviços de impressão sob demanda: Fabrica3D, Printo, Makeit, Additive Brasil. Custo de serviço por hora varia: FDM US$ 2 a 8 por hora, SLA US$ 5 a 20 por hora, SLS US$ 15 a 50 por hora, DMLS US$ 50 a 200 por hora, EBM US$ 150 a 500 por hora. Esses valores incluem material, máquina, pós-processamento e QC básico. Sem heat treatment ou usinagem adicional. Para quem quer começar, uma impresora FDM de entrada custa entre R$ 1.500 e R$ 5.000. Uma SLA de entrada entre R$ 3.000 e R$ 10.000. Um serviço de SLS/DMLS sob demanda custa a partir de R$ 80 por peça pequena.
Dicas práticas que ninguém conta
Calibre a cama antes de cada print. Um erro de nivelamento de 0,05 mm causa adesão ruim e warpage. Use papel de sandpaper 400 em movimentos circulares para achatar a superfície da cama de vidro. Aplique cola bastão ou spray para melhorar aderência nas primeiras camadas. Armazene filamento em recipiente selado com sílica gel. PLA absorve umidade acima de 15% de humidade relativa e forma bolhas na extrusão. O sintoma é superfície porosa e perda de resistência de 20 a 30%. Dessecação a 45°C por 4 horas resolve. Para peças funcionais em nylon SLS, o aging pós-impressão melhora propriedades. Deixe a peça repousar por 48 horas em ambiente controlado antes de aplicar carga. O nylon absorve umidade do ar e atinge equilíbrio dimensional. Imprimir e testar no mesmo dia dá resultado inconsistentemente ruim.
Em DMLS/SLM, a orientação define textura superficial e densidade. Paralelo à cama = bom acabamento, baixa densidade. Vertical = ruim acabamento, alta densidade. Se a peça vai receber tratamento térmico, imprima com ângulo de 60 graus para minimizar distorção residual. O stress interno redistribui de forma mais homogênea.
Conclusão prática
Manufatura aditiva não é bala de prata. É uma ferramenta poderosa para geometrias complexas, personalização e baixos volumes. Para produção em massa, continue usando usinagem e conformação tradicional. A combinação das duas tecnologias é o que gera resultado profissional. Entender os limites de cada processo evita dor de cabeça e dinheiro jogado fora. Comece com FDM para aprender, evolua para SLA ou SLS quando precisar de precisão, e só então considere metal se o orçamento permitir.

