O Que É Medida De Capacidade

Medida de capacidade: o básico que ninguém explica direito
Medida de capacidade é, em termos simples, a quantificação do volume ou quantidade máxima que um recipiente, sistema ou processo pode suportar em condições normais de operação. Pode parecer óbvio, mas quando você chega no campo prático, a coisa se complica rápido. No meu dia a dia, já vi engenheiros de produção confundirem capacidade teórica com capacidade real disponível, e isso gera prejuízo imediato. A primeira lição que aprendi foi quando precisei dimensionar uma linha de montagem para uma fábrica de embalagens na região metropolitana de São Paulo. A planilha dizia que a linha tinha capacidade de 12.000 unidades por turno. Na prática, com paradas para limpeza, troca de rolos e pequenos ajustes, raramente passávamos de 9.400. Não era falha de equipamento. Era falta de considerar a disponibilidade real versus a especificação de projeto.
Entendendo o que é medida de capacidade na prática
O conceito aparece em áreas bem diferentes, mas a lógica central é a mesma. Você mede quanto algo consegue fazer, armazenar ou suportar dentro de um intervalo definido de tempo ou espaço. No setor alimentício, por exemplo, medimos capacidade de tanques de mistura em litros. Em logística, capacidadede estocagem em metros cúbicos ou número de paletes. Em TI, capacidade de processamento em operações por segundo ou threads simultâneos. O que muita gente deixa de notar é que a medição precisa sempre leva em conta o cenário de pico e o cenário médio. Eles são coisas diferentes. O pico é aquele momento isolado onde o sistema entrega o máximo que consegue. O médio é o que acontece numa semana normal, considerando turnos, manutenção preventiva, variação de demanda e fatores humanos. Se você projetar baseado só no pico, vai superdimensionar o investimento e ter custo ocioso durante a maior parte do tempo. Se projetar baseado só no médio, vai sofrer com gargalos nos momentos de pressão. Uma regra prática que funciona na maioria dos casos é calcular a capacidade útil como sendo cerca de 80 por cento da capacidade nominal. Esse número não é mágica, é experiência acumulada. Os outros 20 por cento cobrem margem para imprevistos, variações de temperatura, desgaste natural e aquela variável humana que nunca entra numa simulação. Claro, esse percentual varia conforme o setor. Em indústria farmacêutica, por causa das rigorosas validações, a margem sobe para cerca de 25 por cento. Em logística de e-commerce no varejo acelerado, pode cair para 15 por cento em períodos sazonais porque o custo de ter capacidade parada é maior do que o custo de operar no limite.
Como medir capacidade passo a passo
Para fazer uma medição de capacidade funcional, comece definindo claramente o que é o sistema. Se for um tanque, anote as dimensões internas e o formato. Se for uma linha de produção, liste todas as etapas e os tempos de ciclo de cada uma. Depois, determine a unidade de medida mais adequada. Litros, metros cúbicos, peças por hora, watts, megabytes por segundo. Escolha a que faz sentido para o objetivo real. A próxima etapa é coletar dados reais. Medir em teoria é diferente de medir na prática. Eu já fiz medições com o sistema desligado, anotando volumes apenas pela fórmula geométrica, e depois comparei com o volume efetivo de produção em três turnos consecutivos. A diferença média foi de 14 por cento, principalmente porque as geometrias dos recipientes nunca são perfeitamente uniformes e porque resíduos ficam presos nas válvulas e nos cantos. Essa disparidade é normal e precisa ser anotada, não ignorada. Depois de reunir os dados, calcule a capacidade nominal usando a fórmula padrão da área e da específicas. Por exemplo, para um tanque cilíndrico, multiplique a altura pela área da base. Para uma linha de montagem, divida o tempo disponível do turno pelo tempo de ciclo da estação mais lenta, que é o gargalo. Anote esse valor como referência inicial.

Em seguida, aplique o fator de correção. O fator varia conforme o setor e conforme a confiabilidade do equipamento. Um fator entre 0,75 e 0,85 é razoável para a maioria dos casos industriais convencionais. Use o extremo inferior para operações críticas com alta complexidade e o extremo superior para processos simples e estabilizados. Teste esse fator em pelo menos duas semanas de operação antes de validá-lo. Por fim, valide o resultado. Coloque o sistema para rodar em condições reais e meça o output efetivo. Compare com o cálculo feito. Se a diferença for maior que 10 por cento, revise os parâmetros. Talvez o tempo de ciclo esteja subestimado, ou o fator de correção não reflita a realidade local. Esse ajuste fino é o que separa uma medição teórica de uma medição útil.
Erros comuns ao medir capacidade
O erro mais frequente é confundir capacidade instantânea com capacidade sustentada. Um motor pode entregar 500 watts por alguns minutos, mas se a carga continuar, ele superaquece e reduz o output automaticamente. Se você anotar 500 watts como capacidade permanente, vai queimar o equipamento em pouco tempo. Sempre considere a curva térmica e o tempo de resfriamento. Outro erro comum é ignorar a variabilidade da matéria-prima ou da demanda. Em uma processadora de grãos, a umidade do cereal muda conforme a estação e isso altera diretamente o fluxo de alimentação. O que funcionou em agosto pode falhar em fevereiro. A medição precisa levar em conta pelo menos três períodos distintos antes de ser considerada válida. Também vejo muita gente usar dados de catálogo de fabricante sem verificar a condição real do equipamento. Um compressor marcado para 100 litros por minuto pode entregar 72 litros por minuto após dois anos de uso, dependendo da manutenção e do estado dos selos. Sempre faça medição própria, independente do que está na tabela.
Limitações e quando confiar em outra abordagem
A medição de capacidade tem limitações claras. Em sistemas dinâmicos com alta variabilidade, como uma central de distribuição que recebe pedidos em janelas imprevisíveis, a capacidade teórica calculada numExcel raramente reflete a realidade operacional. Nesse caso, o melhor caminho é simulação discreta ou método de Monte Carlo, que gera milhares de cenários possíveis e entrega uma faixa de probabilidade em vez de um número único. Pode demorar uma semana para montar um modelo decente, mas o resultado é muito mais confiável do que tentar acertar no primeiro chute. Em indústrias reguladas, como a de medicamentos, a capacidade também deve considerar os limites da legislação. O que a engenharia permite nem sempre o que a ANVISA ou o FDA autorizam. A validação documental pode reduzir a capacidade prática em 30 por cento ou mais, dependendo do produto. Ignore isso e a auditoria vai derrubar toda a justificativa operacional. Se você lida com capacidade de armazenamento de dados em servidores, a medição física de discos não captura a sobrecarga do sistema operacional, dos logs, das verificações de integridade e da fragmentação. Um servidor com 10 terabytes brutos geralmente disponibiliza entre 7 e 8 terabytes úteis. Conte esse overhead antes de prometere capacidade aos clientes.

Quando contratar ajuda especializada
Em projetos de grande porte, como ampliação de uma planta industrial ou reestruturação de cadeia logística, não tente resolver tudo sozinho com planilhas básicas. Contrate uma engenharia de processos ou uma consultoria especializada em otimização operacional. O custo varia, mas em geral sai entre cinco e dez por cento do investimento total, e economiza meses de retrabalho. Já vi projetos inteiros pararem porque a capacidade foi calculada errado e a empresa precisou comprar equipamento extra no prazo de três meses, pagando ágio de urgência. Se a sua operação tiver entre 20 e 100 variantes de produto passando pela mesma linha, considere usar software de simulação como o Arena, o FlexSim ou o Plant Simulation. O aprendizado inicial leva cerca de uma semana, mas depois você consegue testar cenários em horas, algo que levava dias quando fazia tudo manualmente com planilhas e cálculos paralelos.
Resumo técnico
Medida de capacidade é um exercício de quantificação que exige definição clara do sistema, coleta de dados reais, aplicação de fator de correção e validação operacional. Comece com a capacidade nominal, ajuste para cerca de 80 por cento, teste em condições reais e corrija se a diferença ultrapassar 10 por cento. Evite confundir pico com sustentabilidade. Anote variabilidade de matéria-prima e desgaste ao longo do tempo. Quando o sistema for complexo ou altamente variável, migre para simulação ou Monte Carlo. E, principalmente, não confie cegamente em dados de catálogo. Meça você mesmo.
Galeria
-
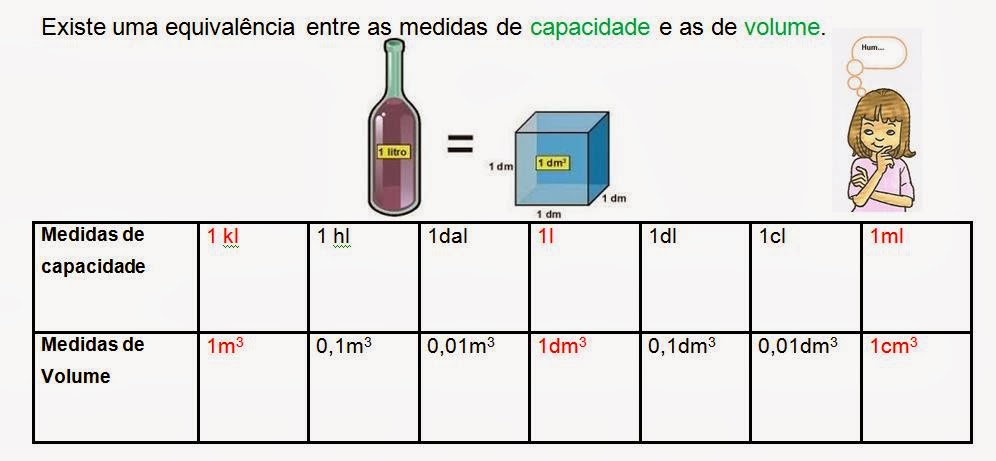
Professora Lurdes: Medidas de capacidade e volume -
Medidas de Capacidade: Unidades e Cálculos | PDF -
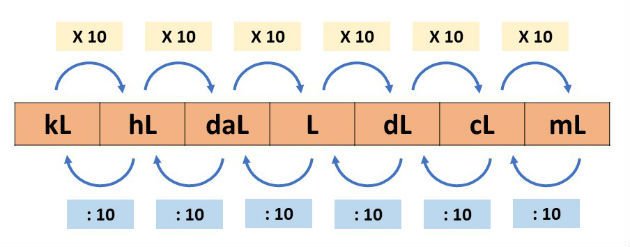
Medidas de Capacidade - Toda Matéria

