O Que É Operador De Produção
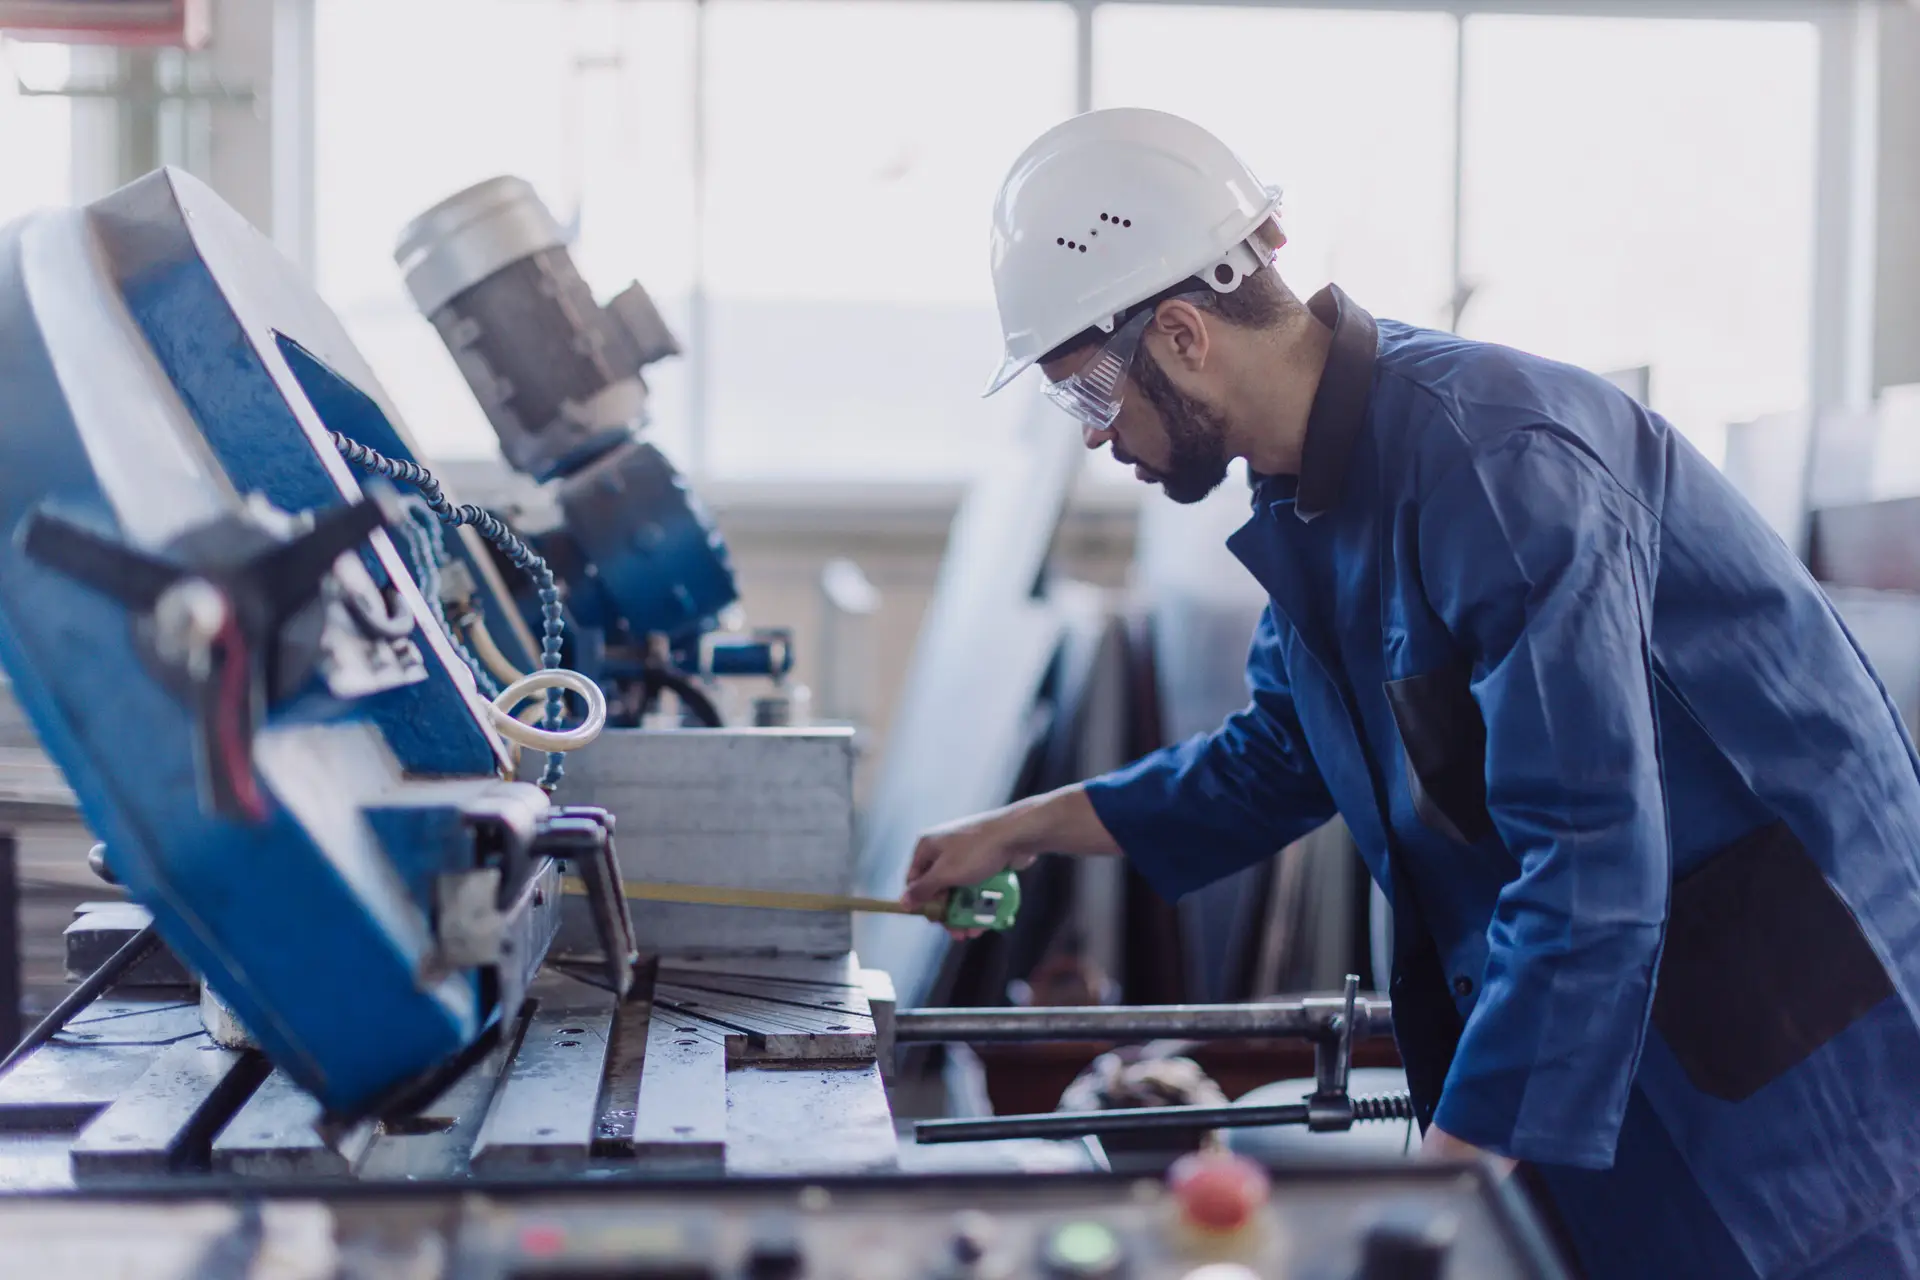
O dia a dia no chão de fábrica
Operador de produção é o nome que dão pra quem fica em frente à máquina ou na linha de montagem. A gente chama de operário, operador de chão, técnico de produção — depende da empresa. Mas o que essa pessoa faz, exatamente? Basicamente, transformar matéria-prima em produto acabado, seguindo um processo que alguém escreveu num manual. Achei que era só apertar botão e esperar. Engano meu. Num lugar que eu trabalhava, o operador tinha que ler uma planilha de controle dimensional de 40 linhas antes de cada lote. Não era óbvio pra quê servia cada coluna, mas se ele pulasse, o técnico de qualidade teimava em rejeitar a peça. Aprendi na marra: leia tudo, anote o número do lote no caderninho de couro, e confirme o torque do parafuso de fixação antes de fechar a tampa da prensa hidráulica. Já vi operador novo ignorar isso e a máquina travar do tamanho de um armário de aço, parada total por 45 minutos.
O que é operador de produção?
É o profissional responsável por executar as etapas de fabricação sob supervisão de um líder de linha ou mestre de produção. Ele manuseia máquinas, verifica medidas, alimenta matéria-prima, faz inspeções visuais e registra dados em planilhas ou sistemas ERP. O nível de autonomia varia — em alguma indústria eletroeletrônica eu vi operador montar todo um módulo sem precisar de conferência; noutra, farmacêutica, cada passo era filmado e inspecionado por qualidade. A regra prática: quanto mais crítico o produto, mais regrido o operador. Um turno típico começa com o chamado da reunião de produção. Você pega a ordem de fabricação, vai até o Setor B e confere se o material chegou certo. O problema é que às vezes o alfanumérico do lote não bate com a nota fiscal, e você perde uns 15 minutos ligando pro almoxarifado. Eu resolvi isso criando um checklist rápido colado na parede: confirmar lote, verificar validade do material, checar a configuração da máquina com o técnico de manutenção antes de ligar. Só depois eu começava a produzir. Economizava roughly 30 minutos de retrabalho por turno. Depois vem a execução. O operador deve fazer a primeira peça de cada lote, chamar o inspetor de qualidade pra conferência e, se aprovado, seguir em frente. Se não aprovado, para tudo e investiga. Na minha experiência, o erro mais comum é o operador achar que uma variação pequena de dimensão não importa. Eu já vi operador continuar produção com uma peça 0,5 mm acima do tolerado. Quando o inspetor descobriu, tinha que rejeitar todo o lote — 2.400 unidades, quase 3 horas de máquina parada. O custo foi absurdo.
Competências que fazem diferença
Saber ler desenho técnico é obrigatório. Não adianta apenas apertar botões. Tem que entender tolerâncias geométricas, verificação de rugosidade, leitura de paquímetro e medidor digital. Já conheci operador que usava micrômetro de forma errada — apertava com força excessiva e media peça torto. O desvio era de quase 0,2 mm, que na maioria das indústrias mecânicas é inaceitável. Corrija isso treinando ele com blocos-padrão antes de liberar pra produção. Outra competência subestimada: comunicação. O operador precisa avisar o líder quando o material está acabando, quando a máquina apresenta ruído suspeito, quando a peça tá saindo com rebarba. O problema é que muitos ficam calados até o final do turno e aí a gente descobre que tinha 200 peças defeituosas. Eu implementei um cartaz de alertas com cores: verde (tudo certo), amarelo (atenção — variações próximas ao limite), vermelho (para e chama o técnico). Resolveu 80% dos problemas de comunicação.
Equipamentos e ferramentas comuns
As ferramentas mais usadas são: paquímetro, micrômetro, relógio comparador, blocos-padrão, chaves de torque, torquímetros, escalas de rugosidade, multímetro básico, pinça e alicate. Já as máquinas variam conforme o setor — tornos, fresadoras, injetoras, prensas, robôs de solda, estações de montagem. Eu sempre recomendo o operador manter um kit pessoal organizado numa gaveta identificada. Já vi operador perder 20 minutos procurando um torquímetro porque todo mundo usava o mesmo e deixava espalhado. O operador de produção não é só quem aperta botões. A rotina envolve registrar horas extras, identificar não conformidades, participar de investigações de causa raiz e sugerir melhorias. Algumas empresas ainda exigem que o operador saiba operar um empilhadeiro ou transpaleteira elétrica — vale a pena fazer o curso, aumenta sua empregabilidade em 30%. Outra pegadinha: o operador muitas vezes é responsabilizado por defeitos de projeto. Se a engenharia desenhou uma peça com tolerância de 0,02 mm num processo que naturalmente varia 0,05 mm, o operador vai sofrer mesmo se fizer tudo certo. Nesses casos, anote tudo e leve pro responsável técnico. Se não houver registro, o problema volta a acontecer. Tem coisa que dá pau mesmo assim. Eu vi uma linha de montagem onde o operador tinha que fazer inspeção visual a olho nu de peças pintadas vermelhas sobre fundo vermelho. Claro que ia errar. Minha solução foi pedir a troca da cor do fundo ou adicionar uma luz polarizada. O dono da fábrica demorou duas semanas pra entender, mas depois reconheceu que a correção era lógica.
Formação e certificações
Não existe certificação única nacional, mas alguns cursos recomendados são: NR-12 (segurança em máquinas), NR-35 (trabalho em altura, se o caso), curso de metrologia básica, e qualificação em solda se for o setor. Muitas indústrias exigem ainda o curso de 5S e controle estatístico de processo. Eu pessoalmente concluí um curso de Lean Manufacturing e percebi que 70% das paradas de linha eram desperdícios de movimento — o operador caminhava 400 metros por turno só pra buscar ferramentas. Reorganizei a disposição das bancadas e cortei esse trajeto pela metade. Em 2024-2025, a faixa salarial varia de R$ 1.400 a R$ 3.500, dependendo da região, do setor e da complexidade da operação. Operador de CNC ganha mais que operador de montagem convencional. A perspectiva de crescimento é boa se o profissional quiser evoluir para supervisor, técnico de manutenção ou engenheiro de produção. A barreira principal é falta de tempo pra estudar — o turno de 6 horas pode virar 8 ou 10 dependendo da demanda. Eu vi alguns colegas saírem do chão de fábrica e irem pra área de planejamento de produção. A dica é ganhar familiaridade com ERP (SAP, Totvs, Omie) desde cedo. Quanto mais o operador souber usar o sistema, mais facilidade terá pra dar o próximo passo na carreira.
Conclusão prática
Operador de produção é uma função técnica, não braçal. Exige leitura de desenho, uso correto de instrumentos de medição, compreensão de processos e capacidade de registrar dados. Os erros mais comuns vêm da pressa e da falta de treinamento em metrologia. Se você quer entrar nessa área, comece com um curso de NR-12 e aprenda a usar paquímetro e micrômetro com confiança. Se já trabalha nisso, registre tudo, comunique variações e procure entender o processo completo, não só a sua estação. Isso faz diferença no dia a dia e na progressão de carreira.
Galeria
-
Operador de Produção Feminino e Masculino -

OPERADOR DE PRODUÇÃO - DIVULGA JOBS SÃO PAULO -

Vagas: Operador de produção com ou sem experiência
