O Que É Polimerização

O que acontece quando monômeros se juntam
A polimerização é um processo químico no qual moléculas pequenas, chamadas monômeros, se ligam entre si formando cadeias longas chamadas polímeros. Isso parece simples de definição, mas na prática o controle dessa reação é um dos pontos onde a maioria dos profissionais erra, seja em laboratório ou em produção industrial. Vou explicar isso da forma como eu vejo acontecendo no chão de fábrica e nos relatórios técnicos, sem rodeios.
O que é polimerização de fato
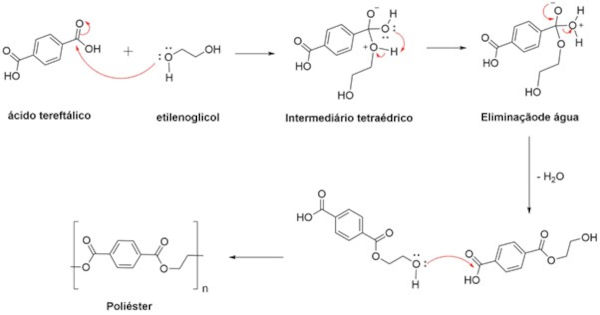
A polimerização é uma reação de adição ou condensação em que moléculas de baixo peso molecular se conectam repetidamente, gerando macromoléculas com propriedades distintas das matérias-primas. A diferença fundamental está no mecanismo. Na polimerização por adição, como a do polietileno a partir do etileno, não há perda de subprodutos. A cadeia cresce pela abertura de ligações duplas. Na polimerização por condensação, como a produção de nylon ou PET, cada etapa de ligação libera uma molécula menor, geralmente água ou metanol. Isso muda tudo na engenharia do processo. Uma reação de condensação exige remoção contínua do subproduto para empurrar o equilíbrio químico para frente. Se você parar de remover água do sistema, a reação entra em estase e o peso molecular cai drasticamente. Um ponto que muitos não consideram: o grau de polimerização não é simplesmente o número de monômeros na cadeia. Ele determina a viscosidade do fundido, a temperatura de transição vítrea e a resistência mecânica final. Um Polietileno de Ultra Alto Peso Molecular (UHMWPE) com grau de polimerização acima de 100.000 tem comportamento de fluxo completamente diferente de um PEAD comum, mesmo sendo quimicamente o mesmo material.
Controle de temperatura e o problema do hot spot
A polimerização é, na grande maioria dos casos, altamente exotérmica. Cada ligação formada libera energia. Se essa energia não for removida de forma eficiente, a temperatura do reator sobe, a taxa de reação acelera, mais calor é gerado e o ciclo se realimenta positivamente. Isso é chamado de runaway térmico e já causou explosões em reatores de produção de PS e PMMA. Minha experiência prática mostra que o controle mais crítico não é o sistema de resfriamento em si, mas a velocidade de agitação. Em um reator de 2.000 litros produzindo styrene, perdi um lote inteiro porque a pá do agitador teve um rolamento que falhou discretamente. A viscosidade do meio já estava alta e a mistura ficou comprometida. Formaram-se camadas com diferentes graus de conversão. A parte mais agitada tinha conversão de 85%, a parte parada mal havia atingido 40%. O produto final era inconsistente e precisou ser descartado. A solução prática que adotei desde então foi instalar um sensor de torque no eixo do agitador com alarme configurado para 15% abaixo da norma. Qualquer queda no torque indica aumento de viscosidade não uniforme ou falha mecânica incipiente. Isso me dá um aviso de 20 a 30 minutos antes de qualquer problema se agravar. O custo do transdutor de torque foi de cerca de R$ 4.500 e evitou prejuízos de mais de R$ 80.000 em um único incidente.

Iniciadores, catalisadores e a armadilha da meia-vida
A escolha do iniciador define o perfil cinético da reação. Iniciadores de peraóxido como o BPO (peróxido de benzoíla) têm meia-vida térmica bem documentada. Aos 70°C, a meia-vida do BPO é aproximadamente 10 horas. Aos 90°C, cai para cerca de 1 hora. Isso significa que a temperatura de reação não é apenas uma variável de controle, ela é a variável que dita o ritmo da polimerização. O erro mais comum que vejo em relatórios técnicos é tratar a concentração de iniciador como proporcional linear ao tempo de reação. Não é. O consumo do iniciador segue cinética de primeira ordem. Se você precisa acelerar a reação dobrando a concentração de iniciador, o tempo de reação não cai pela metade. Ele cai significativamente menos do que isso, e o pico exotérmico pode ser imprevisível. Outro detalhe negligenciado: iniciadores de meia-vida curta usados em temperaturas moderadas frequentemente não se decompõem completamente antes que o sistema atinja uma viscosidade tão alta que impeça a difusão dos radicais livres. Isso gera produtos finais com monômero acima do aceitável e pesos moleculares mais baixos do que o esperado. Quando isso acontece, a solução não é aumentar a temperatura de pós-curamento cegamente. É revisar o perfil térmico escalonado e garantir que cada degrau dure pelo menos duas meias-vidas do iniciador naquele patamar.
Inibição por oxigênio — um detalhe que custa caro
O oxigênio molecular é um eficiente inibidor de radicaux livres. Ele reage com radicais primários formando peróxidos estáveis que não iniciam cadeias eficientemente. Em escala laboratorial, isso se manifesta como um período de latência de 5 a 15 minutos antes da polimerização realmente começar. Em escala industrial, o problema é outro: a oxidação superficial de lotes inteiros, especialmente em processos de suspensão ou emulsionamento onde a interface gás-líquido é enorme. O workaround que funciona na prática é purgar o reator com nitrogênio antes do carregamento do monômero e manter uma pressão negativa de N durante toda a reação. Não precisa ser uma atmosfera perfeita. Basta manter o potencial redox do sistema suficientemente baixo para que o oxigênio dissolvido seja consumido nos primeiros minutos e não haja reposição. O custo do N é marginal comparado ao desperdício de um lote contaminado.
Polymerização por emulsão versus suspensão — quando escolher cada uma
A polimerização em emulsão usa surfactantes e é iniciada por agentes hidrossolúveis. Produz partículas de 50 a 500 nanômetros em estabilidade coloidal. A desvantagem é a presença residual de surfactante no produto final, que pode afetar propriedades elétricas e de adesão. Já a polimerização em suspensão opera com gotículas de 50 a 5.000 micrômetros, estabilizadas por agentes suspensóides como PVA ou celulose modificada. O produto final vem em forma de esferas ou péletes, facilitando o manuseio, mas carrega o risco de contaminação pelo agente suspensóide. Se o objetivo é PVC rígido para perfis de janelas, suspensão é o caminho padrão. Se o foco é tinta acrílica ou adesivos, emulsão é mais adequada. A escolha errada pode exigir etapas adicionais de lavagem e secagem que encarecem o processo em 30 a 40%.
O efeito Trommsdorff e a autoaceleração
O efeito Trommsdorff, também conhecido como autoaceleração, ocorre quando a viscosidade do meio polimérico aumenta a ponto de dificultar a difusão dos radicais de cadeia longa. Esses radicais não conseguem mais encontrar outros radicais para terminar a reação por combinação ou dismutação. Porém, os monômeros pequenos continuam difundindo livremente e se adicionando à cadeia. O resultado é uma aceleração brusca da taxa de polimerização acompanhada de liberação intensificada de calor. Em sistemas de batch tradicionais de estireno, esse efeito pode elevar a taxa de conversão em 3 a 5 vezes em poucos minutos. Sem controle adequado, a temperatura do reator dispara. A estratégia de mitigação mais eficiente é o uso de polimerização em série de reatores CSTR (continuous stirred-tank reactor) em cascata, onde cada estágio opera com conversão parcial e taxa de geração de calor gerenciável. Um sistema de três CSTRs em série pode alcançar 95% de conversão com controle térmico muito mais estável do que um único batelader. A desvantagem é o capital inicial maior e a complexidade de controle. Reatores CSTR exigemInstrumentação mais cara e operação mais especializada. Para volumes menores que 500 litros por lote, o batelader com controle de adição semi-batch ainda é a opção mais econômica. A decisão depende do volume anual, da pureza exigida e da capacidade operacional disponível.
Análise de conversão e monitoramento
A conversão não é algo que se estime. Ela deve ser medida. Espectroscopia FTIR com sonda de reação in-line é o método mais confiável para acompanhamento em tempo real. O pico da banda C=C do estireno em aproximadamente 1.630 cm¹ diminui proporcionalmente à conversão. A relação entre a área dessa banda e uma banda de referência interna (como o anel aromático em 1.500 cm¹) dá a conversão sem necessidade de amostragem manual. Quem ainda confia em medições pontuais com pesagem de massa ou análise de viscosidade estáWorks com dados defasados. Um lote de 1.500 litros de metacrilato pode atingir conversão crítica em 12 minutos após um pico térmico. A amostra que você tira do alívio de pressão já refletirá uma realidade que não existe mais no resto do reator.
Pós-curamento e remoção de monômero residual
Atingir alta conversão no reator é apenas a primeira etapa. Produtos como PMMA e PS frequentemente contêm de 0,5% a 2% de monômero residual mesmo após reação completa. Para aplicações médicas ou de embalar alimentos, esse valor precisa estar abaixo de 0,1%. O pós-curamento em estufa a 80-100°C sob vácuo parcial resolve o problema na maioria dos casos. O tempo necessário varia de 4 a 12 horas dependendo da geometria da peça e da espessura da parede. Peças maciças com mais de 10 mm de espessura demandam perfis térmicos graduais. Subir a temperatura muito rápido causa trincas internas por tensão térmica. O protocolo que aplico consistentemente é: subir de 25°C para 60°C em 2 horas, manter por 4 horas, subir para 90°C em 3 horas, manter por mais 4 horas e finalmente deixar resfriar naturalmente dentro da câmara de vácuo até 40°C antes de abrir o sistema.

Limitações e quando a polimerização não funciona
A polimerização radicalar convencional não funciona bem com monômeros que não possuem insaturações compatíveis ou que são extremamente sensíveis a radicais livres. Nesses casos, recorre-se a polimerização iônica ou por coordenação. A polimerização aniônica por exemplo, do butadieno com iniciador de butillítio, oferece controle extremamente preciso do peso molecular e da dispersão. Mas exige condições rigorosas de pureza: traços de água ou oxigênio destroem o iniciador e arruínam o lote. A infraestrutura necessária para operar nesse nível é significativamente mais cara. Outra limitação importante: polímeros termorrígidos como epóxis e fenólicos não podem ser refundidos ou reciclados mecanicamente da mesma forma que termoplásticos. Uma vez curados, a rede tridimensional é irreversível. Se seu processo gera rebarbas ou refugo significativo, a economia circular do material é praticamente inexistente. Nesse cenário, o design do molde e a otimização da conversão são as únicas ferramentas reais de redução de desperdício. A polimerização é um processo maduro, mas cada variante — seja por massa, solução, emulsão, suspensão ou estado fundido — carrega armadilhas específicas. O conhecimento técnico evita retrabalho, mas é o monitoramento em tempo real e a compreensão da cinética que fazem a diferença entre um lote consistente e um lote perdido.
Galeria
-
Polimerizacao De Isopreno -

Monômeros De Formação De Polímeros Unem-se Por Polimerização ...
