O Que É Torneiro Mecanico

Um guia prático para quem quer entender e entrar na área
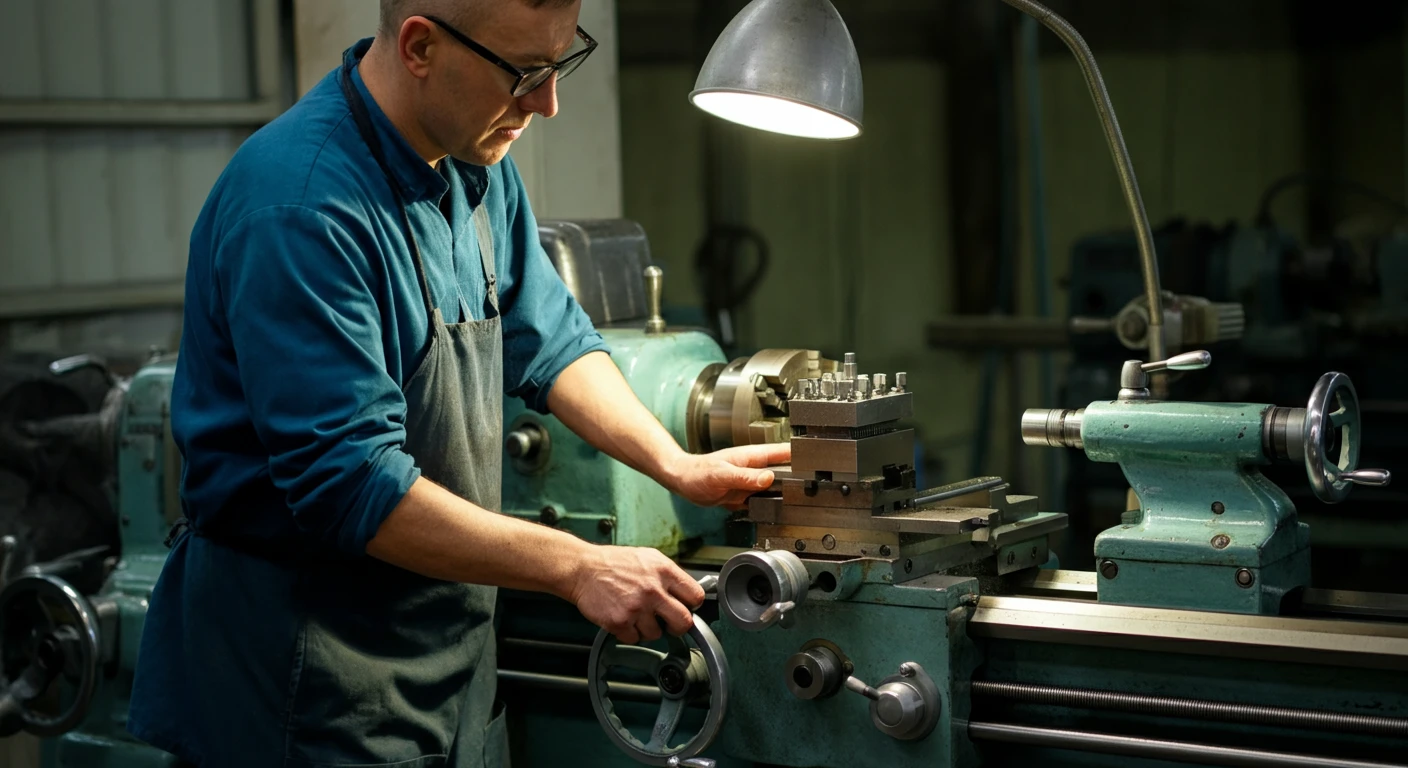
Torneiro mecânico é o profissional que opera tornos e máquinas de usinagem para transformar barras de metal, chapas ou outros materiais em peças com medidas específicas. Não é só girar uma alavanca e torcer o dedo. O ofício envolve ler desenhos técnicos, calcular avanços, dominar geometria de ferramentas e, acima de tudo, desenvolver sensibilidade para sons, vibrações e aparas que indicam quando algo está fora do esperado. No chão de fábrica, um torneiro lida com tornos manuais convencionais, tornos CNC, fresadoras e, em alguns casos, retificadores. O trabalho mais comum é usinar superfícies cilíndricas, entortar rebarbas, fazer chanfros, roscar, perfurar e fazer faceamento. Peças de eixos, buchas, pinos, flanges e conjuntos complexos passam pelas mãos dele. O setor automobilístico, aeroespacial, de óleo e gás e o de manutenção industrial são os maiores consumidores. A diferença entre um torneiro que entrega peça boa e um que entrega sucata está no domínio de parâmetros que iniciantes costumam ignorar. Avanço, velocidade de corte, profundidade de passada, tipo de revestimento da ferramenta, fixação da peça, refrigeração e estado de ponta da inserto são variáveis que se entrelaçam. Errar uma delas contamina todas as outras. O operador bom sabe ajustar o conjunto, não apenas trocar o número numa planilha.
Aqui vai um exemplo direto do que acontece quando se subestima o sistema. Eu estava usando um torno manual mais antigo, um SU-2400, para usinar um eixo de aço 1045 com diâmetro final de 38mm. A temperatura da oficina variava entre 18°C pela manhã e 27°C à tarde. A peça tinha tolerância de menos de 0,02mm de balanço total indicator runout (TIR). Eu estava usando inserto CNMG 120408 com revestimento PVD em aço e velocidade de corte de 180 m/min. Na primeira passada, tudo perfeito. Nas duas últimas horas do expediente, a peça começou a sair 0,03mm maior só porque o eixo principal esquentou e dilatou o fuso. A solução não foi aumentar a potência do motor. Foi fazer um pré-aquecimento controlado: deixei o torno rodando em vazio por vinte minutos, estabilizei a temperatura, abri a folga do contraponto ajustando a pré-carga do mancal e usei medição in-process com micrômetro de batida a cada três peças. O resultado foi TIR de 0,012mm consistentemente. Se eu tivesse apenas aumentado a velocidade ou trocado o inserto, continuaria perdendo peça. Isso ilustra um ponto que a maioria dos cursos não mostra: a máquina e o ambiente são variáveis do processo. Eles mudam com o tempo, com a temperatura, com a vibração acumulada nos mancais, com o desgaste da corrente de transmissão. Um torneiro que ignora isso depende de sorte ou de retrabalho.
Formação e caminho de entrada
A formação técnica mais direta vem dos cursos de mecanica de usinagem oferecidos pelo SENAI e por instituições similares. O currículo típico cobre leitura de desenho técnico, tolerâncias geométricas, metrologia, ciência dos materiais, operação de tornos convencionais, usinagem por abrasão e introdução à programação de CNC. Há também especializações em torneamento de precisão, roscamento, usinagem de titânio e de materiais compósitos. Quem entra sem curso formal costuma aprender na prática, começando como ajudante de oficina ou estagiário. Isso funciona, mas o aprendizado é mais lento e depende muito do mentor disponível. A área valoriza portifólio de peças feitas, não apenas certificado. Ter fotos e dimensões medidas de conjuntos reais resolve mais questions do que qualquer declaração genérica no currículo.
Habilidades técnicas essenciais
Além de saber operar, o torneiro precisa dominar leitura de desenho técnico com cotagem funcional e tolerâncias ISO. Precisa entender símbolos de acabamento superficial, estados de matéria, tratamentos térmicos e como eles afetam a usinabilidade. Precisa calcular velocidade de corte com a fórmula correta: Vc = pi x D x n / 1000, onde D é o diâmetro em milímetros e n é a rotação em rpm. A confusão mais comum é usar diâmetro em polegadas sem conversão, o que gera erros grossos de RPM e, consequentemente, quebra de ferramenta ou superfície mal acabada. Outra habilidade crítica é a seleção de parâmetros de usinagem baseados no material. Para aço AISI 4140 temperado e revenido, a velocidade de corte típica varia entre 120 e 200 m/min dependendo do inserto e do fluido. Para alumínio 6061, pode passar de 400 m/min. Usar parâmetros de aço em alumínio é perda de tempo e risco de danos à peça. O mesmo vale para o inverso: forçar alumínio com parâmetros de aço resulta em acumulo de material na aresta, pegging e acabamento ruim. Fixação é outro ponto onde muitos erram. Graveta de três caras, placa divisória, mandril, prensa de mesa, cabeçote articulatório, vácuo. A escolha errada gera deflexão, vibração e inconsistência dimensional. Uma dica prática: se a peça é longa e esguia, use centro de apoio e contraponto, não apenas mandril. A rigidez do sistema define o limite real de avanço e profundidade de corte.
Segurança e rotina no chão de fábrica
O uso de EPIs não é formalidade. Óculos de proteção, botas de biqueira de aço, luvas adequadas ao tipo de manuseio, protetor auricular e roupa de trabalho justa. O cabelo preso, joias removidas, mangas abotoadas. A história de acidentes em torno é repetitiva: roupa enroscada no fuso, peça solta na fixação, inserto frouxo, barreira de proteção removida. Ninguém sobrevive a isso com piada. A regra básica é nunca colocar a mão na zona de corte sem o equipamento parado e travado. Rotina inclui verificação de nível do fluido de corte, limpeza de aparas com escova adequada, inspeção de pontos de fixação, calibração periódica de micrômetros e paquímetros, e registro de dados de produção. Planilhas simples de acompanhamento de lote evitam surpresas no final do turno. Se uma peça está fora de tolerância no início, parar e investigar vale mais do que continuar usinando dezenas de peças defeituosas.
CNC e automação: como a área evoluiu
O torno CNC mudou o perfil do operador. Antes, o controle era puramente manual e dependia da experiência tátil do torneiro. Agora, o programa G-code governa a maior parte do movimento. O profissional ainda precisa saber programação, setup de ferramentas, compensação de ferramenta, coordenadas de peça e ferramentas de ajuste. Mas o diferencial é a capacidade de interpretar alarmes, diagnosticar erros de fixação, ajustar offsets e otimizar ciclos de usinagem. Um erro comum de quem migra do convencional para o CNC é confiar cegamente no programa. O simulador mostra o caminho da ferramenta perfeito. A realidade mostra peça mal fixada, inserto desgastado ou fluido entupido. O operador que para, mede e valida é o que evita parada de linha inteira.

Carreira, salários e mercado
O salário varia conforme região, setor e nível de experiência. No Brasil, um torneiro iniciante pode começar em faixas próximas ao piso regional da categoria, enquanto um torneiro CNC sênior em indústria aeroespacial ou de petróleo atinge patamares significativamente maiores. A tendência é de maior exigência por familiaridade com CNC, medição CMM e programas de planejamento de fabricação. A automação remove algumas tarefas manuais, mas aumenta a complexidade operacional. O mercado aquecido em setores de manutenção de grande porte e fabricação sob medida garante demanda constante. Projetos personalizados, restauração de componentes e produção de pequenas séries são nichos estáveis. Quem busca emprego imediato precisa ter clareza de suas competências reais: se domina CNC, se faz metrologia avançada, se opera fresadoras combinadas. Anunciar tudo como expertise dilui a credibilidade.
Dicas objetivas para quem está começando
Comece praticando medição. Aprenda a usar paquímetro, micrômetro externo e interno, comparador e bloco padrão com confiança antes de buscar velocidade na usinagem. Erro de medição é a causa mais frequente de retrabalho. Depois, domine o torno convencional até conseguir repetibilidade. A memória muscular construída aí sustenta o trabalho com CNC no futuro. Registre seus parâmetros. Um caderno ou planilha com material, ferramenta, velocidade, avanço, profundidade e resultado final economiza horas de tentativa e erro em lotes subsequentes. Quando algo der errado, você já tem baseline para analisar o desvio. Sem registro, a lição se perde. Não tenha medo de parar. Uma peça errada custa menos do que um lote inteiro. Se a vibração aumentar, se o acabamento ficar áspero, se o inserto mostrar trincas visíveis, pare. Investigar causa raiz é parte do ofício, não sinal de fraqueza.
Por fim, a área pune a pressa. Usinar rápido com controle é diferente de usinar rápido sem controle. O primeiro caminho gera lucro e reputação. O segundo gera sucata e dor de cabeça. O aprendizado prático vem com tempo de bancada, observação de processos reales e willingness de revisar erros. Não existe atalho que substitua isso, mas existe a opção de investir em treinamento estruturado desde o início para evitar vícios que depois dão trabalho para desaprender.

Galeria
-

O que um torneiro mecânico faz: funções, habilidades e mais! -

Curso Online de Torneiro Mecânico | Buzzero.com
