O Que Inspetor De Qualidade

O que faz um inspetor de qualidade no dia a dia
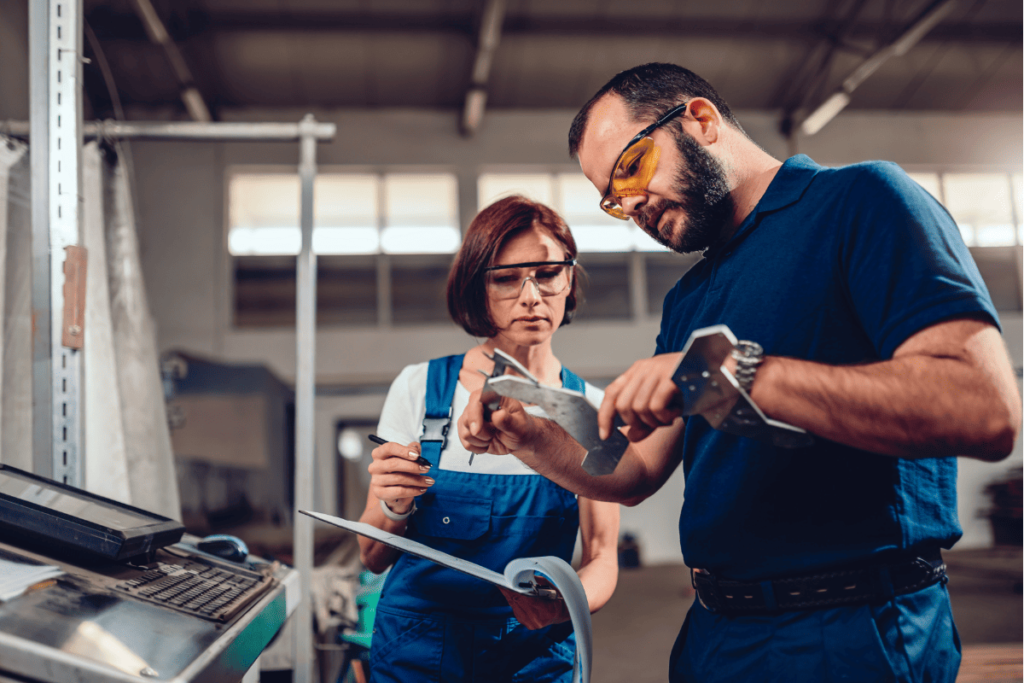
O inspetor de qualidade é o profissional que verifica se um produto ou processo atende aos padrões definidos antes que ele chegue ao cliente. A rotina envolve coletar amostras, medir dimensões, testar propriedades e registrar desvios. Muitas pessoas confundem com auditor, mas a diferença é prática: o inspetor está na linha de produção ou no recebimento, enquanto o auditor analisa sistemas e conformidade documental. Na minha experiência, a parte mais difícil não é executar o teste em si, mas decidir quando parar de inspecionar e quando chamar para retrabalho. Já vi lotes inteiros serem liberados porque o inspetor tinha pressão de produção, e também vi lotes bons serem rejeitados por interpretação errada de tolerância. A maioria dos problemas reais acontece nos limites da especificação, não no centro.
O que inspetor de qualidade define como função principal
A definição técnica mais aceita é a de verificação e medição conforme especificações do projeto ou normas aplicáveis. Na prática, isso significa usar paquímetro, micrômetro, rugosímetro, dureza Brinell ou Rockwell, e às vezes equipamentos mais específicos como CMM ou máquina de ensaio universal. O inspetor também toma decisões de aceitação e emissão de relatórios, que são documentos legais dentro da empresa. Um ponto que poucos entendem é que a inspeção não garante qualidade, ela apenas filtra produtos fora do padrão. Qualidade se constrói no processo, não na inspeção final. Isso muda completamente a forma como o inspetor deve se posicionar: ele é a última barreira, não a solução do problema.
Como funciona na prática a inspeção de recebimento
A inspeção de recebimento é onde a maioria dos inspetores começa. O fornecedor envia matéria-prima ou componente, e o inspetor decide se aceita, rejeita ou condiciona com inspeção 100%. O plano de amostragem mais usado é o ABNT NBR ISO 2859-1, que antes era conhecido como NBR 5426, baseado no padrão militar MIL-STD-105D. O tamanho da amostra depende do LQ Aceitável, do tamanho do lote e do nível de inspeção. Para lotes pequenos de 50 a 150 unidades, uma amostra de 13 peças costuma ser suficiente para defeitos críticos, mas isso não elimina o risco de passar um lote ruim. O LQ Aceitável de 1,0% para defeitos críticos é razoável, enquanto para defeitos maiores pode-se usar 2,5% ou até 4,0% em alguns setores. Um erro comum é tratar todos os defeitos como iguais. Defeito crítico pode causar lesão ao usuário ou violação de norma. Defeito grave pode impedir o uso funcional. Defeito leve é estético ou abaixo da expectativa. A severidade define a rigorosidade da aceitação, não o nível de inspeção. Eu já li relatórios onde um lote com trinca estrutural foi aceito porque o inspetor olhou só para dimensões externas.

Instrumentos e técnicas que todo inspetor usa
Os instrumentos básicos são paquímetro Vernier ou digital, micrômetro externo e interno, medidor de dureza portátil, rugosímetro e bloco-padron. Para controle estatístico, usa-se cartographies de>Xbarra e R, histogramas, diagramas de Pareto e análises de capacidade Cpk e Ppk. O Cpk mínimo aceitável para processos críticos é 1,33, mas em linhas de alta variação muitos inspetores trabalham com 1,00 como limite prático. A metrologia dimensional exige atenção com temperatura e força de medição. Um alumínio medido a 25°C e outro a 20°C pode apresentar variação de 0,02 mm por metro de comprimento devido à dilatação térmica. A força de contato do micrômetro também influencia: excesso de 20 N em superfícies moles causa deformação elástica e leitura errada. O padrão recomendado é 5 a 10 N para materiais comuns. Um problema que vejo todo dia é o calibração vencida. Instrumento sem calibração ativa pode ter desvio de 0,01 mm ou mais, dependendo do uso e da manutenção. O inspetor responsável deve verificar o certificado de calibração antes de começar, e registrar a incerteza de medição no relatório. A incerteza padrão de um paquímetro digital bem mantido é cerca de 0,02 mm, enquanto de um micrômetro de alta precisão pode ser 0,004 mm.
Quando o inspetor precisa tomar decisões difíceis
A tomada de decisão é onde a função mostra mais responsabilidade. O inspetor pode aceitar com concessão, rejeitar, pedir retrabalho ou isolar o lote para análise adicional. Cada decisão tem impacto financeiro e de segurança. Aaceitação com concessão significa usar o produto mesmo com desvio, desde que o desvio não comprometa funcionalidade ou segurança. Um caso que eu vivi foi de um lote de eixos com folga acima da especificação. O cliente pedia rejeição total, mas a engenharia avaliou que a folga extras seria compensada por lubrificação e ajuste térmico durante a montagem. O lote foi aceito com restrição de aplicação, e o relatório documentou exatamente quais conjuntos poderiam usar essa peça. O risco de falha prematura caiu de 8% para menos de 0,5% com esse ajuste. Já vi situações opostas: inspetor rejeitou lote de lingotes com trinca superficial que não afetava resistência à tração, mas comprometia a acabamento superficial. O fornecedor apresentou argumentação de que a trinca seria removida no usinagem seguinte. A decisão foi pedir usinagem de ajuste e reavaliar dimensão final. Isso economizou 15 dias de reposição, mas aumentou o custo de processamento em cerca de 12%.
O que inspetor de qualidade pode fazer errado
Erros de inspeção ocorrem por viés de confirmação, fadiga, falta de treinamento ou pressão de produção. O inspetor tende a encontrar o que espera encontrar, especialmente em lotes grandes com ritmo acelerado. Estudos mostram que a taxa de erro humano em inspeção visual pode chegar a 30% para defeitos pequenos, caindo para 5% com auxílio de iluminação adequada e treinamento periódico. A variabilidade interinspetor é outro problema real. Dois inspetores avaliando o mesmo lote podem chegar a conclusões diferentes em até 15% dos casos para defeitos limítrofes. A solução épadronização de critérios e análise de reprodutibilidade com estudos GR&R, que devem manter variabilidade menor que 30% da tolerância para ser considerados aceitáveis. Um erro sistêmico que vejo em muitas empresas é a falta de rastreabilidade. Inspeção sem registro completo não tem valor legal em caso de reclamação ou recall. O registro deve incluir número do lote, data, condições ambientais, instrumentos usados, resultados individuais e assinatura do inspetor. Sem isso, a inspeção é apenas uma opinião documentada, não uma evidência verificável.

Ferramentas digitais que mudaram a inspeção
O uso de softwares de gestão da qualidade substituiu planilhas Excel em muitas empresas. Sistemas como QMS integrado, SPC online e dashboards em tempo real permitem acompanhamento imediato de indicadores. A vantagem principal é a centralização de dados, que reduz tempo de consolidação de relatórios de horas para minutos. A desvantagem é a dependência de infraestrutura e a curva de aprendizado, que pode levar de 2 a 4 semanas para equipe iniciante. Equipamentos portáteis com conectividade Bluetooth ou Wi-Fi estão substituindo instrumentos analógicos. Paquímetros digitais com transmissão de dados permitem captura automática de medições, eliminando erro de digitação e reduzindo tempo de registro. Um paquímetro com saída de dados pode economizar 30 segundos por medição, o que em 500 medições diárias representa 2,5 horas economizadas por inspetor. Realidade aumentada e óculos inteligentes começam a ser usados para inspeção guiada por procedimentos digitais. O inspetor vê sobreposição de informações no campo de visão, com destaque para pontos críticos e tolerâncias. A tecnologia ainda tem limitações de bateria, peso e interferência luminosa, mas em linhas de montagem bem iluminadas o ganho de velocidade pode chegar a 20% em inspeções repetitivas.
Certificações e formação do inspetor
A certificação mais reconhecida no Brasil é a do INMETRO para inspetor de qualidade em setores regulados, como alimentos, medicamentos e dispositivos médicos. Para indústria geral, as certificações da ASQAmerican Society for Quality são amplamente aceitas, incluindo CQEQuality Engineer e CQRRegistered Quality Auditor. No setor automotivo, a IATF 16949 exige inspetores treinados conforme requisitos específicos do cliente. O treinamento básico deve cobrir estatística aplicada, metrologia, normas setoriais e ferramentas da qualidade. Programas de 40 horas são comuns para formação inicial, mas a atualização anual de 8 horas é essencial para manter competência. Inspetores que não fazem reciclagem periódica tendem a ter desvio de critérios ao longo do tempo, especialmente em normas atualizadas como ISO 9001:2015 e ISO/IEC 17025:2017. Uma qualificação que vejo valorizada mas pouco exigida é o conhecimento de ciência dos materiais. Um inspetor que entende metalurgia, polímeros ou compósitos toma decisões mais fundamentadas sobre rejeição e retrabalho. Um defeito de encruamento, por exemplo, pode parecer inofensivo dimensionalmente, mas comprometer tenacidade e promover trincafadiga sob carregamento cíclico. Esse tipo de insight evita retrabalho desnecessário e falhas em serviço.
Limitações da inspeção que ninguém gosta de admitir
A inspeção 100% é economicamente inviável na maioria dos casos. Custos de mão de obra, equipamentos, tempo e retrabalho superam rapidamente o benefício, exceto para produtos críticos como implantes médicos, componentes aeroespaciais e válvulas de segurança. Mesmo nesses casos, inspeção estatística ou ensaio não destrutivo são preferíveis quando aplicáveis. A inspeção por atributos, que classifica como bom ou defeituoso, perde informação quantitativa. Um produto dentro da tolerância inferior é classificado como bom, enquanto outro fora é rejeitado, mas não há distinção entre 0,01 mm e 0,10 mm de desvio. Inspeção por variáveis preserva essa informação e permite cálculo de capacidade do processo, geralmente identificando problemas antes que gerem rejeição. Dependência exclusiva de inspeção final é o erro mais custoso. Produto defeituoso já foi fabricado, material consumido e tempo gasto. Inspeção posterior só evita que defeito chegue ao cliente, não reduz custo interno. Empresas com cultura de qualidade avançada usam inspeção como ferramenta de feedback para ajuste de processo, não como filtro final. Isso requer integração entre qualidade, produção e engenharia, e mudanças culturais que levam meses ou anos para consolidar.
Alternativas que funcionam quando a inspeção tradicional falha
Controle estatístico de processo SPC substitui inspeção 100% em linhas estáveis. Cartas de controle Xbarra e R monitoram tendência e variação, permitindo ação corretiva antes que defeito seja produzido. O ganho é duplo: redução de inspeção e melhoria contínua do processo. Empresas que implementam SPC completo costumam reduzir retrabalho em 30 a 50% nos primeiros 12 meses. Inspeção por sensores integrados na máquina é alternativa para peças produzidas em série. Sensores de visão, laser ou ultrassom realizam medição em linha, sem parada de produção. O investimento inicial é alto, mas o retorno ocorre em 6 a 18 meses dependendo do volume e do custo de defeito deixado passar. Linhas de embalamem,usinagem e solda são candidatos ideais. Prova de vida útil acelerada substitui inspeção dimensional em componentes sujeitos a desgaste. Um rolamento testado por 1000 horas em câmara de envelhecimento pode ter comportamento esperado por anos confirmado em semanas. O teste é caro e demorado, mas evita recalls prematuros que custam 10 a 100 vezes mais que a inspeção preventiva. Setores automotivo, aeroespacial e elétrico usam esse abordagem como padrão.
O mercado de inspetor de qualidade no Brasil cresce junto com exigências regulatórias e competição internacional. Salários variam de 2500 a 8000 reais para nível técnico, e de 6000 a 15000 para nível engenheiro com certificação. A demanda é maior em setores regulados como farmacêutico, alimentício, automotivo e óleo e gás, onde falha de qualidade tem consequência legal e não apenas comercial. Conhecer regulamentos específicos desses setores é diferencial competitivo para o profissional. A função tende a se digitalizar nos próximos cinco anos, com automação de medição e integração de dados em nuvem. Profissionais que dominam apenas ferramentas manuais terão dificuldade, enquanto aqueles que combinam conhecimento técnico com alfabetização digital serão valorizados. A transição exige estudo autônomo, certificação e participação em projetos de melhoria, mas o mercado ainda oferece espaço para quem entrega resultado concreto e registro confiável.
Galeria
-
O Inspetor de Qualidade é um profissional essencial para garantir a ... -

Inspetor De Controle De Qualidade Curso Profissionalizante De Inspetor

