O Sistema Toyota De Produção Tornou Se Um Padrão Global

Implementando o Sistema Toyota de Produção na prática industrial
O sistema toyota de produção tornou se um padrão global porque resolveu um problema real: como produzir lotes pequenos com a mesma eficiência de uma linha de massa. Não foi uma descoberta mágica. Foram anos de tentativas frustradas dentro das fábricas da Toyota nos anos 1950 e 1960, quando Taiichi Ohno e seus engenheiros observaram sistemas de supermercados americanos e adaptaram a lógica para a indústria automotiva japonesa, que não tinha espaço nem capital para estoques volumosos. O coração do sistema não é o kanban em si. A maioria das empresas erra aqui. O kanban é apenas um mecanismo de comunicação visual. O verdadeiro motor é o conceito de fluxo contínuo puxado pela demanda real do cliente, não por uma previsão enganosamente otimista. Quando você tenta implementar kanban sem entender isso, vira apenas uma planilha de papel colorida que ninguém segue corretamente. Na prática, o sistema funciona assim. Você define o takt time — o ritmo necessário para atender à demanda do cliente. Depois, estrutura a célula de manufatura para que cada processo termine exatamente quando o próximo precisa começar, eliminando tempo de espera entre etapas. Aí, sim, o kanban entra como gatilho de reposição. Um cartão físico ou eletrônico que diz ao processo anterior: produza mais apenas quando o downstream consumir.
Eu já vi essa implementação falhar de formas interessante. Em uma planta de componentes eletrônicos no interior de São Paulo, o gerente de operações decidiu implementar o sistema sem antes estabilizar os tempos de setup. O resultado foi desastroso: os kanbans disparavam pedidos com frequência extrema porque cada mudança de produto gerava horas de paralisação. O estoque de trabalho em processo triplicou em duas semanas. A solução que funcionou foi simples e demorada. Implementamos SMED — troca de ferramenta em tempo reduzido — em todas as máquinas críticas primeiro. Depois de três meses trabalhando nisso, os setups caíram de 45 minutos para cerca de oito. Só então religamos o sistema kanban. O WIP caiu para 30% do valor anterior em seis semanas.
Pilares que sustentam o sistema
Dois conceitos aparecem repetidamente em qualquer discussão séria sobre o sistema toyota de produção tornou se um padrão global: jidoka e heijunka. Jidoka é a capacidade da máquina ou do operador de detectar anomalias e parar automaticamente. Não se trata apenas de sensores — é uma filosofia de design de processo. Quando uma linha para sozinha, o problema é resolvido na raiz antes que defeitos se acumulem. Isso elimina a necessidade de inspeção final massiva e reduz retrabalho de forma mensurável. Plantas que adotam jidoka corretamente veem a primeira passagem de qualidade subir de 85 para 97% em média durante o primeiro ano de implementação. Heijunka é o nivelamento da produção. Em vez de produzir 200 unidades de um modelo e depois 200 de outro, você produz 100 de cada, intercalados. Isso estabiliza a demanda sobre todos os fornecedores e processos a montante. A resistência natural dos gestores é alta aqui porque parece ineficiente reduzir o lote médio. Na realidade, o heijunka permite que você responda a mudanças de demanda do cliente sem parar a linha inteira. Empresas que mantém produção em lotes grandes por conveniência operacional estão escondendo problemas de flexibilidade que vão explodir na primeira curva de demanda. Standard work é outro pilar subestimado. Cada operador tem uma sequência de movimento documentada, com tempo ciclo definido e ponto exato de cada ação. Muitos enxergam isso como rigidez burocrática. O oposto é verdade. O standard work é o baseline a partir do qual a melhoria contínua acontece. Sem um padrão documentado, você não sabe se uma mudança realmente melhorou o processo ou se foi apenas variação aleatória. A Toyota revisa esses padrões trimestralmente como parte do ciclo PDCA. Quem implementa e nunca atualiza está apenas fossilizando erros.

Pegadinhas que ninguém conta em livros de consultoria
Um dos erros mais comuns é acreditar que o sistema funciona isoladamente. Kanban sem estabilidade de processo é caos organizado. Se sua confiabilidade de equipamento (OEE) está abaixo de 60%, implementar pull production só vai gerar linhas paradas e frustração. A prioridade deve ser TPM — manutenção produtiva total — antes de qualquer coisa. Isso significa que o caminho para o TPS não começa com ferramentaslean; começa com confiabilidade mecânica. O outro erro clássico é a interpretação errada do conceito de eliminação de estoque. Eliminar estoque não significa zerar a almoxarifado. Significa tornar o fluxo tão previsível que o estoque de segurança se reduz naturalmente. Já vi empresas cortarem estoques em 70% sem antes melhorar a previsibilidade de demanda. O resultado foi perda de vendas e linhas paradas por falta de matéria-prima. A regra prática que funciona na maioria dos casos é reduzir o estoque em incrementos de 20% a cada trimestre, acompanhando a variabilidade do supply chain. Se a variabilidade não cair junto com o estoque, você reduziu demais e rápido demais. Existe também um aspecto cultural que raramente se discute abertamente. O sistema exige que operadores reportem problemas imediatamente, o que va contra a cultura corporativa japonesa tradicional de evitar confronto e preservar harmonia. A Toyota resolveu isso criando estruturas formais de escalation — andon cords, reuniões diárias de 15 minutos, e o princípio de que parar a linha para resolver um problema é visto como atto de responsabilidade, não de fraqueza. Em culturas onde reportar problemas é visto como denúncia ou incompetência, o sistema simplesmente não funciona. Não adianta importar os cartões kanban se a mentalidade de gestão pune quem para a linha.
Quando o sistema não funciona (e o que fazer nesses casos)
O sistema toyota de produção tornou se um padrão global, mas há cenários onde a adaptação pura falha. Quando você opera com demanda extremamente volátil — variações superiores a 40% entre períodos — o modelo de pull puro gera oscilações amplas na cadeia de suprimentos, o chamado efeito bullwhip. Nesse caso, uma abordagem híbrida com componentes de previsão para itens de longa lead time funciona melhor. A própria Toyota usa essa adaptação para componentes estratégicos importados do Japão. Para indústrias com configuração altamente personalizada por encomenda, o fluxo contínuo tradicional é inviável. O sistema de montagem kit-based, usado por alguns fabricantes de equipamentos sob medida, consegue capturar parte dos benefícios do TPS sem exigir um fluxo ininterrupto. Nesses casos, foque em riduzione de setup e padronização de módulos, que são os princípios que realmente importam independentemente do tipo de produção. Outro limite importante: o TPS depende fortemente de fornecedores confiáveis e próximos geograficamente. O modelo japonês deClusters industriais ao redor das montadoras não se replica facilmente em países com infraestrutura logística precária. Se seus fornecedores principais estão a mais de 500 km e a confiabilidade de entrega varia entre 70% e 90%, o sistema de kanban puro não survive. Solução prática é manter buffer estratégico de segurança nos pontos críticos da cadeia enquanto trabalha simultaneamente para desenvolver os fornecedores. Esse desenvolvimento pode levar de dois a cinco anos. Não há atalho.
Por que tantas implementações fracassam
Dados de consultoria do setor indicam que entre 50% e 70% das iniciativas de transformação lean falham em atingir os objetivos projetados dentro de três anos. A principal razão não é a metodologia em si. É a falta de sustentação da mudança. Empresas que conseguem resultados duradouros têm dois elementos em comum: liderança comprometida por pelo menos cinco anos e um programa de desenvolvimento de pessoas interno. Contratar consultores externos para desenhar o sistema e depois deixar a equipe operacional administrar sozinha é uma receita certa para o retrocesso. O sistema toyota de produção tornou se um padrão global porque oferece resultados mensuráveis quando implementado corretamente. Reduções de lead time de 50% a 80%, quedas de espaçofabril de 30% a 60%, e aumentos de produtividade entre 20% e 40% são valores típicos em implementações bem-sucedidas. Mas esses números exigem disciplina operacional que a maioria das empresas não possui inicialmente. O caminho mais rápido não é o mais direto. É começar com estabilização, construir capacidade interna, e deixar as ferramentas — kanban, 5S, poka-yoke, SMED — surgirem naturalmente da necessidade operational, não de um plano master importado de um manual.

Galeria
-

Sistema Toyota de Produção: Uma abordagem Lean para a excelência ... -

Sistema Toyota de Produção | Portal Administração -
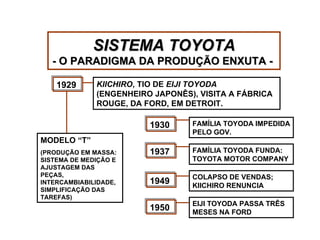
Sistema Toyota de Produção | PPT
