Objeto Feito De Borracha

Como trabalhar com borracha na prática
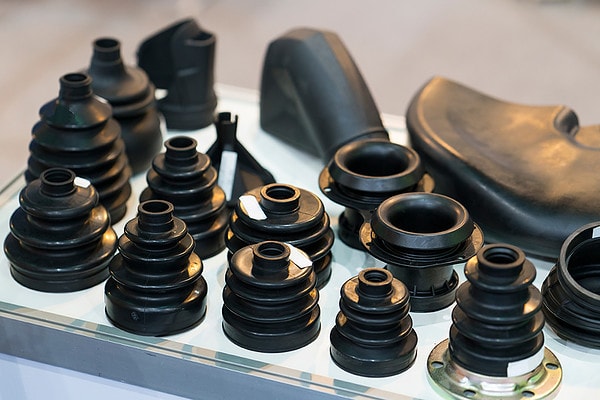
A maioria das pessoas acha que produzir um objeto feito de borracha é só colocar material num molde e esperar. A realidade é mais complicada do que isso, especialmente se você precisa de peças com tolerâncias apertadas ou que vão operar em condições adversas. Vou explicar como funciona o processo real, os erros mais comuns e o que eu descobri no campo. O método mais comum é a vulcanização em compressão, onde a borracha é aquecida dentro de um molde fechado sob pressão. Para silicone, que é amplamente utilizado, o processo varia entre borracha de silicone de condutividade térmica média e borracha de silicone de alta resistência, dependendo da aplicação. O tempo de cura varia entre 30 segundos e vários minutos, dependendo da espessura da peça e do composto utilizado. Peças muito grossas podem levar até 15 minutos para curar completamente no núcleo, enquanto peças finas de 2 milímetros saem do molde em cerca de 45 segundos. Os materiais mais usados no dia a dia são borracha natural, silicone de platina, silicone de peróxido e EPDM. Cada um tem características bem diferentes. A borracha natural oferece boa resistência à abrasão, mas degrade rapidamente com exposição UV. O silicone de platina é estável termicamente e não libera subprodutos durante a cura, o que o torna adequado para peças que precisam de precisão dimensional. Já o EPDM é a escolha padrão para vedação em ambientes externos devido à sua resistência a intempéries.
Problemas comuns e como resolvê-los
O maior problema que todo mundo encontra é o rebarba. Quando a borracha escorre pelas juntas do molde, forma rebarbas que precisam ser removidas manualmente. Isso pode levar de 10 a 20 minutos por peça em produções manuais. A solução prática é ajustar a folga do molde e usar um design de rebaixo na linha de partição que contenha melhor o fluxo do material. Outro problema frequente é a formação de bolhas de ar dentro da peça. Isso acontece quando o molde não é preenchido corretamente ou quando a borracha é inserida com ar preso. O resultado é uma peça com cavidades internas que comprometem a resistência mecânica. A solução é injetar a borracha de baixo para cima, permitindo que o ar escape pelos canais de ventilação do molde. Em peças complexas, o uso de vácuo na cavidade antes do fechamento do molde elimina completamente esse problema. Um caso específico que enfrentei envolveu a produção de vedações de silicone para temperatura ambiente baixa. As peças trincavam ao serem removidas do molde, mesmo com o tempo de cura correto. Descobri que o problema estava na taxa de resfriamento. O molde estava sendo aberto imediatamente após a cura, fazendo a peça passar de 150°C para temperatura ambiente em questão de segundos. O choque térmico gerava tensões internas que resultavam em trincas. A solução foi deixar a peça resfriar dentro do molde desligado, reduzindo a temperatura gradualmente para cerca de 60°C antes da remoção. Isso eliminou as trincas em 100% das peças subsequentes.
Acabamento e controle de qualidade
Após a desmoldagem, as peças geralmente passam por um processo de limpeza com solvente para remover resíduos de partículas soltas da superfície. Em seguida, é realizada uma inspeção visual e, quando necessário, testes dimensionais com paquímetros ou projetores de perfil. Peças que precisam de estanqueidade passam por testes de pressão ou imersão em água. O acabamento superficial pode ser deixado como sai do molde, com textura lisa ou texturizada dependendo do acabamento da cavidade, ou receber tratamento secundário como jateamento abrasivo leve para remover rebarbas remanescentes. O jateamento com esferas de vidro é o método mais comum e controlado, atuando em cerca de dois minutos por lote pequeno de peças.

Alternativas quando a vulcanização em compressão não funciona
Nem todo objeto feito de borracha precisa ser fabricado por moldagem. Para protótipos rápidos ou peças únicas, o corte a laser ou CNC em chapas de borracha é uma alternativa viável, embora as bordas cortadas não tenham a mesma resistência mecânica que as bordas formadas no molde. A relação custo-benefício é interessante para lotes pequenos, ficando entre 5 e 15 reais por unidade contra custos de molde que partem de 2 mil reais para uma ferramenta simples em aço. Outra opção é a extrusão para perfis contínuos como vedações em forma de O ou D. Nesse caso, o perfil é vulcanizado em comprimento e depois cortado nas medidas finais. A tolerância dimensional nesse processo fica em torno de mais ou menos 0,5 milímetros, enquanto a moldagem por injeção consegue tolerâncias na casa dos mais ou menos 0,1 milímetros. Vale destacar que a borracha de silicone de platina, apesar de suas vantagens, tem uma limitação importante: ela é sensível a contaminantes como enxofre e certos compostos de silício que inibem a reação de cura. Isso significa que luvas de nitrila devem ser usadas durante o manuseio, e ferramentas que tiveram contato com borracha de peróxido não podem ser reutilizadas sem limpeza completa. Trabalhar com silicone de platina exige disciplina nos procedimentos de manuseio.
Galeria
-

Objetos Feitos De Borracha - FDPLEARN -

o que é feito de borracha. cartões para crianças. 7766560 Vetor no Vecteezy -
Quais São Os Objetos Feitos De Borracha? [2024] – NQETJ -

Bonitos Brinquedos Feitos De Borracha a Imagem Ganhará Vida Foto de ...
