Operador De Injetora De Plástico

O que esse trabalho realmente é
Operador de injetora de plástico não é só apertar botão e pegar peça pronta. O processo de injeção térmica exige que o operador monitora temperatura do barril, pressão de injetção, tempo de resfriamento e ciclo completo. Uma variável errada e você gera refugo em escala. Já vi gente chamando o supervisor porque a peça saiu com rebarba e o problema era simplesmente a temperatura do molde baixa demais. A rotina começa com a leitura da ficha técnica do produto. Temperatura de cada zona do canhão, pressão de injetção, velocidade do parafuso, tempo de compactação, tempo de resfriamento. Esses valores vêm do programador ou do Departamento Técnico. O operador não inventa nada disso. Ele só ajusta e acompanha. O primeiro passo prático é ligar a máquina e esperar ela estabilizar termicamente. Isso leva de 20 a 45 minutos dependendo do tamanho do equipamento. Enquanto isso, se houver trabalho anterior na injetora, faz a limpeza do barril com composto de lavagem ou com o mesmo material mas em temperatura reduzida. Troca de cor ou troca de material exige limpeza obrigatória. Produto de engenharia com PEEK não pode ser misturado com PP caseiro.
Depois da estabilização, faz a primeira peça de ajuste. Aqui é onde a maioria dos erros acontece. O operador tira a peça, avalia visualmente, mede com paquímetro ou gabarito, anota os dados no cartão de controle. Se tiver defeito, corrige parâmetro por parâmetro. Nunca muda mais de uma variável por vez. Se mudar temperatura e pressão ao mesmo tempo e a peça melhorar, você não sabe qual variável foi a responsável. Na próxima vez que o defeito voltar, vai precisar adivinhar. O ciclo de produção em si varia de 15 segundos a 3 minutos para a maioria dos produtos comuns. O operador fica na frente da máquina, vigiando. Retira as peças manualmente ou com auxílio de garra pneumática, inspeciona amostras a cada 15 ou 30 minutos conforme o plano de controle, e registra no cartão. Troca de bobina de filme, verificação de sensor fotoelétrico, reposição de matéria-prima no funil. Tudo isso faz parte do trabalho e consome tempo que muitos subestimam. Um detalhe que poucos mencionam: o operador precisa saber ler desenho técnico básico. Cotagem, tolerância geométrica, acabamento superficial. Se a especificação pede ±0,15mm e você só olha se a peça parece boa, está trabalhando no escuro. Peça dentro da cotagem mas fora do acabamento já é refugo. É melhor entregar errado do que fingir que não viu.
Problema real que todo operador encontra
No meu caso, tive um problema com peças de ABS que saíam com marca de exaustão na região de enchimento. O defeito era intermitente, aparecia a cada 40 peças e sumia. Passei duas horas tentando resolver aumentando pressão, diminuindo velocidade, mudando temperatura. Nada funcionava consistentemente. O programador veio, olhou, e identificou que o problema era ventilação ruim no molde. O ar não escapava e ficava preso localmente. A solução foi limpar os dutos de exaustão com pasta de polimento e ajustar a geometria das aberturas de respiro para 0,02mm de profundidade. Não era parâmetro de máquina. Era molde sujo. Aprendi que às vezes o defeito não está no que você está ajustando. Conhecimento de materiais é o diferencial. Saber a diferença entre polipropileno homo, copo e blend, entre nylon 6 e nylon 66, entre ABS comum e ABS resistente a impacto. Cada material tem sua janela de processamento. Nylon absorve umidade e precisa de secagem prévia. Se você injetar nylon úmido, a peça vem com silver marks e perda de resistência mecânica. O operador deve saber identificar isso rapidamente e parar a máquina antes de produzir refugo em quantidade. Segurança é outro ponto crítico. A injetora opera com temperaturas de 200 a 300 graus Celsius, pressão interna de 1.000 a 2.500 bar, e peças que saem quentes. Luva de Kevlar é obrigatória para manipulação. Óculos de proteção também. Nunca abra a porta da máquina com os dedos perto da plaquinha de fixação do molde. Já vi cortadura grave nisso. O intertrava de segurança existe por motivo. Se alguém removeu a chaveina ou bridou os sensores, avise imediatamente. Não tente burlar para ganhar produção.

Organização no posto de trabalho define a qualidade do seu trabalho. Caixas etiquetadas por lote, separação clara entre bom e rejeitado, registro de Produção preenchido em tempo real. Controle estatístico de processo simples já ajuda muito: gráfico de tendência das medições dimensionais a cada hora mostra quando o molde está começando a desviar antes que vire refugo.
Limitações e cenários onde o operador não resolve nada
Existem situações em que nenhum ajuste de parâmetro resolve. Defeito de contração em peça de parede grossa com material cristalino como POM ou Nylon muitas vezes exige redesign do canal de alimentação ou do sistema de resfriamento. O operador pode rodar a máquina perfeitamente e a peça continuar empenando. Nesse caso, o problema é de engenharia do molde, não de operação. Sinalizar para o Departamento Técnico é a atitude correta. Outro cenário comum é desgaste natural do molde. Cavidade desgastada gera rebarba persistente que aumenta a cada 50 mil ciclos. O operador pode aumentar pressão de fixação, mas isso só acelera o desgaste dos pinos do molde. A solução real é retífica ou troca do inserto. Tentar compensar com máquina apenas adia o problema e gasta energia à toa. Peças com geometria muito complexa e múltiplos pontos de entrada podem exigir várias injetoras em sequência ou tecnologia de overmolding. Nesses casos, a operação é mais parecida com coordenação de linha do que com manejo individual de máquina. O operador precisa entender o fluxo completo para não acumular Work in Process entre etapas.
Caminho prático para entrar na área
Não existe curso técnico obrigatório para operar injetora em das empresas brasileiras. O treinamento é in company. Mas ter base teórica ajuda muito. Curso de Introdução ao Processamento por Injeção de Plásticos oferecido pelo SENAI ou por fabricantes de máquinas como ARBOR, Santoro ou Engel dá o essencial. Aprende os ciclos, os defeitos comuns, a leitura de ficha técnica. Depois é prática mesmo. Se você já está na operação, foque em três coisas: domine a leitura de ficha técnica, aprenda a identificar defeitos visuais rapidamente e entenda o básico de metrologia. Paquímetro, micrômetro e gabarito de espessura são suas ferramentas principais. Saber usar com precisão te diferencia de quem apenas cola peça em caixa. Avançar para programador de injeção é o próximo passo natural para quem quer sair da linha. Isso exige conhecimento mais profundo de reologia de polímeros, dinâmica do preenchimento do molde, e software de simulação como Moldflow. Mas isso é outra história.

Galeria
-
Operador de Máquina Injetora de Plástico - RS Cursos e Treinamentos -

Cursos recomendados para operadores de injetora de plástico -
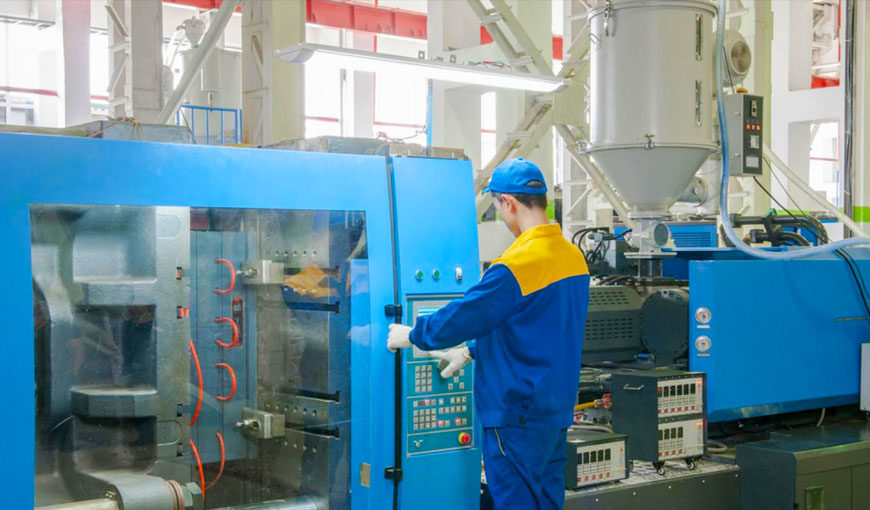
Injetora de Plástico: Veja como funciona! - TERMOBRAZ
