Operador De Maquina Injetora

O que realmente é o trabalho de operador de máquina injetora no dia a dia
A maioria das pessoas acha que o trabalho é apenas apertar botões e esperar o ciclo acabar. Não é. É monitorar parâmetros, ajustar defeitos que aparecem do nada, fazer leituras de pesagem com frequência e entender o que cada variável significa quando algo sai errado. Um operador de máquina injetora que só sabe ligar e desligar a máquina não dura muito nesse setor. Vou explicar a parte prática primeiro, porque é onde a maioria dos manuais erra. O processo de injeção tem quatro fases principais: fechamento do molde, injeção do material, resfriamento e abertura do molde com expulsão da peça. Cada uma tem variáveis críticas. A pressão de injeção, a velocidade do parafuso, a temperatura do cilindro, o tempo de resfriamento — tudo isso se relaciona. Se você muda um parâmetro sem entender o efeito em cadeia, o defeito muda mas não some.
operador de máquina injetora: o que faz na prática
O operador carrega a matéria-prima no hopper, configura o programa da máquina ou seleciona um já salvo, e acompanha o primeiro lote. Na primeira execução, ele tira as peças e faz inspeção visual e dimensional. Anota as medidas em planilha ou sistema. Se estiver dentro da tolerância, autoriza a produção em série. Se não estiver, ajusta os parâmetros — normalmente temperatura, pressão de injeção, velocidade do parafuso ou tempo de manutenção da pressão. Durante o rodízio, o operador faz leituras de pesagem a cada certo número de ciclos — geralmente a cada 30 ou 50 peças — e verifica dimensões críticas com paquímetro, micrômetro ou instrumentos mais específicos dependendo do produto. Anota tudo. O controle estatístico de processo não é burocracia, é a única forma de perceber que algo está degradando antes de gerar peça fora. Também é responsabilidade do operador identificar defeitos comuns. Barras de ar, solda fria, rebarba, empeno, encolhimento excessivo, bolhas — cada um tem causas diferentes. Um defeito pode parecer igual visualmente mas vir de problemas opostos. Rebarba no canto do molde pode ser excesso de pressão ou pode ser desgaste do plano de fechamento. O operador precisa saber distinguir.
como configurar uma máquina do zero
Quando você entra com um novo job, o processo começa pelo domínio do material. Cada polímero tem uma faixa de temperatura de processamento, uma pressão de injeção recomendada e um tempo de residência no cilindro. O ABS, por exemplo, trabalha entre 220 e 250 graus Celsius, enquanto o PP aguenta temperaturas mais baixas, em torno de 200 a 230 graus. Injetar um material fora da faixa correta gera degradação, gás, peças frágeis ou rebarbas excessivas. Depois da temperatura, vem a pressão de injeção. Comece com valores moderados e aumente gradualmente. A regra prática é: pressione o suficiente para preencher a cavidade completa sem forçar o molde. Se a pressão estiver alta demais, você gera rebarba e sobrecarrega o plano de fechamento. Se estiver baixa, a peça vem incompleta ou com encolhimento visível nas regiões mais grossas. O tempo de resfriamento é onde a maioria dos operadores cometem erros. Resfriar rápido demais causa tensões internas e empeno. Resfriar dev demais aumenta o ciclo e reduz a produtividade. O ideal é encontrar o ponto onde a peça sai do molde com estabilidade dimensional e sem deformação térmica. Isso varia conforme a geometria da peça, a espessura das paredes e o material.
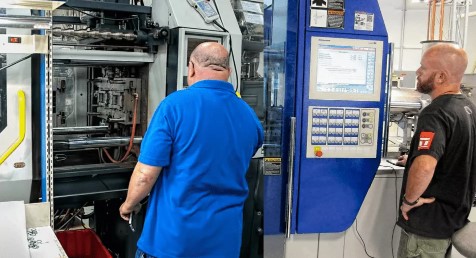
Um detalhe que poucos mencionam: a velocidade do parafuso na fase de preenchimento importa mais do que a pressão. Uma velocidade muito alta gera cisalhamento excessivo, aquecimento por atrito interno e possíveis defeitos de linha de solda. Uma velocidade muito baixa pode causar preenchimento incompleto em regiões distantes da entrada do material. O ajuste fino aqui costuma resolver defeitos que ninguém consegue explicar olhando só a pressão.
problema real que enfrentei e como resolvi
Tive um caso específico com peças de policarbonato para um componente automotivo. As peças vinham com uma linha de solda visível na região central, perto de um núcleo fixo no molde. O defeito aparecia intermitentemente — às vezes boas, às vezes ruins — e ninguém conseguia estabilizar o processo. Mudei temperatura, pressionei mais alto, diminuí a velocidade, testei diferentes pontos de transição entre volume e pressão. Nada resolveu consistentemente. A solução veio de um ajuste que não parecia relacionado: a taxa de pré-plastificação do parafuso. Estávamos usando uma taxa alta demais para o material, e isso gerava um retorno térmico desigual no material fundido antes da injeção. O material que ia primeiro estava mais resfriado do que o que ia depois, e essa diferença de temperatura criava a linha de solda fraca. Reduzi a taxa de pré-plastificação em 40 por cento e adicionei um tempo de homogeneização maior. O defeito sumiu. Não foi questão de pressão ou temperatura de cilindro. Foi questão de como o material era preparadodentro do cilindro antes de ser injetado.
defeitos mais comuns e causas prováveis
Barras de ar: geralmente indicam velocidade de injeção muito alta ou temperatura baixa demais. O material encontra resistência antes de preencher e gera aprisionamento de ar. A solução normal é reduzir a velocidade ou aumentar a temperatura do cilindro levemente. Soldas visíveis: quando o fluxo se divide e se encontra novamente, criando uma linha de fracatura. Causas incluem geometria do molde com núcleos fixos, temperatura baixa, velocidade inadequada ou material degradado. O problema do policarbonato que citei é um exemplo clássico de solda causada por preparo inadequado do material. Encolhimento e afundamentos: ocorrem quando a peça não recebe material suficiente durante a manutenção da pressão. A peça contrai enquanto resfria e forma rebaixos visíveis nas faces internas. Ajuste de tempo de manutenção da pressão e aumento moderado da pressão de injeção costumam resolver.
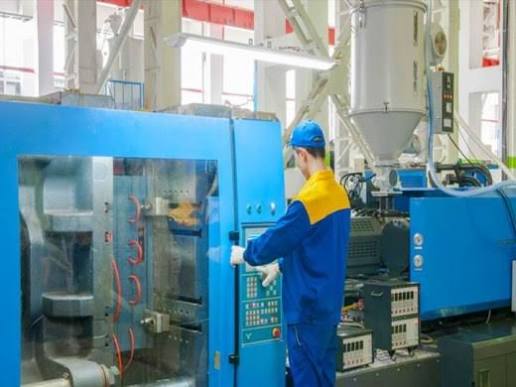
Rebarba: excesso de material escapando pelas folgas do molde. Pode ser pressão alta demais, temperatura alta, desgaste do molde ou força de fechamento insuficiente para o tamanho da cavidade. Verificar o tonelagem da máquina em relação ao projeto do molde é o primeiro passo. Empeno: distorção após a saída do molde. Causado por resfriamento desigual, remoção prematura da peça ou tensões internas de processamento. Melhorar o sistema de resfriamento do molde e ajustar o tempo de manutenção dentro da máquina ajuda significativamente.
ferramentas e programas usados no dia a dia
Os operadores trabalham com planilhas de controle de processo, seja em Excel ou sistemas de fabricação mais robustos. Anotar temperatura de cada zona do cilindro, pressão de injeção, pressão de manutenção, tempo de ciclo, tempo de resfriamento, velocidade do parafuso e peso das peças é padrão. Sem registro, não há como rastrear derivação de processo. Instrumentos de medição básicos incluem paquímetro digital, micrômetro externo e interno, e balanceança de precisão para pesagem de peças. Para peças críticas, usam-se projetores de perfil ou coordenometria. O operador precisa saber usar pelo menos o paquímetro e a balança com confiança. Erro de medição gera ajuste errado no processo. Quanto a softwares específicos, cada fabricante de máquina tem o seu. Arburg usa o ProClick, KraussMaffei tem o Megaclick, Engel usa o e-motion. Os programas permitem salvar programas de processo, exportar dados e monitorar variáveis em tempo real. Não tem um programa universal que todo mundo use. O importante é saber registrar e ler os dados que a máquina gera.
limitações e situações onde o trabalho fica difícil
Operar máquina injetora tem pontos fracos reais. O trabalho é repetitivo e exige concentração constante, o que é fisicamente desgastante em turnos longos. A exposição a ruído, calor e odor de material fundido é constante, e a ventilação adequada nem sempre está disponível em todas as fábricas. Peças com geometrias complexas ou paredes finas (
1mm) são extremamente sensíveis a variações mínimas de processo. Uma mudança de 5 graus na temperatura pode ser a diferença entre peça boa e peça refugo. Nessas condições, o operador precisa de experiência avançada e paciência, porque ajustes pequenos têm efeitos desproporcionais. O material também impõe limites. Polímeros técnicos como PEEK, PEI ou compósitos com fibra de carbono exigem temperaturas acima de 400 graus e equipamentos especializados. Não é qualquer máquina injetora que processa esses materiais, e o operador precisa de treinamento específico. Tentar processar materiais técnicos em equipamentos convencionais gera degradação rápida do cilindro e do parafuso.
Outro ponto importante: a dependência de manutenção do molde. Um operador pode fazer tudo certo no processo e ainda assim ter defeitos se o molde estiver desgastado, com canais de escoamento obstruídos ou sistema de resfriamento entupido. Nesse caso, o ajuste no processo não resolve. O problema é no molde, e o operador precisa saber identificar e comunicar isso.
por onde começar se você está entrando na área
Aprenda os materiais primeiro. Entenda as faixas de processamento de ABS, PP, PC, nylon, PET e os principais termoplásticos que você vai encontrar. Cada um se comporta de forma diferente sob pressão e temperatura. Depois, domine a leitura de defeitos. Pegue peças com defeito conhecido e identifique as causas. Esse exercício acelera muito o aprendizado prático. Não adianta saber a teoria se você não consegue olhar uma peça com barra de ar e identificar o problema. Pratique medição. Paquímetro e micrômetro são extensões do operador. Quanto mais preciso você for nas medições, mais assertivo será nos ajustes. Um erro de 0,05mm na medição pode levar a um ajuste errado que gera mais refugo do que resolve.
E finalmente, anote tudo. Cada configuração, cada ajuste, cada defeito observado e como foi resolvido. O conhecimento acumulado em anotações vale mais do que qualquer curso teórico. Com o tempo, você constrói um banco de dados próprio que serve de referência para qualquer situação nova.

Galeria
-
Curso Operador de Maquinas Injetoras - João Luiz De Jesus Silva Jun...
