Operador De Produção 1
O que é e como funciona na prática
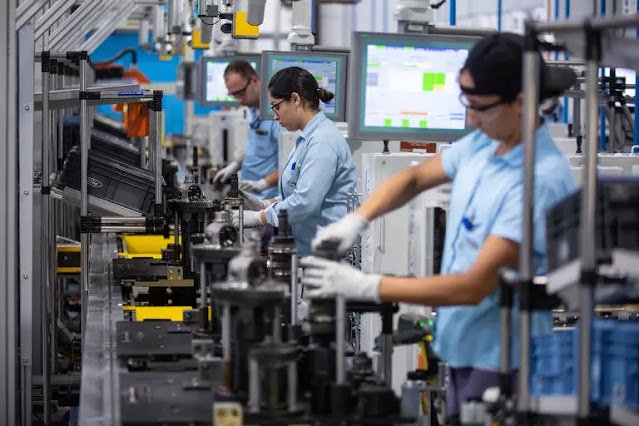
Operador de produção é o cargo que fica entre o plano de produção e a máquina rodando. Todo mundo entende isso na teoria. O problema é que a teoria não considera quando a máquina para às 14h30 porque o sensor de temperatura disparou e ninguém no plantão sabe resetar o alarme sem quebrar o lote em andamento. O operador de produção 1 é o nível mais básico dessa função. Entry level, basicamente. Responsável por acompanhar linhas de montagem, acompanhar indicadores de produção, fazer registros de não conformidade e reportar anomalias. Nada dramático. Nada heroico. É trabalho repetitivo que exige atenção constante.
Operador de produção 1: responsabilidades reais
Nas folhas de cargos e salários, as responsabilidades são sempre escritas de forma genérica. Na prática, o operador de produção 1 faz três coisas principais durante o turno: acompanha o andamento da linha, registra paradas e não conformidades, e faz a comunicação entre os turnos. A comunicação entre turnos é onde a maioria dos problemas acontece. Já vi operador sair do turno sem anotar que um lote estava com tolerância ajustada manualmente. O próximo turno entrou, seguiu o padrão normal, e perdeu meia hora refazendo coisa que já estava boa. Outra parte importante do dia a dia é o preenchimento de cards de produção ou sistemas MES. Depende da empresa. Se for papel, o risco é letra ilegível ou folha perdida. Se for sistema, o risco é o operador digitar errado porque o tablet travou duas vezes antes e ele só quer fechar o turno e ir embora. Ambas as situações geram dados errados no ERP, e quem paga a conta depois é oplanejamento. O que poucas descrições de cargo mencionam é que o operador de produção 1 também atua como primeiro filtro de qualidade. Ele vê o produto sendo montado antes de qualquer inspeção. Se algo está saindo fora do padrão visual ou auditivo, ele é a pessoa que deve sinalizar. Isso não significa que ele precisa validar nada por conta própria. Significa que ele precisa ter autonomia para parar a linha se perceber algo errado, e ter coragem de fazer isso mesmo sob pressão de meta.
Teoricamente, essa autonomia existe. Na prática, já vi operador ser coagido pelo supervisor a continuar produzindo mesmo com peça suspeita, sob argumento de "não para a linha por causa disso". Acontece. O operador certo nessa situação é aquele que registra a não conformidade e mantém o registro assinado. A cobrança que vier depois é problema de gestão, não dele.

Como entrar nessa função
A maior parte das empresas não exige formação técnica para operador de produção 1. Ensino médio completo geralmente basta. O diferencial são conhecimento básico de leitura de desenho técnico, noção de metrologia e familiaridade com ferramentas digitais simples. Se você já mexeu com planilha ou sistema interno em emprego anterior, isso conta. Processo seletivo típico inclui prova prática na linha. O candidato recebe uma peça, precisa verificar dimensões com paquímetro ou medidor digital, registrar o resultado e indicar se a peça é A, B ou retrabalho. O erro mais comum entre candidatos é confiar na medição visual ao invés do instrumento. Outro erro frequente é anotar a medida certa mas colocar na folha errada. Isso acontece muito quando o candidato estressa com o tempo de prova. Depois da seleção, a maioria das empresas faz treinamento de 5 a 10 dias. Esse período cobre segurança, procedimentos operacionais, uso de EPIs, e o sistema de registro da factory. O treinamento é sempre apressado porque a linha não para pra ninguém. O que ajuda é chegar com noção de que cada procedimento existe por um motivo específico, não por burocracia. Quando você entende o motivo, memoriza mais rápido.
O que ninguém te conta sobre o trabalho
O plantônio rotativo é a primeira coisa que desgasta. Escala 6x1, 5x2, 12x36, dependendo da empresa. O corpo adapta em dois ou três meses, mas o sono nunca fica perfeito. Quem tem família ou vida fora do trabalho precisa administrar bem os dias de folga. Caso contrário, a qualidade do descanso cai e o erro na produção aumenta. A segunda coisa é a repetição. O mesmo movimento, centenas de vezes por turno. O cérebro entra em piloto automático e é nesse momento que os acidentes acontecem. Não porque o operador está distraído propositalmente, mas porque o sistema cognitivo simplifica tarefas repetitivas para economizar energia. A solução não é "ter mais cuidado". É criar checkpoints mentais. Parar, olhar, continuar. Três segundos que evitam o incidente. A terceira coisa é a relação com o supervisor de linha. Essa é talvez a variável mais imprevisível do trabalho. Bom supervisor te ensina, corrige sem humilhar e protege a equipe de exigências absurda. Supervisor ruim transforma operador em número de produção e pune quemPara a linha. Se você entrar numa equipe com supervisor ruim, saiba que o ciclo de renovação de pessoal tende a ser alto. Fica até conseguir vaga em outro lugar.
Pitfalls avançados que iniciantes ignoram
O primeiro erro avançado é acreditar que seguir o procedimento passo a passo resolve tudo. Procedimento é o cenário ideal. A linha real raramente é ideal. Já trabalhei num where o operador de produção 1 precisava ajustar manualmente a força de aperto de um parafuso porque o toolkit eletrospiner estava com torque variando. O procedimento dizia "substitua a ferramenta e chame manutenção". A manutenção demorava 40 minutos e a linha parava. O workaround que funcionou foi anotar o desvio de torque, fazer ajuste manual com chave dinamométrica calibrada, registrar no card de produção e enviar relatório técnico no final do turno. A manutenção veio no início do turno seguinte e substituiu o toolkit com base no relatório. Sem o relatório, o ajuste manual seria considerado desvio e o operador poderia ser penalizado. Com o relatório, foi apenas uma adaptação documentada. O segundo erro avançado é não entender a relação entre seus indicadores e o planejamento. O operador vê OEE da linha, taxa de refugo, meta horária. Mas pouca gente entende como esses números alimentam o MRP e geram os pedidos de compra de matéria-prima. Quando você conhece esse fluxo, percebe que um lote registrado como aprovação com observação "aceito sob risco" pode disparar um pedido de compra prematuro e estourar o estoque. Anotar certo desde o início economiza trabalho de todo mundo depois. Existe também o problema da homologação de operador. Muitas empresas exigem que o operador de produção 1 seja homologado por tarefa, não genericamente. Isso significa que estar habilitado para a linha A não te habilita automaticamente para a linha B, mesmo que o processo seja semelhante. Já vi empresa tentar transferir operador homólogo entre linhas sem nova avaliação e ter que refazer todo o lote por causa de diferença de tolerância que só existia no manual da linha B. O aprendizado de nova homologia leva de 3 a 7 dias, dependendo da complexidade.

Limitações reais da função
Operador de produção 1 tem teto de crescimento claro. Sem qualificação adicional, o plano de carreira para em operador de produção 2 ou 3. Para avançar para técnico de produção ou supervisor, é necessário curso técnico ou experiência comprovada com liderança de equipe. Isso não é falha do operador. É estrutura da maioria das indústrias. O trabalho também não escala emocionalmente bem para todo mundo. Quem precisa de variedade ou estímulo criativo diariamente tende a deixar a função em menos de dois anos. Não há nada errado com isso. É incompatibilidade de perfil, não falha de caráter. Em termos salariais, a faixa varia conforme região e setor. No Sul e Sudeste, operadores em indústrias automotivas e de alimentos costumam ter melhores condições que em setores como celulose ou mineração, onde as escalas são mais pesadas. Benefícios como vale alimentação, plano de saúde e participação nos lucros fazem diferença significativa no rendimento mensal real.
Quando considerar sair da função
Existem três sinais de que a hora é agora: o salário não acompanha a inflação há mais de doze meses, não há plano de qualificação disponível na empresa, e você já dominou todas as tarefas da sua homologia sem receber novo desafio. Se dois ou mais desses critérios estiverem ativos, o custo de permanecer supera o custo de mover. O mercado sempre precisa de operador, mas o mercado também precisa de operador qualificado, e a qualificação se constrói movendo-se. Cursos de técnico em mecânica, elétrica ou processos industriais abrem portas para operador de produção com especificação, cargo que paga entre 30% e 60% a mais e reduz a exposição a plantões noturnos. A maioria das empresas subsidia parte desse curso para operador que fique mais de doze meses na função. Verificar essa política antes de sair do curso por conta própria pode economizar entre dois mil e cinco mil reais.
Galeria
-

OPERADOR DE PRODUÇÃO – INSTITUTO MOURA -

Operador de Produção Industrial - Duque de Caxias - SIMME -
VAGA ABERTA Operador de Produção I (Solda): 🔹 Atribuições da vaga ...

