Operador De Produção Industrial

O que realmente faz um operador de produção industrial no chão de fábrica
A maior parte das pessoas acha que o trabalho é só apertar botões e torcer pra máquina não parar. Na prática, é muito mais coisa — e a diferença entre um operador que consegue bater meta todo mês e um que fica correndo atrás do prejuízo está nos detalhes que ninguém ensina na reciclagem de segunda-feira. Eu passei uns três anos acompanhando operações de manufatura em várias fábricas, tanto de perto quanto de fora, e a coisa mais importante que aprendi foi que um operador de produção industrial que entende o fluxo antes de colocar a luva sai na frente. O resto é tentativa e erro, e tentativa e erro custa dinheiro quando você tá em linha de produção.
Operador de produção industrial: formação, funções e onde a maioria erra
Não existe uma formação única que te deixe pronto pra qualquer ambiente industrial. O básico que quase todo mundo cobra é ensino médio completo, mas o que realmente faz diferença é treinamento técnico ou experiência prévia em setor similar. Muitos centros formadores oferecem cursos de operação de máquinas, controle de qualidade e segurança no trabalho, que levam de 40 a 120 horas dependendo da carga. Aí tem a reciclagem interna, que é obrigatória e onde a gente pega as particularidades do equipamento específico daquela fábrica. As funções principais giram em torno de quatro pilares: operação de máquina, acompanhamento de parâmetros, controle de qualidade básico e registro de produção. Isso tudo dentro de um turno que pode variar de 6 a 12 horas, com pausas planejadas. O operador responsável pelo setor também acompanha indicadores como OEE, taxa de refugo, tempo de setup e cumprimento de meta horária. A maioria dos operadores novos foca demais no cumprimento da meta de quantidade e esquece que refugo alto ou máquina parada por descuido cancela qualquer ganho. Um ponto que poucos levam a sério desde o início é a leitura de SOPs e instruções de trabalho. Eu vi gente nova Ignorar o procedimento porque "já vi isso em outro lugar" e acabar com lote inteiro fora de especificação. O procedimento existe por um motivo. Não é burocracia, é a tradução prática de meses de ajustes que alguém já fez por você.
Como entrar na função e se manter sem queimar a lingua
Para conseguir a vaga, o caminho mais direto é procurar editais de empresas de manufatura, terceirizadas de mão de obra industrial e programas de aprendiz de empresas maiores. Feirão de emprego, LinkedIn e sites de vagas tradicionais funcionam, mas o que realmente abre porta é indicação de quem já trabalha no setor. Não subestime isso. Durante o estágio ou os primeiros meses, o foco deve ser dominar o equipamento padrão do setor antes de tentar complicar. Aprenda a fazer setup correto, entenda os limites de cada variável e documente tudo. Anotações manuais em caderno de campo salvaram mais de uma vez um processo que eu achava que estava sob controle. Dados que não são registrados não existem pra tomada de decisão. Se o objetivo é avançar para liderança de equipe ou supervisão, invista em cursos de gestão da produção, Lean Manufacturing e Six Sigma básico. Não precisa de MBAs ainda. Certificado de sensei em 5S e indicadores de performance já coloca você em outro patamar comparado à média dos candidatos.

Equipamentos, softwares e ferramentas que realmente importam
O operador de produção industrial precisa ter familiaridade com pelo menos alguns destes itens no dia a dia: CLP básico para interpretação de telas, planilhas para registro de produção, sistema MES ou ERP da empresa, multímetro para medições simples, paquímetro e micrômetro para conferência dimensional, e ferramentas de manutenção preventiva elementares. Não precisa saber programar CLP, mas precisa saber ler alarme, interpretar código de falha e comunicar corretamente pra engenharia o que aconteceu. Sistemas MES como those encontrados em fábricas de automotivo ou embalagens costumam exigir login em terminais industriais. A curva de aprendizado varia de duas semanas a dois meses, dependendo da complexidade da linha. Planilhas manuais ainda são realidade em muitas indústrias menores, e isso gera erros de consolidação que podem distorcer a visão da produção em até 15% dependendo da disciplina do pessoal. Uma observação prática: muitos operário dependem exclusivamente da memória pro sequência de operation. Eu recomendo fortemente criar checklist físico ou digital propio. Isso reduz erro humano em sequência de setup pra algo na casa dos 2-3% contra cerca de 12-18% sem registro.
Um problema real que eu enfrenteei e como resolvi
Numa ocasião, estava acompanhando uma linha de envase onde o operador de turno da noite parecia estar produzindo dentro da meta, mas o indicador de refugo subia silenciosamente. O problema era que as variáveis de temperatura e pressão estavam dentro da faixa do equipamento, mas fora da faixa ideal do produto. O operador seguia o SOP à risca, então o procedimento estava desatualizado em relação às condições reais da matéria-prima daquele lote. A solução não foi mudar o procedimento de cara. O primeiro passo foi registrar os dados de cada lote em uma planilha simples com variações de umidade e temperatura ambiente. Em duas semanas, consegui mapear que quando a umidade relativa passava de 72%, a viscosidade do produto mudava e precisávamos ajustar o setpoint de pressão em cerca de 0,3 bar pra cima. Coloquei esse ajuste como nota de rodapé no SOP, com validação do engenheiro de processo. O refugo caiu de 4,7% para 1,1% no mês seguinte. Isso é um exemplo de como detalhes pequenos, documentados, resolvem problemas que parecem insolúveis quando você só olha a tela do CLP.
Controle de qualidade e segurança: onde a maioria escorrega
Controle de qualidade no operacional não é inspeção final. É verificação em linha, amostragem por lote e parada imediata quando um parâmetro sai da zona de alerta. A zona de alerta é diferente da zona de alarme. Alarme é quando a máquina já parou ou o produto já nasceu errado. Alerta é o aviso que dá tempo de corrigir antes de virar problema. Segurança é outro ponto que as pessoas tratam como se fosse placa na parede. EPI correto, lockout/tagout, e conhecimento dos pontos de aperto da máquina fazem parte do que separa um operador experiente de um que depende da sorte. Eu já vi operação ser paralisada por 40 minutos porque alguém não seguiu o protocolo de bloqueio de energia num comando de manutenção rápido. Quarenta minutos. Isso é custo real.
Limitações e cenários onde esta abordagem falha
O que eu descrevi aqui funciona bem em linhas contínuas ou semi-contínuas com estabilidade razoável de processo. Em ambientes altamente variáveis, como algumas indústrias de lote único ou prototipagem rápida, o peso excessivo de documentação e checklist pode travar a operação em vez de ajudar. Nesses casos, a solução é reduzir o registro ao mínimo viável e aumentar a frequência de comunicação direta entre operador e engenheiro. Não adianta ter bonito se ninguém lê. Também é importante dizer que muitos desses conceitos dependem de suporte da gerência. Se a fábrica não permite tempo para anotação, não treina em cima do equipamento real ou cobra apenas volume sem olhar qualidade, o operador responsável vai se frustrar e sair. Nesse cenário, a melhor alternativa é buscar ambiente com cultura de melhoria contínua ou, se não for possível, focar em dominar o equipmento atual e construir portfólio de resultados mensuráveis pra mover pra outra operação. Se você quer materiais práticos, procure por apostilas de operação de CLP da Festo, manuais de manutenção preventiva da SKF e guias de Lean da ABM. Nada disso é exclusivo, mas a qualidade das explicações varia muito. Evite conteúdo genérico de blog que repete definições de Wikipédia sem tocar em como a coisa funciona de verdade. Isso não prepara ninguém pra nada.
Galeria
-

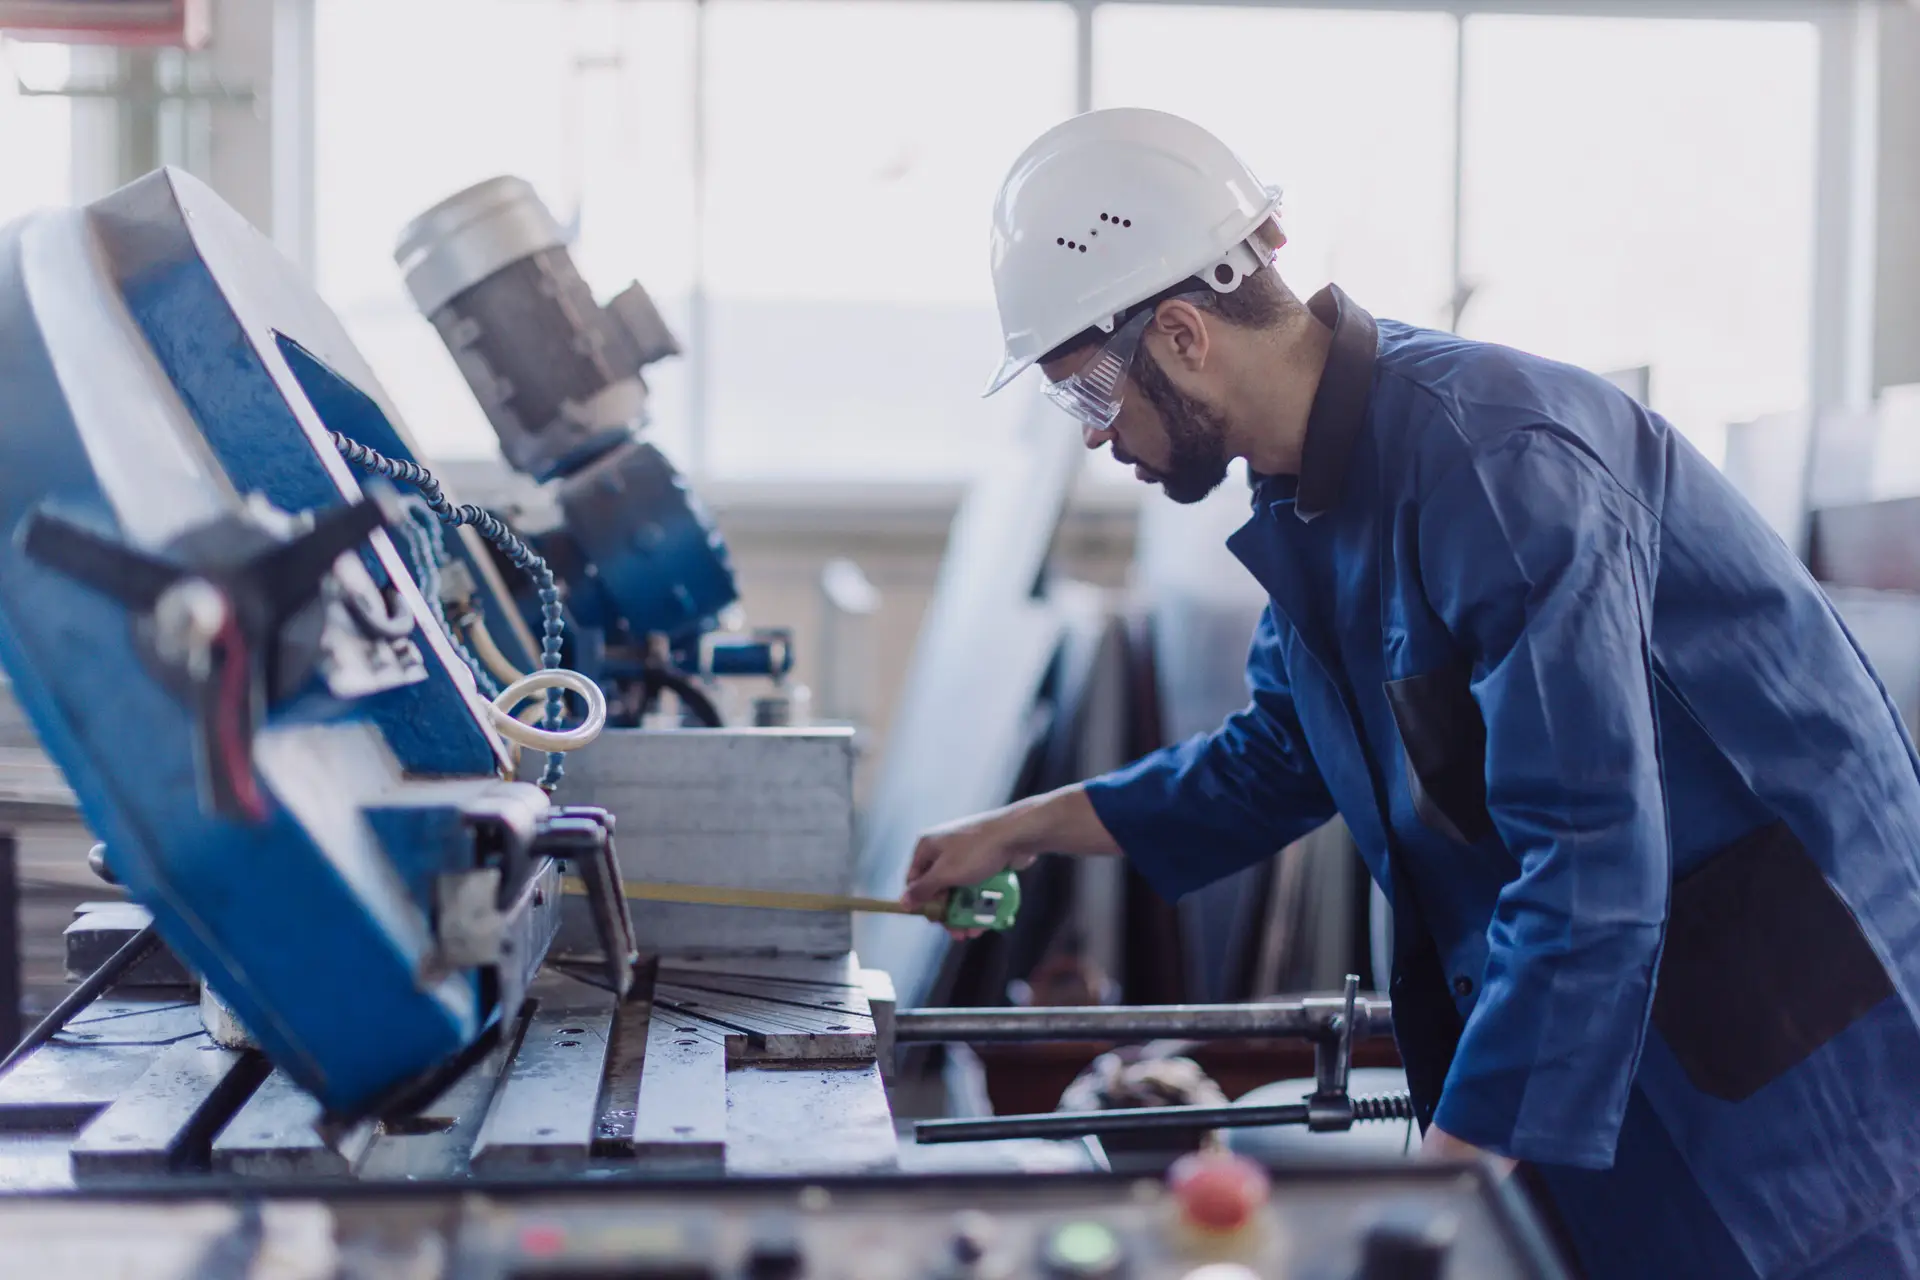
Operário de fábrica trabalhando em linha de produção industrial | Foto ... -

Processos De Produção Industrial - NAZAEDU -

Operário operando máquina de produção usando computador industrial ...
