Os Microrganismos Podem Ser Usados Na Fabricação De
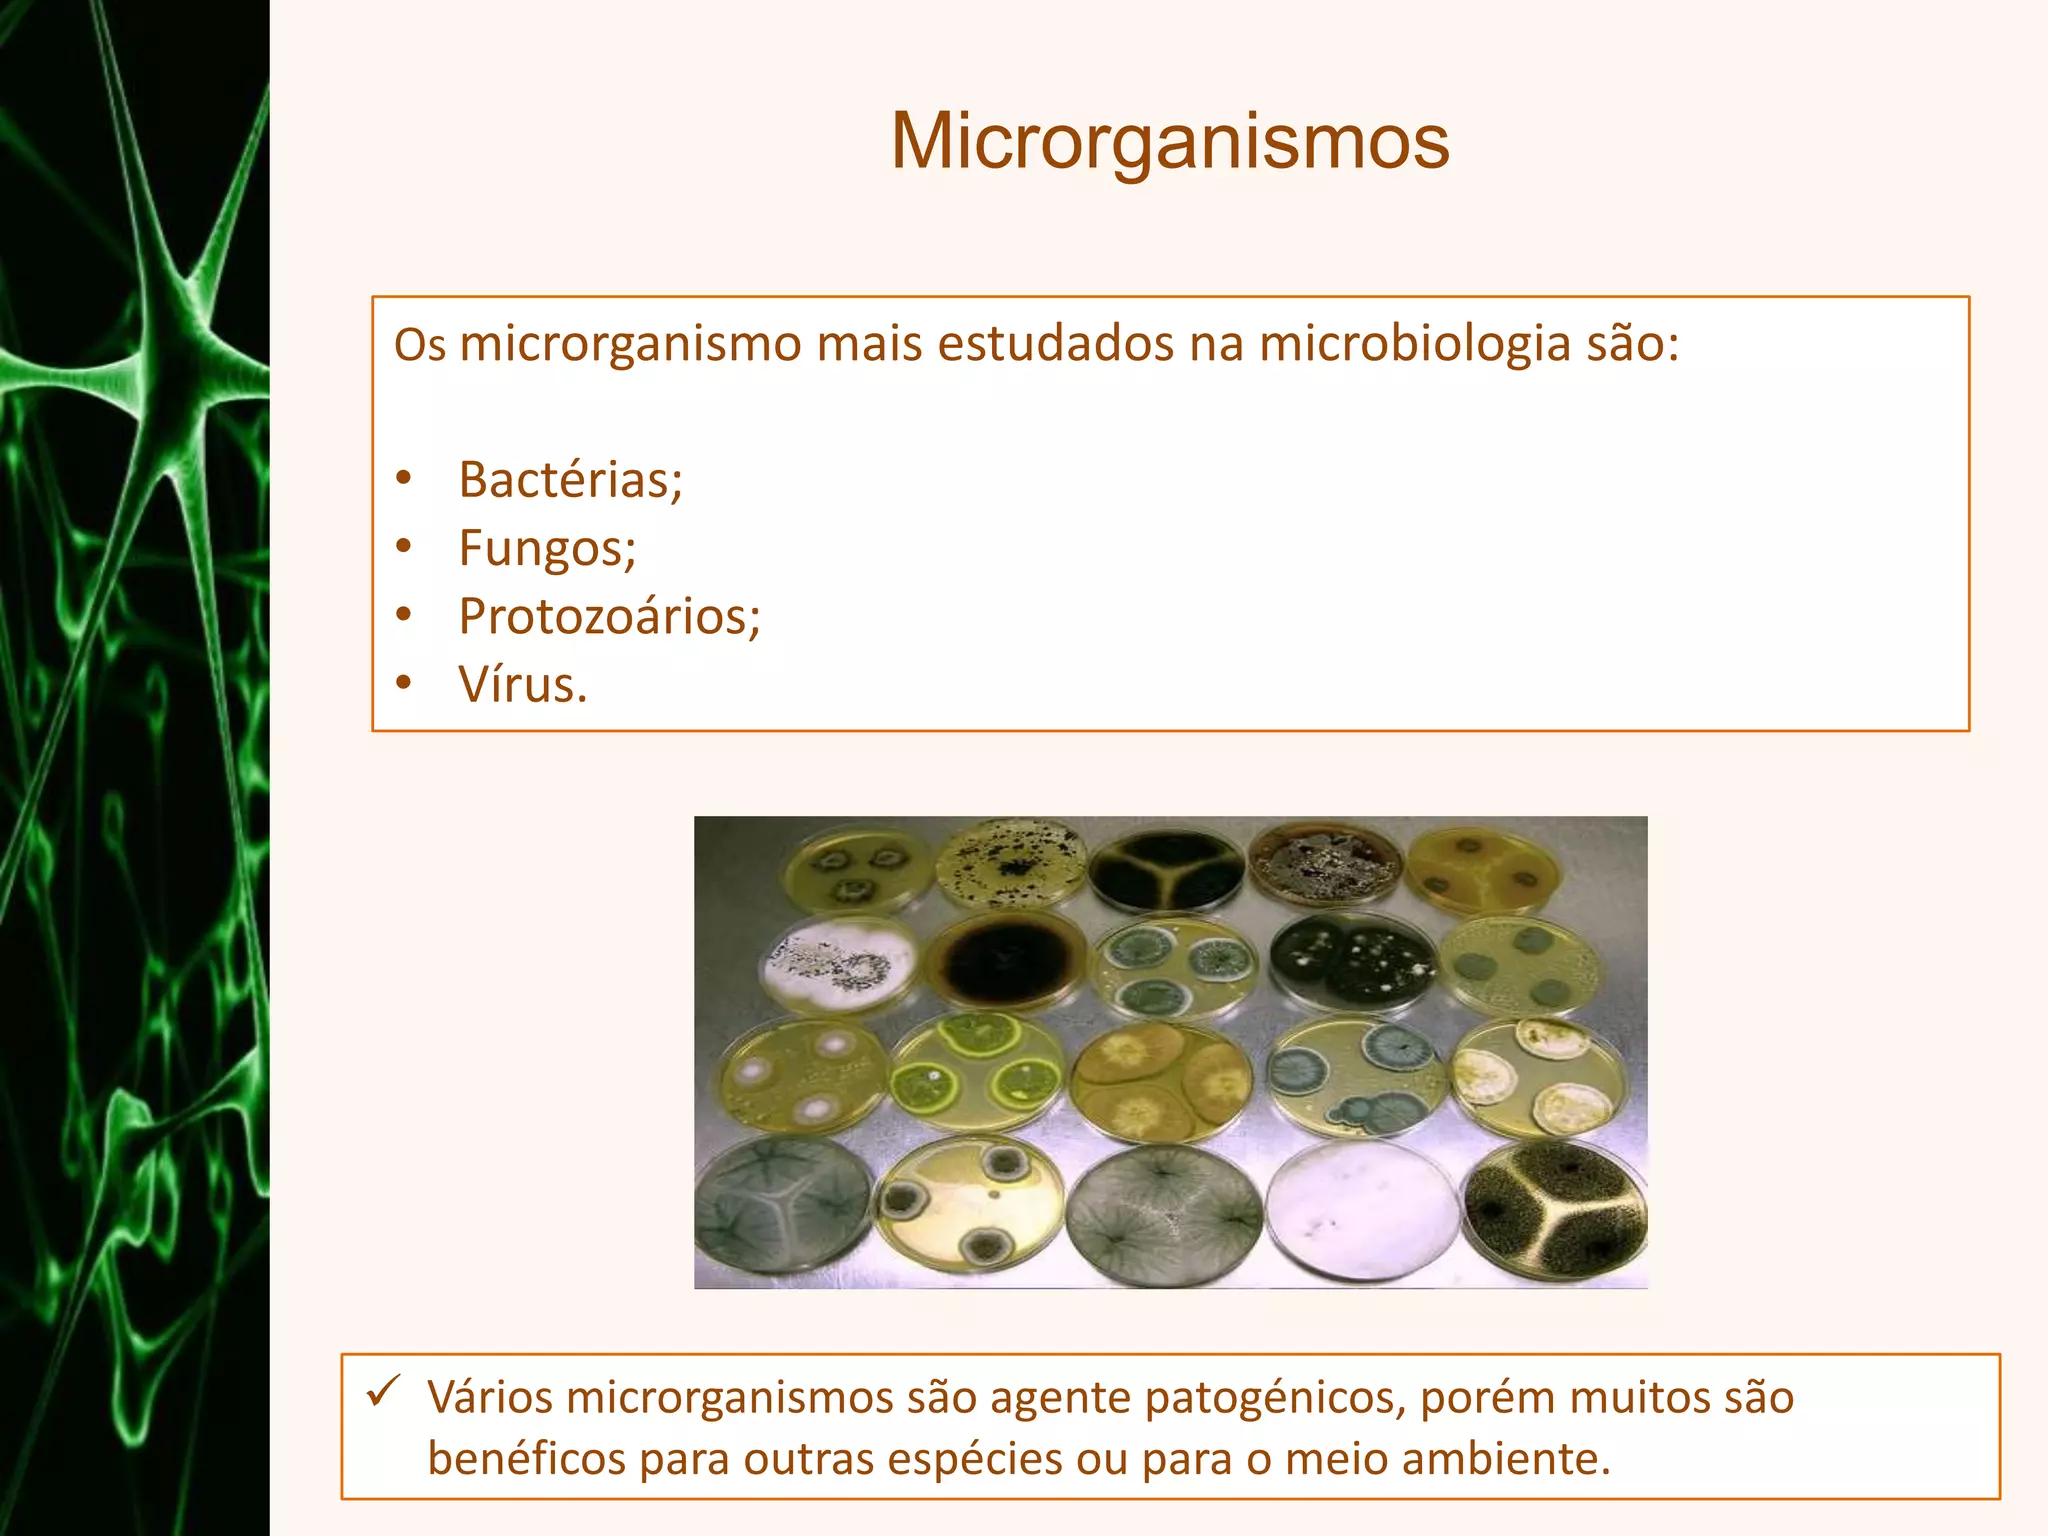
O que acontece quando você realmente coloca microrganismos para trabalhar
O processo começa quase sempre com a escolha da cepa. Não é só pegar qualquer bactéria ou fungo e jogar num recipiente. Você precisa de uma linhagem que cresça rápido, que não produza subprodutos indesejados e que suporte as condições do biorreator. Eu já vi gente gastar semanas cultivando E. coli BL21 que simplesmente não expressava a proteína porque o promotor PLAC estava sendo silenciado por metilação do DNA - o que resolveu foi trocar para uma linhagem dam+ ou usar vetores sem sítios de metilação reconhecíveis. Os microrganismos podem ser usados na fabricação de enzimas industriais, bioplásticos, biocombustíveis e princípios ativos farmacêuticos. Mas o detalhe que ninguém conta nos manuais é que a fase mais crítica raramente é a fermentação em si. É o momento em que você precisa separar o produto do caldo de cultura. O downstream process pode consumir até 60 por cento do custo total, dependendo do que você está produzindo. Se for uma proteína recombinante periplasmática, você resolve com osmotic shock e centrifugação. Se for um metabólito secundário intracelular, aí entra homogeneização por alta pressão e cromatografia em fase reversa. Cada caminho tem seus vilões específicos.
os microrganismos podem ser usados na fabricação de
Quando eu comecei a trabalhar com fermentação em escala piloto, cerca de dois anos atrás, estava montando um biorreator de 50 litros para produção de celulases com Trichoderma reesei. O problema que apareceu foi espumação. Fungos filamentosos criam uma espuma extremamente estável por causa dos peptídeos de superfície que eles secretam. Eu tentei antiespumante comercial de silicone e nada. A espuma subia pelo tubo de exaustão e travava o sistema de filtragem. A solução foi mudar para um antiespumante à base de poliglicol modificado, reduzir a agitação de 800 para 600 rpm e instalar uma armadilha de condensação antes do filtro HEPA. O rendimento caiu cerca de 12 por cento em oxigenação, mas o processo ficou estável por 72 horas consecutivas sem intervenção. A coisa mais importante que você precisa entender sobre biorreatores é que cada lote é único. Você pode replicar exatamente a mesma temperatura, pH, concentração de oxigênio dissolvido e composição do meio de cultura, e ainda assim obter resultados diferentes entre lotes. Isso acontece por variáveis que parecem insignificantes: a porosidade do filtro de ar, o tempo que o meio fica estéril na autoclave, a cepa de inóculo que você pega do plates. Já configurei um bioprocesso idêntico três vezes seguidas e o terceiro lote teve metade da titulação porque o inóculo veio de uma placa que tinha sido incubada por 48 horas em vez de 24. O tempo de crescimento no agar alterou a fisiologia celular de forma irreversível. Outro ponto que as pessoas subestimam é a competição por nutrientes. Quando você trabalha com E. coli em meio minimal, o organismo consome a fonte de carbono principal e só então começa a usar compostos secundários. Esse diaapiro de consumo gera fases de crescimento descontinuado. O segredo é alimentar por fed-batch, mantendo a concentração de glicose entre 0,5 e 2 gramas por litro durante toda a fase exponencial. Acima disso, você ativa o efeito Crabtree e a célula passa a produzir acetato como subproduto, que inibe o crescimento e compromete a expressão proteica. Abaixo disso, o organismo entra em estresse nutricional prematuro.
Se o seu objetivo é produção de metabólitos secundários, como antibióticos ou pigmentos, a lógica é completamente diferente. Nesse caso, você quer pressionar o microrganismo para o estágio estacionário, onde ele ativa os clusters de genes de defesa química. Fungos do gênero Aspergillus e Streptomyces entram nesse perfil. A estratégia é manter o nitrogênio limitado, controlar o pH na faixa de 5,5 a 6,5 e aumentar o tempo de residência do biorreator para 120 horas ou mais. O rendimento por litro é menor do que em fermentações de crescimento rápido, mas o valor do produto final justifica o tempo. Existe um equívoco comum de que cepas geneticamente modificadas são sempre superiores às cepas selvagens. Na prática, a engenharia genética introduz carga metabólica. Cada gene extra que você insere e cada promotor que você ativa consome recursos da célula que deixariam de ser usados para crescimento. Em escala industrial, isso se traduz em tempos de geração mais longos e menor tolerância a variações ambientais. Algumas das melhores cepas produtoras de enzimas que eu vi operarem foram isoladas diretamente de amostras ambientais e depois passadas por seleção em meio seletivo, sem manipulação genética direta. A evolução direcionada em laboratório, com ciclos de mutagênese aleatória e triagem, às vezes entrega resultados mais robustos do que engenharia de precisão. O controle de contaminação merece uma atenção separada. Bactérias contaminantes crescem mais rápido do que a maioria dos fungos e leveduras em condições padrão de fermentação. Uma única célula de Pseudomonas que entre no seu biorreator de 10 litros pode dominar o cultivo em 18 horas se você não estiver monitorando pH e turbidez com frequência. Eu resolvi esse problema monitorando a absorbância a 600 nanômetros a cada 30 minutos e estabelecendo um limite de corte: se a absorbância subir mais de 0,1 unidade em 30 minutos, significa aceleração anômala de crescimento e possível contaminação. Nesse caso, descarto o lote e faço esterilização do equipamento com peróxido de hidrogênio vaporizado, que penetra em frestas que o vapor úmido da autoclave não alcança.

A manutenção do pH durante a fermentação também é mais complexa do que parece. Muitos microrganismos acidificam o meio à medida que metabolizam açúcares, liberando ácidos orgânicos como subproduto. Outros, especialmente quando utilizam amônia como fonte de nitrogênio, alcalinizam o meio. O controle automático com bomba dosadora de NaOH ou H2SO4 resolve, mas o sistema precisa estar calibrado e a sonda de pH deve ser submetida a padrão diário. Sondas descalibradas são uma das maiores causas de lotes perdidos que eu já identifiquei. Substituir uma sonda a cada 3 meses e recalibrar antes de cada corrida evita Surpresas desagradáveis. Quando se trata de produtos termosensíveis, como algumas enzimas e proteínas terapêuticas, a temperatura do biorreator não pode subir acima de 37 graus Celsius sob nenhuma circunstância. Mas o aquecimento por agitação e aeração é real. Em biorreatores de mais de 200 litros, o calor gerado pelo motor do agitador e pela compressora de ar pode elevar a temperatura interna em 2 a 3 graus mesmo com o sistema de resfriamento ligado. A correção é calcular a capacidade térmica do trocador de calor do biorreator e superdimensionar o circuito de água gelada em pelo menos 30 por cento do que a literatura indica para o volume em questão. A espumação já foi mencionada, mas vale repetir porque é um problema que aparece nos momentos piores. Além dos antiespumantes químicos, existe a opção mecânica: sondas capacitivas que detectam a presença de espuma no topo do biorreator e desligam temporariamente a agitação ou a entrada de ar. O problema é que esse método interrompe a oxigenação e pode causar choque de oxigênio dissolvido na cultura. A combinação dos dois métodos, químico e mecânico, com dosagem fracionada do antiespumante em vez de uma dose única, mantém o controle sem comprometer a aeração.
Os microrganismos para produção industrial geralmente são conservados em glicerol a 40 por cento a menos 80 graus Celsius. Quando você descongela uma amostra, o ciclo de congelamento e descongelamento reduz a viabilidade celular em cerca de 30 por cento. Por isso, a prática correta é fazer um master cell bank a partir de uma cultura de alta qualidade e trabalhar apenas com subselos a partir dele. Voltar ao master bank toda vez que uma amostra acaba elimina a deriva genética e a perda de viabilidade que ocorrem com descongelamentos sucessivos. A análise de rendimento precisa considerar múltiplas variáveis simultaneamente. Titulação significa a concentração do produto no caldo fermentado. Rendimento volumétrico é a quantidade de produto por litro por hora. Eficiência de conversão sub estrato é a proporção do carbono da fonte de carbono que virou produto em vez de biomassa ou CO2. Um processo pode ter alta titulação mas baixo rendimento volumétrico se o tempo de fermentação for excessivamente longo. O oposto também é verdadeiro: processos rápidos com baixa titulação muitas vezes não são economicamente viáveis. O equilíbrio depende do valor do produto e do custo operacional do biorreator. Existem situações em que o uso de microrganismos simplesmente não funciona. Quando o produto desejado requer modificações pós-traducionais complexas, como glicosilações específicas de mamíferos, E. coli e até mesmo S. cerevisiae não são adequados. Nesse caso, a alternativa é usar linhas celulares de inseto ou mamífero, o que eleva drasticamente o custo e reduz a velocidade de produção. Se o produto é uma pequena molécula orgânica simples, a síntese química tradicional pode ser mais barata e mais pura do que qualquer via microbiana. O uso de microrganismos faz sentido quando a rota biológica oferece seletividade que a química não consegue replicar, ou quando o processo químico gera subprodutos tóxicos difíceis de remover.
O monitoramento contínuo com sensores de oxigênio dissolvido, CO2 exportado e potencial redox fornece dados que permitem detectar problemas antes que eles destruam o lote. A relação respiratória, calculada pela razão entre CO2 produzido e O2 consumido, indica se a célula está em metabolismo oxidativo puro, em estado de estresse ou usando vias fermentativas. Valores fora da faixa esperada para a espécie e condição operacional devem acionar investigação imediata, não esperar o final do processo para perceber que algo está errado. A escalonamento de biorreator segue princípios de similaridade, mas nenhuma regra única funciona para todos os sistemas. Manter potência por volume constante preserva a mistura e a transferência de oxigênio. Manter a velocidade periférica do impeller constante preserva o cisalhamento. Manter o tempo de circulação constante preserva a exposição das células a gradientes de substrato. Escolher qual parâmetro manter depende do que é mais crítico para o seu organismo e para o seu produto. Para fungos filamentosos, o cisalhamento é o fator limitante. Para bactérias em crescimento rápido, a transferência de oxigênio é o gargalo. Para produção de metabólitos secundários, a exposição a gradientes de nutrientes pode ser o fator determinante. Documentar tudo em tempo real é obrigatório. Lotes que não têm registro de temperatura, pH, alimentação, variações de agitação e aeração não podem ser reproduzidos nem investigados quando falham. Um caderno de laboratório eletrônico com exportação de dados dos sensores para planilhas automáticas é o mínimo aceitável. Anotações manuais feitas de memória semanas depois são inúteis para análise de causa raiz.
Limitações reais que todo mundo ignora
Processos microbiológicos industriais exigem infraestrutura de controle de qualidade que a maioria dos laboratórios acadêmicos não possui. A validação de processos, a qualificação de equipamentos, a documentação de lotes e a estabilidade de produtos finais exigem pessoal treinado e protocolos aprovados por agências regulatórias. Sem isso, o produto não pode ser comercializado, não importa quão bom seja em escala de bancada. A diferença entre um projeto que funciona em 500 mililitros e um que funciona em 50 mil litros envolve questões de hidráulica, transferência de calor, controle de partículas e esterilização que não têm relação direta com a biologia do organismo. Resistência a antibióticos em cepas produtoras é outro tópico delicado. O uso de marcadores de resistência na engenharia genética é padrão na pesquisa, mas muitos países restringem ou proíbem a liberação de organismos contendo genes de resistência a antibióticos de uso médico. A solução é desenvolver vetores sem marcadores selecionáveis, usar sistemas de excisão de marcadores pós-transformação ou adotar pressões seletivas não antibioticas, como limitação de nutrientes ou resistência a metais pesados em baixas concentrações. O custo de meios de cultura complexos, como extrato de levedura e peptona, pode inviabilizar a escalada. Alternativas incluem o uso de hidrolisados de caseína, sacarose industrial, melaço ou subprodutos agrícolas como fonte de carbono e nitrogênio. A desvantagem é a variabilidade entre lotes de matéria-prima bruta, que exige testes de viabilidade antes de cada fermentação em larga escala. Meio definido é ideal para controle e reprodutibilidade, mas meio definido completo custa caro. Meio indefinido é barato, mas cada fornecedor diferente pode alterar a composição ligeiramente e gerar diferenças no comportamento da cepa.
Quando o produto é uma proteína secreta, a purificação é mais simples porque ela vai para o meio de cultura. Quando é intracelular, você precisa lisar as células e lidar com proteínas hospedeiras que compõem 70 por cento ou mais do conteúdo proteico total. A cromatografia de afinidade com tags como His6 ou GST resolve parcialmente o problema, mas a remoção da tag e a troca de tampão para formulação final adicionam etapas e perdas. Proteinase intracelular liberada pela lise pode degradar seu produto se o pH ou a temperatura não forem controlados rigorosamente desde o primeiro momento da quebra celular. Finalmente, a vida útil do processo precisa ser considerada. Microrganismos evoluem. Mesmo sem pressão seletiva externa, mutações que melhoram o crescimento podem surgir e substituir a cepa produtora original. Em fermentações contínuas, esse problema é especialmente pronunciado. O rastreamento de estabilidade de cepa por sequenciamento periódico do gene de interesse e de marcadores genômicos permite detectar deriva antes que ela comprometa a produção. Descartar um lote que mostra alteração na sequência ou na expressão e retomar a partir do master cell bank é mais barato do que lidar com um produto fora de especificação no final do processo.
Galeria
-
Microrganismos e sua Importância na Indústria Alimentícia - Semear Blog -

Sistema de biorreator em grande escala de fermentação de microrganismos ... -
Microrganismos Industriais na biotecnologia | PDF
