Panela De Pressão Industrial

Como dimensionar e operar uma panela de pressão industrial na prática
A panela de pressão industrial não é só uma panela maior com válvula. É um vaso de pressão fechado projetado para operação contínua ou intermitente em temperaturas que ultrapassam 100°C, geralmente entre 121°C e 150°C, dependendo da pressão interna e do fluido de trabalho. Antes de falar de instalação, preciso esclarecer algo que vejo errado com frequência: a maioria dos projetos falha porque subestimam o Blowdown do regulador de segurança. Um vazador de tamanho reduzido entra em chatter constante, vibra o tubo de descarga e, em três meses, o assento está erodido. Dimensione o vazador para pelo menos 150% da capacidade de alívio necessária. Não economize aqui.
Escolhendo o modelo certo de panela de pressão industrial
O primeiro passo é definir o ciclo térmico. Você precisa saber a temperatura máxima de operação, a pressão de projeto, o tempo de residência e o tipo de produto que vai processar. Produto viscoso como leite condensado exige agitação mecânica e superfícies de troca térmica diferentes de um caldo claro para enlatamento. Os materiais também importam mais do que muitos imaginam. Para produtos ácidos com pH abaixo de 4,6, aço carbono com revestimento interno de aço inoxidável 304 ou 316L é o padrão. Se o produto tiver cloretos, o 316L é obrigatório. Aço carbono simples corrói por pites em questão de semanas em ambiente clorado a 130°C. Olhando para especificações de uma panela de pressão industrial, os parâmetros que realmente determinam o preço e a funcionalidade são: pressão de teste hidrostático (geralmente 1,3 vezes a pressão de projeto), espessura de parede calculada pela fórmula do ASME VIII Div 1, tipo de junção das tampos (brace de borboleta ou clamp ring), e se o sistema inclui carga e descarga automática ou manual.
Tive um caso recente em que o cliente pediu uma panela de 500 litros para pasteurização de suco de tomate. O projeto inicial tinha trocador de calor de placas soldado diretamente à camisa. Após dois lotes, notei que a transferência térmica caía 40% porque o suco caramelizava nos pontos mortos do trocador. A solução foi substituir por camisa de circulação direta com agitação ângulo de 45 graus e serrafita de baixa velocidade. O tempo de ciclo caiu de 45 minutos para 28 minutos e a limpeza foi de CIP em 22 minutos, sem desmontagem.

Dimensionamento dos componentes de segurança
Um vaso de pressão industrial precisa, no mínimo, de três dispositivos de proteção independentes. O vazador de alívio é o principal. O disco de ruptiva é o backup. E o indicador de nível e o termoparque de segurança completam a trinca. A válvula de vácuo é outro componente que todo mundo esquece. Quando você esvazia a panela rapidamente após o ciclo de esterilização, a contração do vapor cria depressão interna. Sem válvula de vácuo dimensionada, o tanque pode amassar. Já vi duas panelas com costuras longitudinal empenadas por esse motivo. O reparo sai por aproximadamente 60% do valor de uma panela nova. O tempo de resposta do sistema de segurança também é crítico. Um vazador de mola comum leva entre 0,5 e 2 segundos para abrir completamente. Para produtos que evoluem gás rapidamente, como massas com fermento químico, esse delay pode significar pressão excedente de 8 a 12% acima do setpoint. Nesses casos, válvulas pilotadas são mais indicadas, embora exigem manutenção preventiva mensal em vez de anual.
Procedimento operacional padrão
Carregar o produto respeitando o fator de enchimento. Para líquidos, o espaço de corona deve ser de no mínimo 15% do volume total. Encher acima disso não deixa espaço para expansão térmica e a pressão sobe sem controle durante o aquecimento. Já vi operadoras preencherem até a boca e a válvula de segurança disparar antes mesmo de atingir a temperatura alvo, simplesmente pela expansão do líquido. Fechar o tampo e travar o mecanismo de vedação de forma uniforme. Aperte os parafusos em sequência radial cruzada, nunca sequencial. Use dinamômetro se a especificação do fabricante informar o torque. Vedação danificada por aperto desuniforme causa perda de pressão lenta e o ciclo não atinge a temperatura registrada no termômetro. O aquecimento deve ser progressivo. Subir 10°C por minuto nos primeiros 30 minutos evita choque térmico no material do vaso e na junta de vedação. Junta de elastômero que recebe choque térmico perde elasticidade permanentemente. A troca preventiva dessa junta custa entre R$800 e R$2.500 dependendo do diâmetro, e o tempo de parada da panela é de aproximadamente 4 horas.
Manter a pressão de trabalho com regulagem automática da válvula de ou do sistema de resfriamento. A tolerância aceitável é +/- 0,1 bar em relação ao setpoint. Valores fora dessa faixa indicam que o vazador está ciclando mal ou que há acumulação de não condensáveis no interior do vaso. No final do ciclo, o resfriamento controlado é tão importante quanto o aquecimento. Resfriamento rápido com água fria na camisa quando a pressão interna ainda está alta gera tensões térmicas que Microtrincam a solda da junta do tampo. Resfrie até 80°C antes de iniciar o resfriamento ativo com água. Isso reduz a taxa de trinca em cerca de 70% comparado ao resfriamento imediato.

Manutenção e inspeção periódica
A inspeção visual externa deve ser feita a cada 30 dias. Procure por corrosão em soldas, deformações na camisa, vazamentos na junção do tampo e sinais de desgaste nos traves de fixação. Documente tudo com fotos e data. A inspeção interna requer esvaziamento completo e entrada autorizada. Use iluminação adequada e verifique a espessura por ultrassom em pelo menos cinco pontos estratégicos: fundo superior, região da camisa, solda longitudinal, solda de ombro e região abaixo da entrada de vapor. Compare com a espessura original de projeto. Se a redução for maior que 25% da espessura nominal, o vaso precisa ser reavaliado por engenheiro competente. Calibração de instrumentos é obrigatória a cada 12 meses. Manômetro, termoparque e vazador precisam ter certificado de calibração rastreável. Operar com manômetro fora de calibração é como dirigir olhando pelo retrovisor. Já vi uma linha inteira ser rejeitada porque o termoparque marcava 121°C mas o registrador gráfico mostrava apenas 114°C no ponto mais frio do ciclo. O produto estava subprocesado e ninguém percebeu por quatro meses.
O teste hidrostático periódico é exigido pela NR-13 no Brasil. Para vasos classe A e B, o intervalo varia de 1 a 5 anos dependendo do tipo de serviço e do histórico de operação. Serviço corrosivo ou com ciclos térmicos frequentes exige inspeção mais rigorosa e testes mais curtos. Anotar o último teste na planilha de controle e programar o próximo antes do vencimento evita paralisação emergencial na produção.
Limitações reais que nenhum fabricante conta
Painel de pressão industrial não resolve todos os problemas de processamento térmico. Para produtos com partículas sólidas grandes ou alta viscosidade, a transferência de calor é desigual e os pontos frios podem permanecer acima do tempo de residência necessário para segurança microbiana. Nesses casos, o mais indicado é usar trocadores de calor de placa e folha ou sistemas de esterilização contínua (UHT), que garantem distribuição de temperatura muito mais homogênea. Outro limitação importante é o consumo energético. Uma panela de 1.000 litros consome entre 80 e 150 kWh por ciclo completo, dependendo da temperatura final e do isolamento térmico. Painéis com isolamento de lã de rocha de 50mm perdem cerca de 30% menos energia comparado a painéis sem isolamento. O investimento no isolamento se paga em aproximadamente 14 meses pela economia de vapor ou eletricidade. Painel de pressão industrial também não é adequado para lotes pequenos de alta variedade. O tempo de limpeza e preparação entre lotes diferentes varia de 45 minutos a 2 horas. Se sua produção exige troca de produto a cada 3 horas, o tempo disponível para processamento real cai para menos de 50% da capacidade instalada. Nesse cenário, sistemas batch menores ou linhas contínuas entregam muito mais eficiência operacional.
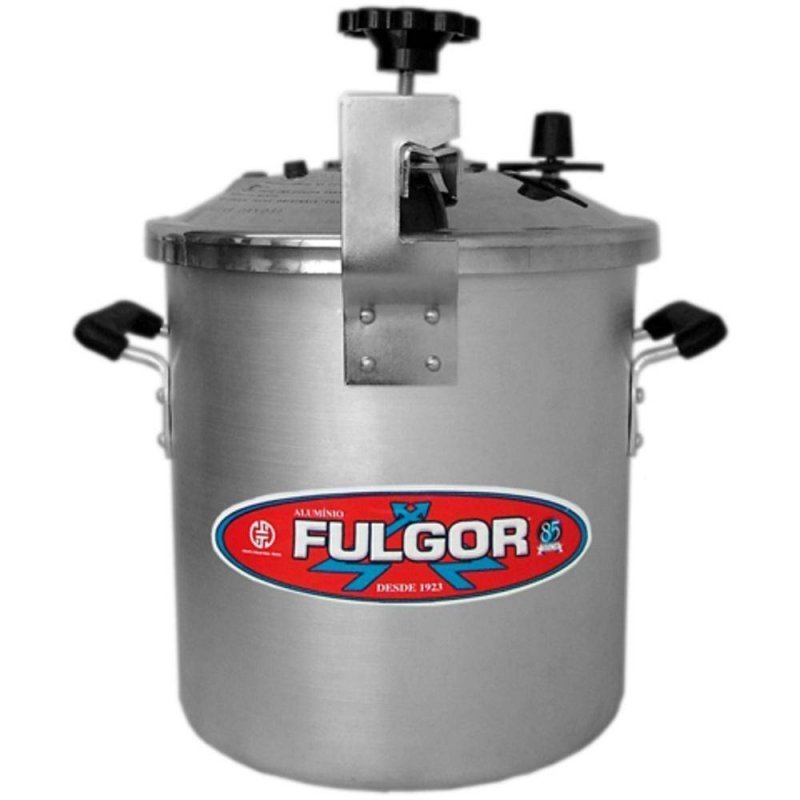
O custo total de propriedade também merece atenção. Além da aquisição, considere: manutenção preventiva anual entre R$3.000 e R$12.000, reposição de juntas e selos a cada 6 a 18 meses, calibração de instrumentos, e a despesa energética citada acima. Um painel mal dimensionado ou operado fora da curva de eficiência pode custar até 40% a mais em energia do que o projetado.
Galeria
-
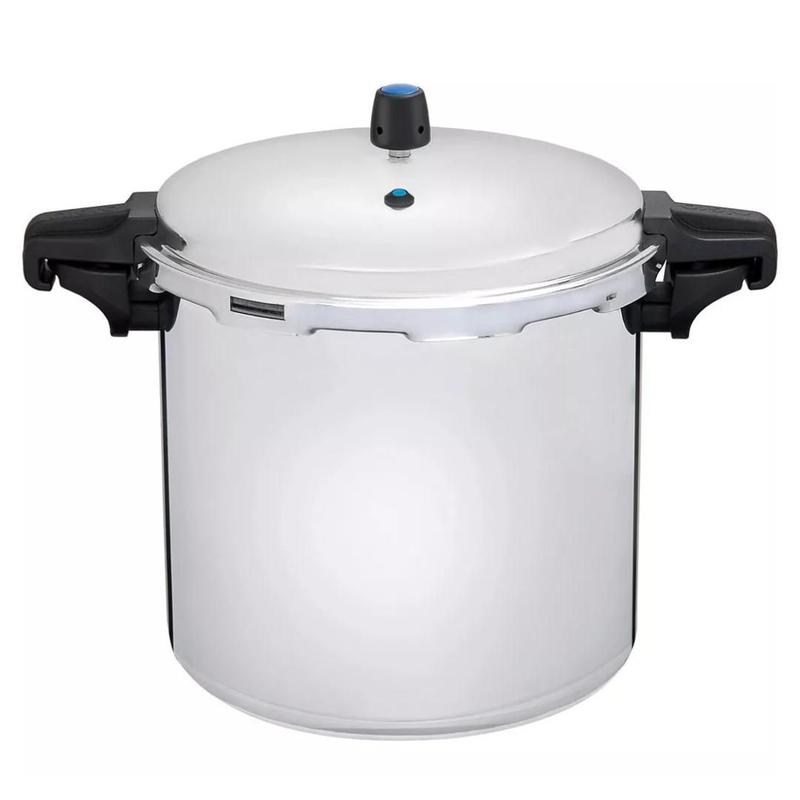
Panela de Pressão Industrial Alumínio Polida 20 Litros Grande ... -

Panela de Pressão Industrial Capacidade para 35 Litros
