Para Assegurar A Boa Qualidade De Seu Produto

Controle de qualidade não é burocracia, é sobrevivência
Você já perdeu um lote inteiro porque o fornecedor mudou a matéria-prima sem avisar. Já viu o cliente devolver porque o acabamento ficou diferente do que tinha mostrado na amostra aprovaada. Isso acontece todo dia em fábrica que acha que controle de qualidade é só o pessoal da QC assinar uma planilha no final da linha. A realidade é que garantir a qualidade do produto começa muito antes do processo produtivo. Começa na definição do que "aprovado" significa. Sem isso, você está correndo no escuro.
para assegurar a boa qualidade de seu produto
O primeiro passo prático é criar especificações mensuráveis para cada item crítico. Eu trabalhei numa indústria onde tínhamos uma peça de alumínio com tolerância de ±0,05mm. O problema era que a máquina de medição estava descalibrada há três semanas e ninguém percebia. O lote saiu com 97 peças dentro da especificação e três fora. Passou no controle visual porque a diferença era invisível a olho nu. Foram seis dias até o cliente reclamar. Perdem mais de R$ 40 mil só com o recall. O workaround que eu usei depois foi simples: calibração diurna com padrão de referência antes de qualquer produção, e registro automático no sistema. Se o padrão não bater em 95% ou mais da leitura, a máquina nãoliga. Ninguém mais precisa confiar no próprio olho. Agora, sobre o método em si. A abordagem mais eficiente que eu vi funcionar combina verificação em origem com amostragem estatística. Não adianta inspecionar 100% das peças no final. É caro, lento, e ainda assim deixa passar defeitos aleatórios. O que funciona é inspecionar nos pontos críticos do processo e usar tabelas de amostragem ANSI/ASQ Z1.4 para definir o tamanho da amostra com base no lote.
Por exemplo, num lote de 500 unidades com Nível Geral de Inspeção II e AQL de 1,0%, você pega uma amostra de 32 peças. Se zero defeitos, aprova. Um defeito, rejeita ou reduz o AQL. Doze defeitos, rejeita total e exige ação corretiva do fornecedor. Isso economiza tempo e ainda dá cobertura estatística real. O erro mais comum que eu vejo é tratar todas as características como igualmente importantes. Não é assim. Você precisa classificar em críticos, principais e secundários. Um defeito crítico é aquele que pode causar risco ao usuário ou impedir a função principal do produto. Um defeito principal afeta o desempenho mas não causa perigo. Um defeito secundário é estético ou tem impacto mínimo. Isso determina o AQL de cada categoria e onde você concentra os esforços de inspeção. Também é importante notar que amostragem estatística não funciona bem em lotes pequenos. Se você produz 50 unidades por vez, pegar 32 para inspecionar é absurdo. Nesse caso, inspeção 100% dos itens críticos é mais sensato, mas focando apenas nos parâmetros que realmente importam. Não tente medir tudo. Escolha os cinco atributos que mais causam problema no campo e verifique cada unidade nesses pontos.
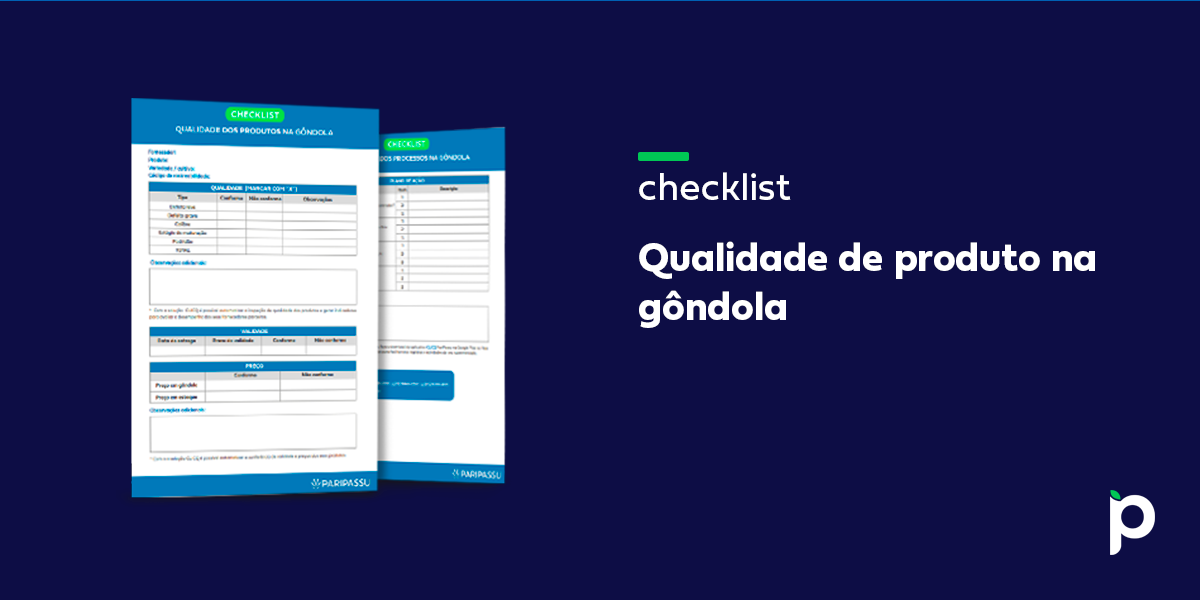
Outro ponto que muita gente esquece: a amostra precisa ser aleatória e representativa. Eu vi muita gente pegando as peças que estão mais próximas da saída da máquina, achando que é sorteio. Isso é viés de conveniência e é pior do que não fazer nenhuma inspeção. O defeito que você está procurando pode estar justamente nas últimas peças produzidas, quando o operador está cansado ou a máquina está esquentando. Para o controle interno, o sistema precisa ter rastreamento completo. Número do lote, data de produção, operador, máquina, matéria-prima e fornecedor. Sem isso, quando o problema aparecer, você não vai conseguir isolar a causa. Um recall sem rastreamento é um disparo no escuro que vai custar muito mais caro do que um sistema de rastreabilidade simples. Uma ferramenta que eu recomendo fortemente é o plano de inspeção documentado. Não um documento genérico, mas um que liste exatamente o que medir, como medir, com que instrumento, qual a frequência e qual o critério de aceitação. Cada operação de produção deve ter o seu. Isso elimina a subjetividade e qualquer pessoa na linha consegue fazer a inspeção correta.
O maior gargalo que eu encontrei na prática foi a comunicação entre controle de qualidade e produção. Quando a QC rejeita um lote, a produção muitas vezes acha que é erro da inspeção, não do processo. A solução que funcionou foi colocar os operadores para participar das decisões de non-conformidade. Quando eles veem o defeito no campo, entendem o impacto real. A taxa de repetição cai drasticamente. Se você está começando do zero, não tente implementar tudo de uma vez. Comece pelos três piores problemas que já tiveram e monte o controle a partir daí. Dados históricos de não-conformidade são o melhor guia do que priorizar. Se nenhuma reclamação chegou ainda, olhe os dados de retrabalho e sucata interna. É o mesmo problema, só que de dentro para fora. A qualidade não se garante com inspeção final. Ela se constrói no processo. Se o processo é estável, a qualidade é previsível. Se o processo é instável, você vai passar o resto da vida apagando incêndios e pagando multas de cliente.
Galeria
-
Descubra os 6 passos essenciais para obter a certificação de um produto ... -

21 modelos de alta qualidade para sua gestão de qualidade -

Os 10 melhores modelos de garantia de qualidade para uma entrega de ... -

21 modelos de alta qualidade para sua gestão de qualidade
