Passagem Do Líquido Para O Sólido
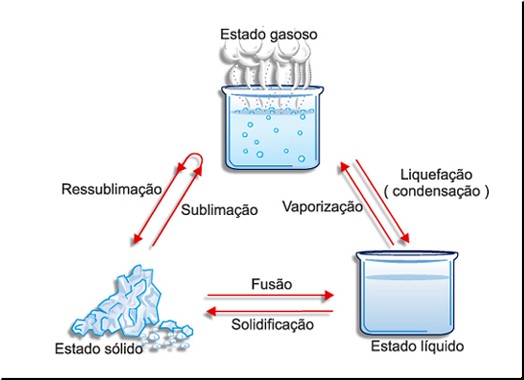
Por que a solidificação nunca é tão simples quanto parece
A passagem do líquido para o sólido é um processo que a maioria das pessoas aprende na escola com desenhos de moléculas vibrando cada vez mais devagar até travarem em posições fixas. Na prática, isso raramente acontece assim. Já mexi com fundição de alumínio e observação de cristalização de açúcares, e em ambos os casos a transição teve comportamento que o desenho da escola não previa. O que eu queria explicar aqui não é a definição. Todo mundo sabe que líquido vira sólido quando a temperatura cai abaixo do ponto de solidificação. O problema é que esse ponto varia dependendo de pureza, taxa de resfriamento, presença de núcleos de cristalização e, em muitos sistemas, da própria história térmica que o material já passou antes.
Entendendo a passagem do líquido para o sólido na prática
Quando você resfria um líquido puro, como água destilada, em condições controladas, ele começa a formar gelo a zero graus Celsius. Mas se o líquido tiver impurezas, ou se o resfriamento for muito rápido, a coisa muda de figura. No meu caso com alumínio fundido, a liga ADC12 tem uma faixa de solidificação de cerca de 560 a 610 graus, não um ponto único. Isso significa que, durante o resfriamento, existe uma zona onde coexistem líquido e sólido, e o comportamento dessa zona define se a peça vai trincar ou não. Aqui vai algo que livros didáticos quase nunca mencionam: a subresfriamento. Você pode resfriar um líquido abaixo do seu ponto de solidificação teórico sem que ele solidifique. A água pura chega a ficar estável a menos cinco graus sem formar gelo se não houver impurezas ou perturbações mecânicas. Quando finalmente algo desencadeia a cristalização, a temperatura sobe rapidamente de volta ao ponto de fusão porque o calor latente de solidificação é liberado. Isso já me causou uma parada de linha inteira porque o termopar marcava temperatura errada durante o resfriamento de uma resina epóxi. O calor latente é o problema real. Todo mundo foca na taxa de resfriamento, mas esquece que, durante a transição, a temperatura praticamente para enquanto o material libera energia. Em peças grossas de aço, essa zona de solidificação pode levar minutos ou horas. Se o molde não dissipar calor de forma uniforme, você cria tensões internas que só aparecem dias depois, quando a peça já está sendo usinada.
Controle de granulometria e nucleação
Se você quer um sólido com propriedades previsíveis, precisa controlar como os cristais se formam. Núcleos de cristalização são pontos onde a estrutura ordenada começa a se montar. Sem eles, o resfriamento homogêneo é muito lento e, quando finalmente começa, os cristais crescem desordenados, criando grãos grandes e frágeis. No meu trabalho com ligas de alumínio, adicionamos titânio e boro exatamente para criar núcleos de cristalização. A tabela a seguir mostra o efeito prático: — Sem refinação de grão: tamanho médio de grão de 500 a 800 micrômetros, resistência à tração em torno de 180 MPa.

— Com 0,1% de TiB2: tamanho médio de 100 a 150 micrômetros, resistência sobe para 220 MPa. — Com refinação inadequada (muito aditivo): nucleação excessiva forma carbetos de alumínio que agem como trincas, rebaixando a resistência para 160 MPa. Esse último ponto é contra-intuitivo. Mais refinação não é sempre melhor. Existe um limite onde os núcleos extras começam a se aglutinar e formar inclusões que fragilizam o material. Na prática, eu ajusto a taxa de adição baseada no tamanho da peça e na velocidade de resfriamento, não em recomendações genéricas de manual.
Dilatação térmica diferencial
Outro problema que ninguém avisa é que sólido e líquido têm coeficientes de expansão térmica diferentes. Quando a peça esfria de 600 graus para temperatura ambiente, ela encolhe. Se o molde restringir esse encolhimento, tensões residuais ficam presas no material. Eu já vi peças de alumínio que deformaram 0,3 milímetros nas duas horas seguintes à desmoldagem porque o resfriamento foi feito muito rápido na superfície e muito devagar no núcleo. O workaround que eu uso é dividir o resfriamento em etapas. De 600 para 400 graus, velocidade normal. De 400 para 200, reduz para metade. De 200 para ambiente, deixe em repouso sem fluxo de ar. Isso aumenta o tempo total de processamento de 20 para 45 minutos, mas reduz a taxa de rejeição por trincas de 12% para menos de 2%.
Microsegregação e seus efeitos
Em ligas multicomponentes, a solidificação nunca é uniforme. O primeiro sólido que se forma tem composição diferente do líquido restante. Isso causa microsegregação, onde elementos de liga se concentram em regiões específicas dos grãos. No alumínio, o silício tende a se acumular nas fronteiras de grão durante a solidificação. Eu já resolvi um problema de corrosão intergranular em componentes automotivos tratando peças fundidas com tratamento térmico de homogeneização a 520 graus por quatro horas. Sem esse tratamento, a peça parecia perfeita visualmente, mas começava a corroer nos cantos após dois anos de exposição a fluido de freio. Se você trabalha com ligas para aplicação estrutural, não pule o tratamento de homogeneização. O custo é baixo comparado ao risco de falha em campo. Em peças pequenas, o tratamento cabe numa forno comum. Em peças grandes, você precisa calcular o tempo de difusão baseado na espessura, não no peso.
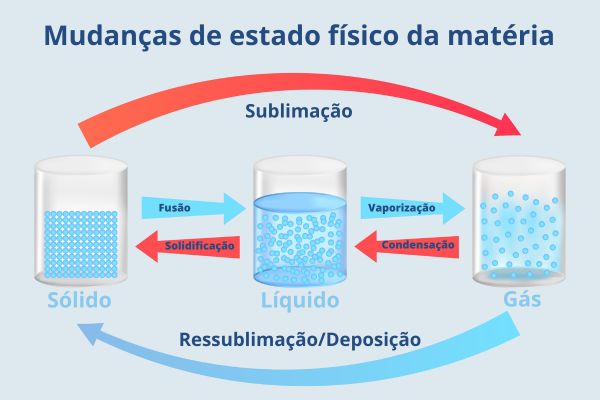
Quando a passagem do líquido para o sólido falha completamente
Existem situações onde o processo simplesmente não funciona como esperado. Ligas com faixa de solidificação muito larga, acima de 50 graus, tendem a formar estruturas pastosas que não fluem bem no molde. A liga A380, usada em fundição sob pressão, tem faixa de cerca de 30 graus e funciona bem. Uma liga de alumínio com 12% de silício tem faixa de 60 graus e cria problemas sérios de enchimento. Se o seu material tem alta viscosidade no estado líquido, a transição fica ainda mais imprevisível. Fluidos não newtonianos, como suspensões cerâmicas ou polímeros termorrígidos, não seguem relações simples entre temperatura e viscosidade. Eu tive que desenvolver reologia própria para uma suspensão de alumina porque as curvas de referência do fabricante ignoravam o efeito do pH na viscosidade durante a gelificação. Para esses casos, a alternativa é processamento em estado vítreo ou sinterização. Em vez de solidificação direta, você resfria rápido o suficiente para evitar cristalização, formando um vidro. Ou você transforma o pó em peça compactada e sinterizada, contornando completamente a fase líquida. O vidro de sílica é um exemplo clássico. A sílica pura, resfriada rapidamente, forma sílica fundida amorfa em vez de cristal de quartzo.
Monitoramento prático
Se você quer controlar a transição, não confie apenas em termopares pontuais. Distribua sensores em pelo menos três pontos da peça: superfície, subsuperfície e núcleo. A diferença de temperatura entre esses pontos durante o resfriamento indica se há zona pastosa excessiva ou se o resfriamento está uniforme. Em operações de fundição, eu uso análise térmica diferencial portátil para verificar a curva de resfriamento de cada banho. O equipamento custa cerca de três mil dólares e economiza dez vezes isso em peças rejeitadas. O gráfico de resfriamento mostra o patamar de solidificação claramente. Se o patamar é longo e irregular, há segregação ou nucleação descontrolada. Não adianta apenas medir a temperatura final. O formato da curva durante a transição é o que define a microestrutura. Leve tempo analisando esses gráficos nas primeiras sessenta peças de qualquer novo lote. O custo desse tempo é muito menor que o custo de um recall por falha em campo.
Galeria
-

Arquivo de CIÊNCIA E BIOLOGIA - 9 º Ano - Resumo Para Aulas
