Pipoca Doce Embalagem Rosa
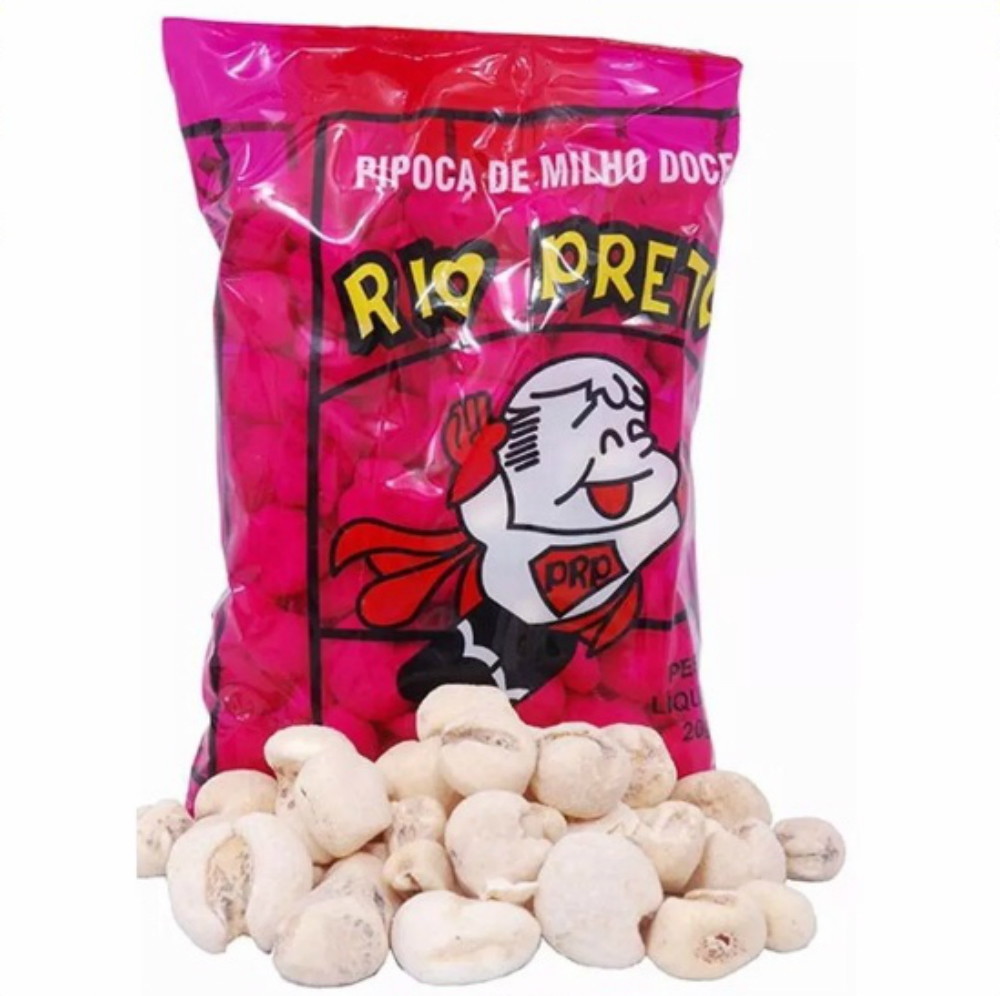
Como funciona a pipoca doce embalagem rosa na prática
A pipoca doce embalagem rosa é um tipo de embalagem flexível usada principalmente para comercializar pipoca doce em granel ou porção única. O nome vem da cor característica do material, que costuma ser um filme biaxialmente orientado de polipropileno (BOPP) com revestimento metálico interno e impressão na cor rosa. Esse material oferece barreira contra umidade e luz, duas variáveis que degradam rapidamente a qualidade do produto quando não controladas. O processo de fabricação começa com a extração dos grânulos de polímero, que passam por extrusão em dois eixos para orientar as moléculas e ganhar resistência mecânica. Depois vem o banho de prata para criar a barreira contra oxigênio, seguido da impressão offset com as cores desejadas. Por fim, o filme é laminado com uma camada interna de polietileno (PE) para permitir o selamento térmico. Uma máquina formatadora vertical (VFFS) ou horizontal (HFFS) dobra o material, cria o fundo selado e preenche com a quantidade definida de pipoca.
pipoca doce embalagem rosa especificações e variações
Existem diferentes gramaturas disponíveis no mercado: 60 micras é o padrão para porções individuais de até 100 gramas, enquanto 80 a 100 micras são usadas para pacotes maiores ou quando a linha de produção opera em velocidades mais altas. A largura do filme varia conforme o formato desejado, sendo 180mm e 220mm as mais comuns para embalagens do tipo pouch com fundo chapado. O acabamento superficial pode ser brilho, acetinado ou fosco. O brilho realça a cor rosa e dá aparência mais limpa na prateleira, mas mostra marcas digitais e arranhões com facilidade. O acetinado oferece um compromisso razoável entre aparência e praticidade. Já o fosco tende a mascarar defeitos de impressão, mas exige controle mais rigoroso da secagem durante a fabricação para evitar de brilho irregular. Uma variável importante que muita gente esquece é a direção da impressão em relação ao eixo de selagem. Se o designer não orientar corretamente, o logotipo pode aparecer torto após o selamento, especialmente em linhas que operam com filmes retratáveis ou quando há variação térmica durante a estocagem. Isso acontece porque o BOPP tem tendência natural ao encolhimento diferencial entre os eixos machine direction (MD) e transverse direction (TD).
Problema que encontrei na prática e como resolvi
Trabalhei com uma linha de produção que usava pipoca doce embalagem rosa em operação contínua de 400 pacotes por minuto. Após três semanas rodando, começou a haver falhas intermitentes de selagem no fundo das embalagens. O defeito era invisível nos primeiros testes visuais, mas aparecia quando aplicamos pressão manual ou quando o pacote era submetido a variações de temperatura durante o transporte. A primeira investigação apontou para possíveis desvios na temperatura das barras de selagem. Verificamos os termopares, recalibramos a unidade e monitoramos a estabilidade térmica por mais duas horas. Nada mudou. O defeito persistia em taxa de aproximadamente 2,3% dos pacotes produzidos, o que em volume industrial representa rejeito significativo. O problema real estava na umidade relativa do ar dentro da sala de produção. Estávamos operando com condicionador de ar programado para manter 50% UR, mas em dias de chuva a umidade subia para 68% sem que o sistema respondesse rapidamente o suficiente. O filme de BOPP com revestimento de prata absorve umidade superficial durante o armazenamento dos rolos, e essa umidade interfere diretamente na fusão do PE interno durante o selamento. A solução foi instalar dessecantes nos alimentadores dos rolos e reduzir o tempo de exposição do material antes do selamento, além de ajustar a temperatura das barras em 8°C acima do valor recomendado pelo fabricante do filme. Isso reduziu a taxa de defeito para menos de 0,4%.

Dicas técnicas que pouca gente leva a sério
O primeiro ponto é o controle de tensão dos rolos durante a alimentação. Muitos operadores ajustam a tensão apenas para o material não escorregar ou amassar. O ideal é manter tensão uniforme em todos os pontos da linha, usando sensores de tensão nos unwinders e compensadores automáticos. Variação de tensão causa microdobras no filme que aparecem como defeitos de selagem apenas após algumas horas de produção, o que dificulta a rastreabilidade. O segundo ponto diz respeito ao tipo de selo utilizado. O selo transversal é o mais crítico porque suporta todo o peso do produto durante o transporte e empilhamento. Recomendo verificar periodicamente a profundidade do selo com paquímetro e comparar com as especificações do fabricante do filme. Selos muito rasos falham sob carga, enquanto selos excessivamente profundos fragilizam a borda e criam pontos de rasgo previsíveis. O terceiro ponto, que parece óbvio mas gera muitos problemas, é o armazenamento dos rolos. O filme deve ficar em ambiente climatizado entre 18°C e 24°C, protegido de luz direta e fontes de umidade. Roletas expostas a variações bruscas de temperatura desenvolvem condensação interna entre as camadas, o que compromete a adesão durante a laminação e pode causar delaminação meses após a fabricação. Já vi lote inteiro ser rejeitado por esse motivo em inspeção de qualidade posterior.
Limitações reais desse tipo de embalagem
A pipoca doce embalagem rosa em BOPP tem transparência limitada quando comparada a filmes PET ou PLA. Se o produto final precisa mostrar a cor e a textura da pipoca para o consumidor, essa opção pode não ser a ideal. Neste caso, filmes com janela transparente ou estrutura multin Camadas com camada externa de PET oferecem melhor apresentação visual, embora a custo significativamente mais elevado. O selamento térmico exige equipamento com controle de temperatura preciso e capacidade de ajuste rápido. Linhas mais antigas, com resistências desgastadas ou termostatos imprecisos, têm dificuldade em manter a qualidade do selo de forma consistente, especialmente em condições ambientais desfavoráveis. Se sua operação depende de máquinas com mais de dez anos, considere fazer testes de compatibilidade antes de investir em grandes quantidades de material. Outra limitação importante é a reciclabilidade. O BOPP laminado com PE e revestimento metálico não entra na corrente tradicional de reciclagem de plásticos no Brasil, pois as camadas têm pontos de fusão diferentes e requerem separação química que a maioria das cooperativas não possui. Se sustentabilidade for critério estratégico para seu negócio, filmes monomateriais com barreira de alumínio substituído por nanocelulose ou SiOx são alternativas emergentes, embora ainda com disponibilidade limitada no mercado nacional e custo aproximadamente 30% superior.
Para quem busca otimização de custo sem abrir mão completamente da qualidade, o caminho mais viável atualmente é negociar lotes menores com fornecedores regionais que produzam em volumes justificados por demanda concentrada. Isso reduz o lead time e permite testes de qualidade mais frequentes, o que no final conta mais do que economias pontuais em compras de grande volume com prazos longos de entrega.

Galeria
-
Embalagem Pipoca Rosa - Tamanho 1 - 100 Uni - Veiga Soares - Embalagem ... -

Caixa Embalagem Box Pipoca Kit 300 Eventos No3 Aniversários Rosa ... -

Pipoca doce do saco rosa – Artofit
